 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-11-10 人气:
接着上一组话题往下说。既然船用主轴必须走自由锻,那就要把话说透:自由锻有什么短板,这些短板怎么补,以及客户验收时该盯哪里。把工艺当成 “能做就行”,***后吃亏的往往是采购方。

短板一:尺寸精度低,余量大。 自由锻没有型腔约束,锻件的实际形状靠操作机配合上下砧一步步 “凑” 出来,长度、直径、台阶位置的偏差都比模锻大。所以余量要给足,单边余量按规格和后续加工量确定,长轴还要叠加变形余量。余量大意味着材料利用率低、车削工时长。这不是浪费,而是自由锻的固有成本。降低这部分成本的办法不是压余量,而是把工艺算准 —— 锻件尺寸接近成品,余量均匀,车削时一刀下去各处余量差不多,加工效率才上得来。余量给得不均,看似省料,实际车到一半发现某处不够,整根报废。
短板二:形状能力有限,靠操作经验。 自由锻做不了复杂型腔,做台阶轴、锥度段、法兰端这些形状,全靠操作工和压机司机配合,一点一点压出来。这意味着质量对 “人” 的依赖度高。同一个厂,老师傅带班的班次和新人带班的班次,锻出来的弯曲度、台阶过渡的圆滑程度可能有差别。补这个短板的办法有两个:一是工艺卡要写得足够细,把每火的压下量、翻转角度、测量节点写清楚,不完全靠感觉;二是锻后必须测弯曲度和各段尺寸,超差的当场矫直,不把问题留给下道工序。
短板三:火次多,能耗和时间成本高。 大轴从钢锭到成型,往往要三到五火甚至更多,中间反复加热。每一火都要控始锻温度和终锻温度,加热不透或过烧都会毁料。火次多的直接后果是周期长、能耗高、氧化烧损多。这一点没有捷径,只能靠把每一火的变形量给够,减少无效往返。有些厂家为了赶工期压缩火次,单火变形量过大,表面看着成型了,内部却在积累裂纹,这是很典型的 “省时间、赔质量”。
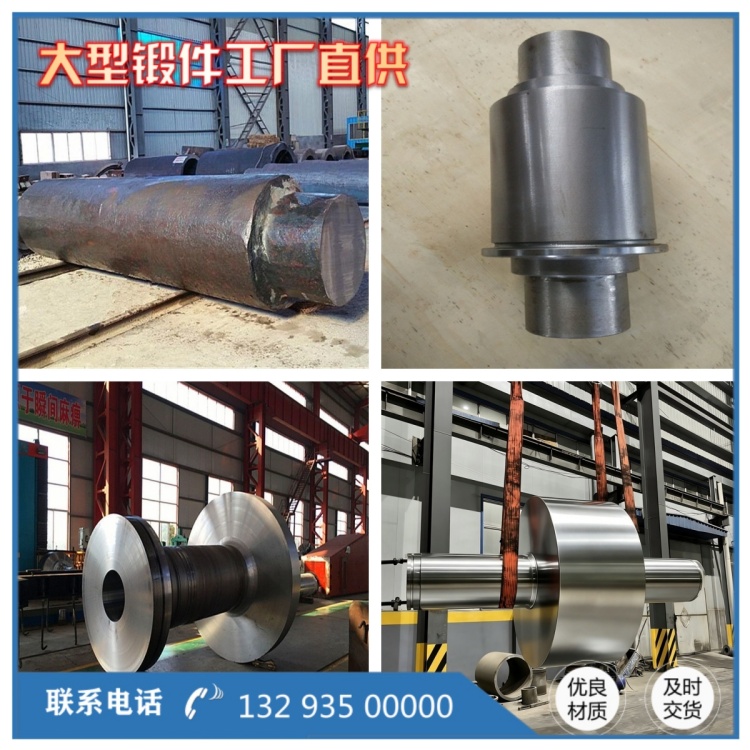
短板四:内部质量靠工艺保证,不靠形状保证。 模锻的模具本身对变形有约束,自由锻没有,所以心部压实完全依赖锻造比、砧型、压下量和变形路径的设计。前面提过 WHF、KD 这类中心压实法,都是针对这个短板发展出来的:用特定的砧宽和压下方式,人为制造有利于压实的应力状态,把中心疏松区压合。这些方法执行起来对操作要求高,参数错一点,效果就打折。客户验收时,看超声波探伤底波衰减和当量分布,能大致判断心部压得实不实。
短板五:表面质量与氧化。 自由锻件表面有氧化皮、有砧痕,局部可能有折叠。折叠是锻件常见的表面缺陷,成因是压下时金属翻转重叠,如果不清除,车削时可能残留成裂纹源。正规做法是成型后清伤,必要时用砂轮或火焰清理,再进下一火。这一道在赶工期时***容易被省。
那为什么还是选自由锻?因为它的长处正好对上大轴的核心需求。 变形路径可调、能压到心部、流线沿轴向连续、单件成本可控、技术条件变更应对灵活 —— 这五条都是模锻、铸造、焊接替代不了的。铸造做不出致密组织,焊接有热影响区,轧制受限于规格和批量,模锻受限于模具经济性。所以自由锻不是 “没办法的选择”,而是 “约束条件下的***优选择”。
执行层面,值得客户盯五个点。 一是锻造比和火次,问清楚几镦几拔、总锻造比多少,重要件是否采用中心压实工艺;二是砧型和压下量,这一项一般不会主动说,但直接影响心部质量;三是锻后冷却方式,大截面合金钢必须缓冷,否则白点风险;四是锻后粗探和矫直,这两道是内部质量的早期筛查;五是工艺卡是否按材质、按规格单独编,还是几份通用的模板改改数字。这五点里,第五点***能说明问题 —— 工艺卡是通用的,说明工艺是 “凭经验走”,出了问题也没法追溯。
永鑫生在定襄做自由锻,船用主轴这类长轴大轴在常规产品范围内,万吨级压机保证单次压下量能透到心部,22 米热处理炉容纳整根长轴,锻造比按图纸要求执行,探伤节点和性能取样按船级社规范安排。设备能力之外,更实在的是工艺卡按件编制、每道工序留记录 —— 对一根要在大洋上转十几年的轴来说,这才是能查、能追、能负责的东西。
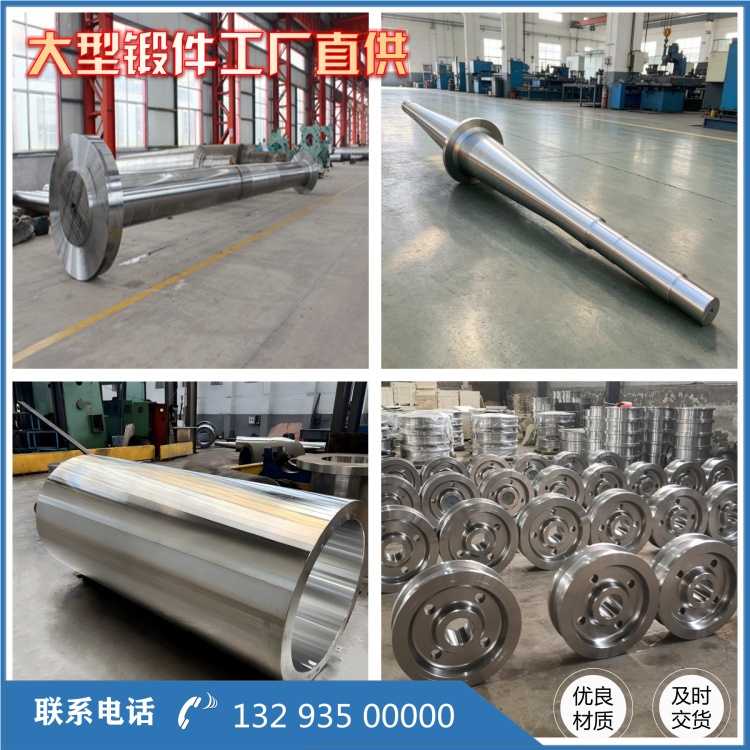
说到底,工艺选择没有***的好坏,只有匹配。自由锻主轴锻件的短板是真实的,但它在大轴这个品类上的长处也是别的工艺替代不了的。承认短板、把短板用工艺补上,比宣称 “我们的工艺没有问题” 要可靠得多。
相关推荐
服务热线