 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-11-10 人气:
同一张图纸、同一炉钢、同一个锻造工艺,两个厂家做出来的轴,装船后用五年和用十五年的差别,很多时候就差在热处理上。锻件提供的是致密的组织和连续的流线,但真正决定这根轴能扛多少交变循环的,是热处理后得到的组织和残余应力状态。船用轴锻件的主流工艺是调质 —— 淬火加高温回火,目标是得到回火索氏体,兼顾强度和韧性。
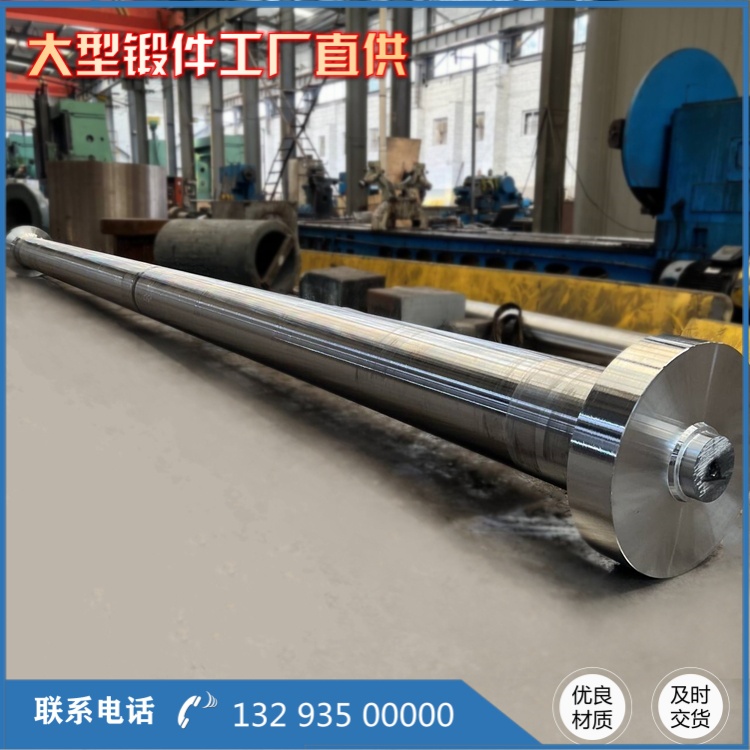
淬火:难点不在温度,在冷速均一。 大轴淬火的工艺参数看着简单:42CrMo 一般加热到 840 至 860℃,保温透烧后油淬;34CrNiMo6 略高一些;45 号钢可以水淬,但大截面水淬开裂风险高,实际操作要控制入水温度和出水温度。真正的难点是 “均一”。一根 6 米长的轴从炉子里吊出来到入淬火介质,中间几十秒的温降、两端和心部的冷速差、淬火槽的搅拌是否到位,都会造成组织差异。表面冷得快,得到马氏体;心部冷得慢,可能得到贝氏体或混合组织。这种差异没法消除,只能缩小。缩小的手段是控制预冷时间、加大搅拌、优化装炉姿态,以及 —— 很关键的一点 —— 不要在轴锻件的同一部位反复淬火。
淬火没淬透的件,回火后表面硬度看着合格,取样做心部性能就掉下来了。所以正规做法是性能试样跟随锻件同炉热处理,或者在锻件本体规定位置取样。试样单独做一套小炉子热处理,数据好看但代表不了实物,这在审核时是明确的减分项。
回火:时间按截面算,不按经验套。 回火是调质里决定 “韧性” 的一环。温度一般在 550 至 650℃ 区间,具体按材质和性能目标定:要强度就取下限,要韧性就取上限。更重要的是保温时间 —— 大截面件的心部升温慢,如果按小件的经验给 2 小时,心部可能刚到这个温度就出炉了,残余应力释放不彻底,回火效果只做在表层。常规做法是按***大截面厚度计算保温时间,厚壁件往往需要十几小时甚至更长。回火后缓冷(炉冷或空冷)也有讲究,快冷会在表面引入新的应力。
回火不足的后果不是立刻显现的:加工时轴看着正常,装船运转一段时间后缓慢弯曲,轴系对中变化,轴承温度升高、振动加大。这类问题查起来很费劲,因为现场往往先怀疑安装和轴承,***后才发现是锻件内应力没释放干净。所以热处理曲线必须留记录,能查到这根轴在炉里待了多久、什么温度、装炉位置在哪。
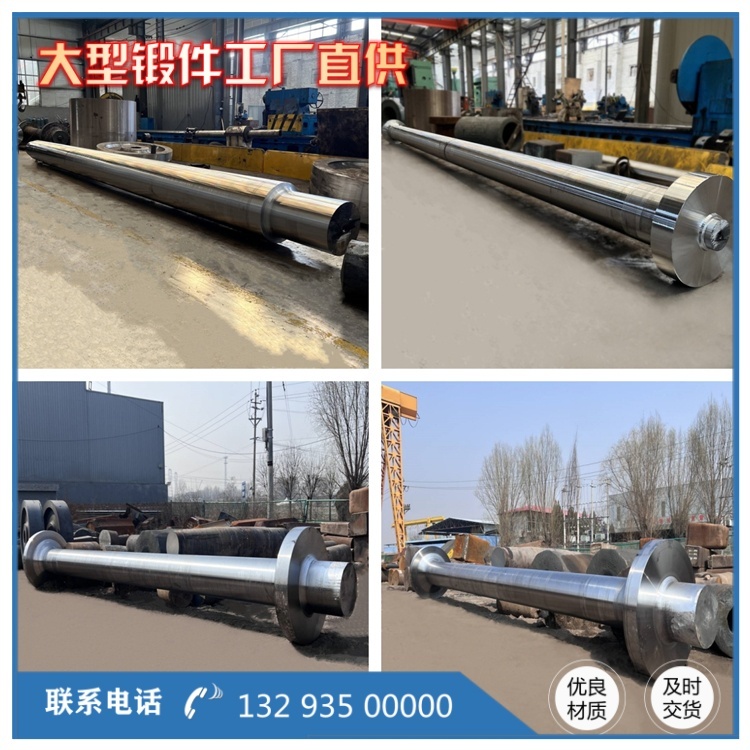
正火与去应力:不是所有轴都要调质。 有些大尺寸、低载荷的中间轴,或者客户图纸明确要求正火加回火,就不做淬火。正火细化晶粒、均匀组织,配合回火调整硬度,成本低、变形小、开裂风险低,对不追求高强度的件是合理选择。另外,粗加工之后一般还要加一道去应力退火,把加工引入的应力释放掉,再做精加工,这样成品的尺寸稳定性更好。这一道容易被省,尤其是赶工期的时候,但省下来的时间和后期变形返工的成本不成比例。
晶粒度与组织,写在报告里的 “内功”。 调质后的金相组织应该是回火索氏体,晶粒度按技术条件控制,常见要求不粗于 5 级,重要件更严。晶粒粗大的原因通常是淬火加热温度过高或者保温时间过长,也可能是锻造终锻温度过高留下的 “遗传”。晶粒度不达标,强度和韧性都会打折,而且这种缺陷在力学性能上未必马上暴露,属于隐性的寿命损失。
变形与余量:热处理和机加工之间的配合。 大轴热处理必然有变形,长度方向可能弯曲几毫米到十几毫米。所以锻造余量、粗加工余量、热处理后的矫直工序要串起来考虑。有些厂家热处理后不矫直,直接进精加工,靠加工把弯曲 “车掉”,结果是轴的局部直径变小、余量不均,甚至出现偏心。合理的做法是热处理后测弯曲度,超差的做压力矫直,矫直后再去应力,然后精加工。
热处理能力的具体落点。 大轴热处理***现实的限制是炉子尺寸。分段热处理会在接缝处形成组织和性能的过渡区,这一类位置往往是探伤和性能检验的薄弱点。永鑫生的 22 米热处理炉可以让整根长轴一次进炉,配合大吨位淬火吊装和淬火槽条件,热处理的一致性比炉子装不下要分段做要好一些。当然,设备只是基础,工艺卡按材质、按截面单独编制,曲线留档、试样同炉,这些执行层面的动作才决定***终数据。
采购方能验证的三件事。 一是要热处理工艺曲线,看升温速度、保温时间、回火温度是否符合该材质和该截面的常规做法;二是要力学性能报告,看取样位置是否在规范要求的位置,试样是否与锻件同炉处理;三是要金相和晶粒度报告,这一项很多采购方不要,但它***能反映热处理的真实水平。这三样能拿全、数据能对上的,基本可以判断这家厂的热处理是真在做,不是走过场。
船用轴锻件的寿命,说到底是一个累积的过程:材质决定上限,锻造决定底子,热处理决定这根轴能不能把上限发挥出来。调质这件事没有捷径,参数对不对、时间够不够、记录全不全,几年之后都会在船上给出答案。
相关推荐
服务热线