 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-11-10 人气:
工厂认可解决的是 “你有没有能力”,逐件检验解决的是 “这一件到底做成什么样”。船用轴锻件的逐件检验有几个固定的节点,每个节点对应一类风险。理解这些节点,采购方在跟单和验收时就知道该盯哪里、该要什么。
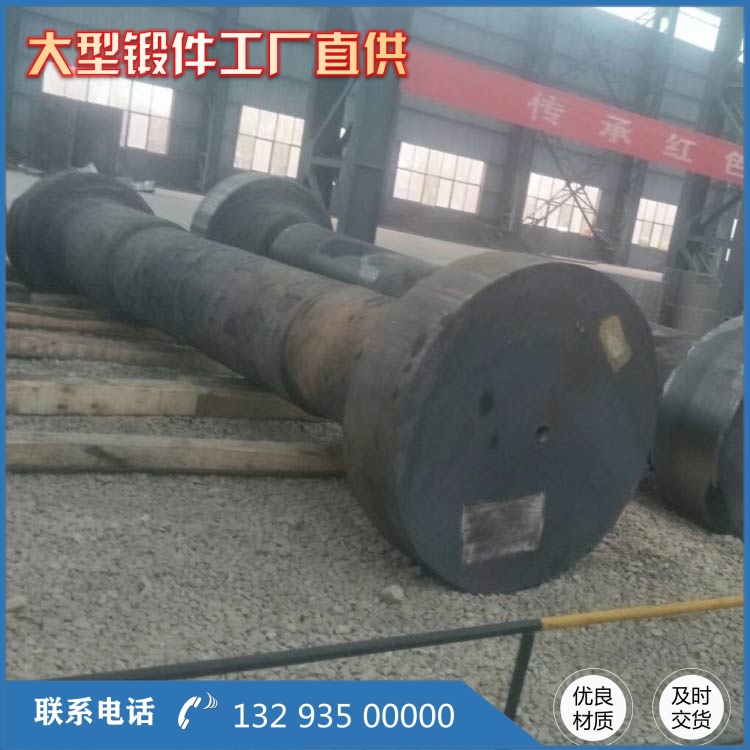
节点一:投料前的材料确认。 钢锭或钢坯入厂,验船师可能要求见证化学成分取样和复验,核对炉号与质量证明书是否一致。重要锻件的材料证书形式也有讲究:EN 10204 3.1 是厂家内部独立检验人员签发,3.2 是厂家和独立第三方(或验船师)共同签发。船级社对船用轴这类关键件常要求后者或等效形式。这一步失守的后果是连锁的 —— 材质错了,后面所有性能数据都失去意义。
节点二:锻造过程的见证与记录。 不是每一火都见证,但关键工序会被要求确认:锻造比是否达到工艺规程规定的值、镦拔道次、终锻温度。有些船级社会要求在锻件上打上锻造工序标记,或者对关键火次做现场见证。实际上更多是靠记录审核:工艺卡上填的锻造比、火次、温度要和锻件实际对得上。这里的常见问题是记录表事后补填、数值明显不合逻辑,比如三火的件写了五火的参数,审核时一看就露。
节点三:热处理曲线审核。 这是逐件检验里***实质的一项。要交的是这根轴在炉内的完整温度曲线,包括升温速率、保温平台、保温时长、出炉温度、冷却方式。审核员会拿曲线和工艺规程对照:保温时间够不够(按***大截面算)、回火温度是否在范围内、有没有异常的平台或断点。曲线造假在技术上不难,但和后续力学性能数据一对照就容易出矛盾 —— 比如曲线显示回火温度偏低,性能报告却显示韧性很好,这种不一致会被追问。
节点四:力学性能试验的取样与见证。 取样位置是关键。大截面轴的性能不均匀,试样取自表层还是 1/3 半径处还是心部,结果差很多。规范一般对取样位置有明确规定,重要件要求验船师见证取样和试验过程,或者由认可的第三方实验室完成。试样是否与锻件同炉热处理,也直接影响数据的代表性。有些厂家用小炉子单独处理试样,数据漂亮,但代表不了实物 —— 这在审核中属于明确的不符合项。

节点五:无损检测的时机与人员。 船用轴锻件的内部质量主要靠超声波探伤,表面靠磁粉或渗透。探伤时机通常在两个点上:热处理后、粗加工见光后。热处理后查内部缺陷,粗加工后查表面开口缺陷并复检当量。验收级别、探伤比例、缺陷当量界限必须在技术协议里明确写出 —— 这是***容易产生争议的地方。厂家按国标二级做,客户按船级社规范更严的级别验收,双方标准不一致,***后只能返工。探伤人员要有资质,报告上要有签字、有日期、有设备编号,能追到具体操作人。
节点六:尺寸与外观。 逐件测量长度、各段直径、台阶位置、弯曲度、配合面的加工余量。外观检查包括表面折叠、砧痕、清理是否到位。这一项看起来***基础,实际退单率不低 —— 弯曲度超差、余量不均导致某一段不够车,都在这环节被发现。
节点七:标识与证书的一致性。 这是***后也***关键的一关。实物钢印、工艺记录、检测报告、证书上的锻件号、炉号、材质、规格必须完全对应。验船师签字前通常会随机核对其中两项。编号对不上、钢印打得模糊、证书上的规格和实物差一点,都可能整批退回重做证书甚至重做件。
常见的退单原因,按出现频率排一下。 一是探伤当量超标,多与心部压实不足或夹杂有关;二是力学性能某项压线不合格,常见是冲击功或断面收缩率;三是热处理曲线缺失或与工艺不符;四是性能取样位置不符合规范;五是尺寸或弯曲度超差。这五类里,前四类都属于过程控制问题,不是***后检验能补救的。
返修的红线。 船用轴锻件一旦加工超差或探伤发现超标缺陷,处理空间非常有限。焊接修补在多数船级社规范里对轴类关键件是禁止的,或者必须事先申请批准、做专门的工艺评定,实际很难通过。所以返修的现实路径基本只有两条:缺陷在余量范围内,继续加工去除(并重新探伤确认);缺陷超出余量,整根判废。这也是为什么前面所有工序的控制都被看得很重 —— 到了成品阶段,出问题的代价是整根轴。
采购方能做的三件事。 一是把技术协议里的验收标准写细:探伤标准、验收级别、当量界限、取样位置、试验项目、证书形式,逐条写清,不要留 “按船级社规范” 这种笼统表述。二是要求关键节点留影像或记录:热处理曲线、探伤报告、性能报告、见证记录。三是提前对齐报检节奏:验船师档期紧,出口船的见证点要提前预约,别等货好了才报。这三件事做完,能避免大部分 “做完了才发现不合格” 的情况。
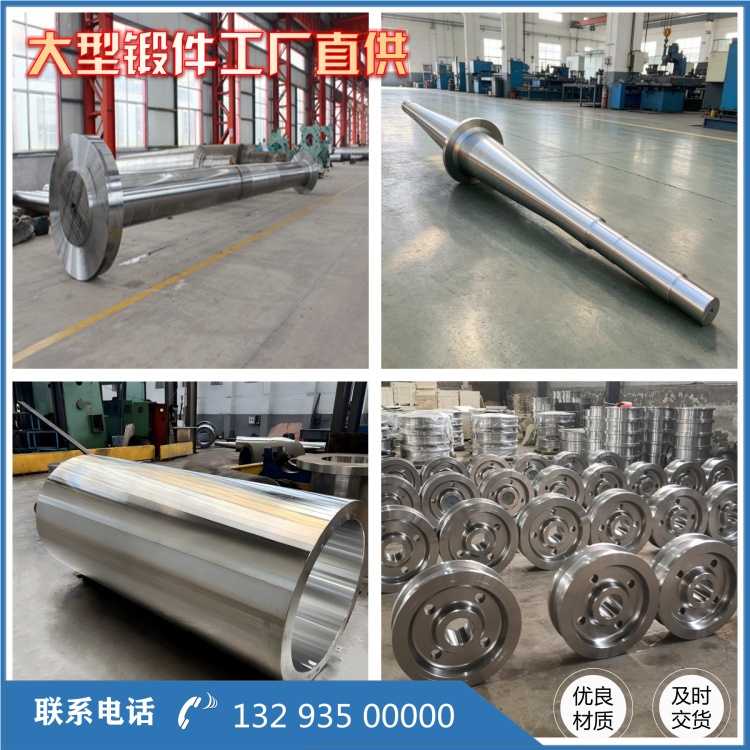
山西永鑫生做船用轴锻件按客户***船级社规范执行,工艺卡按材质规格单独编制,热处理曲线、探伤报告、力学性能报告随货提供,验船师见证点提前排入生产计划。逐件检验这件事,说到底不是应付检查,而是把每一根轴做过的每一步都留下证据。证据齐了,认证才有分量;证据缺了,再好的设备也说不清。
相关推荐
服务热线