
 咨询电话:13293500000







— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-09-28 人气:
大型辊类锻件制造,外形尺寸达标只是基础,内部金相组织、晶粒状态、金属流线才是决定产品可靠性的核心。不少锻造企业只关注锻件外形成型,忽略芯部变形效果,成品探伤合格,但晶粒不均匀、冲击韧性偏低,设备投入使用后容易出现早期损伤。山西永鑫生在辊模锻实际生产过程中,持续开展工艺迭代,把管控重心从 “成型” 转向 “组织与性能同步控制”,依靠整套工艺优化,稳定提升辊类锻件综合力学性能。
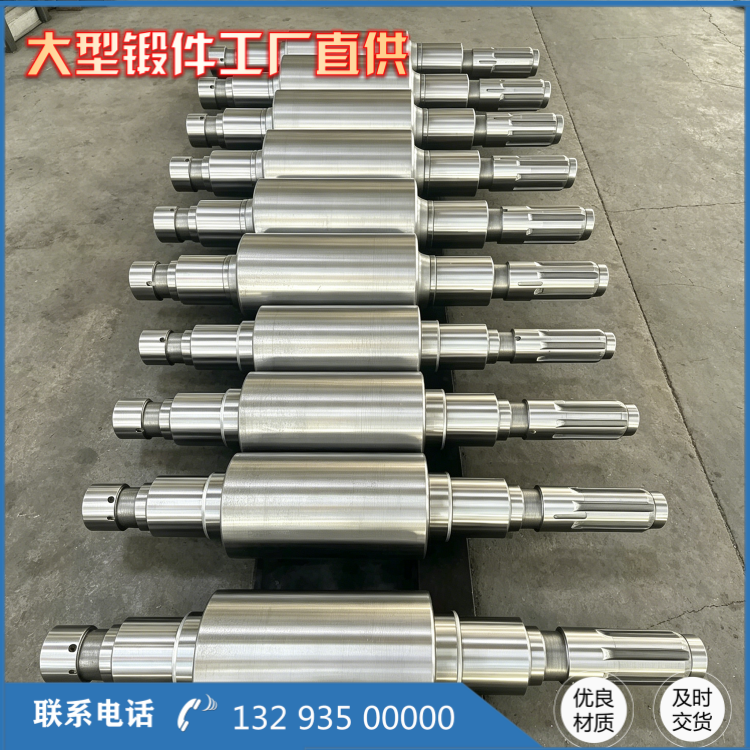
辊模锻属于局部连续变形工艺,如果道次分配、送料速度、锻造温度窗口匹配不合理,会出现明显的变形分层现象:工件表层受到充分挤压,而芯部有效变形量不够,铸态粗大晶粒得不到充分破碎,钢锭内部残留微小疏松。即便后续做调质热处理,先天的组织短板很难完全消除,直接造成锻件韧性不足,在交变载荷工况下容易萌生疲劳裂纹。这也是很多辊件图纸材质达标,但实际使用寿命达不到预期的重要原因。
本次技术升级覆盖坯料复检、加热、辊模成形、锻后冷却、热处理全流程。原材料入厂严格光谱复检,管控有害元素,降低夹杂带来的性能隐患。加热工序摒弃简单快速升温模式,大截面钢锭低温段充分保温,缩小表里温差,保证坯料进入辊模工序时整体塑性均匀,避免局部变形开裂。在辊模成形环节,依托现场生产经验优化孔型,重新核算每一道次延伸系数,把控压下量和送进速度,保证压应力向工件芯部渗透,实现芯部充分变形,焊合钢锭内部疏松孔隙,破碎原始粗大铸态组织,促进动态再结晶,获得均匀细化晶粒。
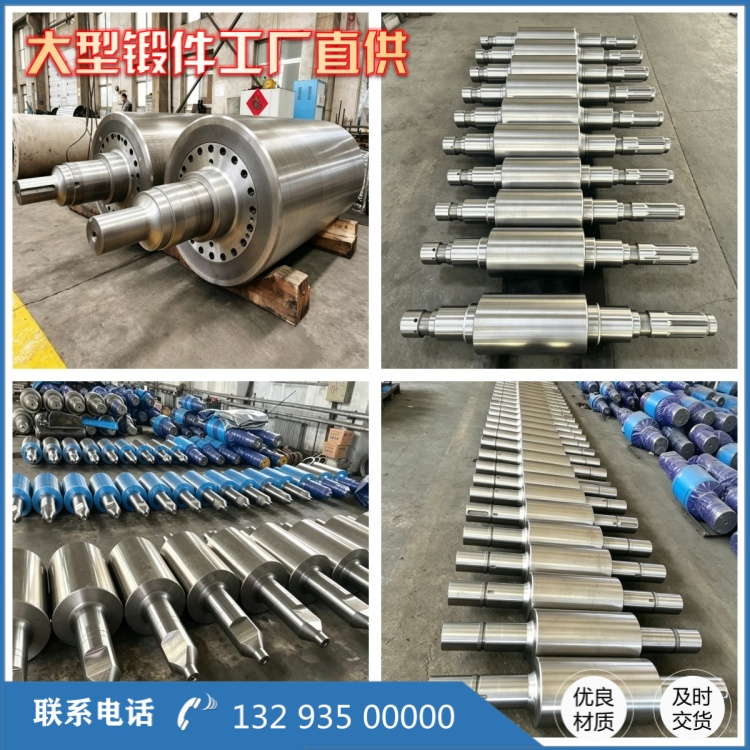
金属流动控制是升级的另一重点。针对辊身、辊颈变径过渡位置,优化孔型圆角,减少金属横向无序流动,让金属流线沿工件轮廓连续分布,减少流线切断、折叠缺陷。流线完整连续的锻件,在轴肩这类应力集中位置,抗疲劳性能会得到明显改善。对比传统工艺,升级之后,锻件不再只是简单把坯料轧到目标尺寸,而是在成型的同时完成组织改性。
锻后管控同样不可忽视。辊模锻造结束后,高温锻件立刻入缓冷坑缓慢降温,释放锻造残余应力,防止大截面锻件内外冷却差产生内部微损伤。后续热处理不再使用统一固化参数,结合辊模锻后的实际组织状态,针对性调整正火、调质保温时间和冷却节奏,进一步优化晶粒与回火组织,充分发挥材料本身力学潜力。成品阶段,除了常规无损探伤,同步开展力学试样检测,核对抗拉强度、屈服强度、冲击功等关键指标,保证性能满足设备工况需求。

辊模锻工艺升级不是简单更换模具,而是整套工艺体系的调整,也存在工艺边界,复杂异形辊件需要搭配自由锻预坯。从实际生产数据来看,经过迭代后的辊模类锻件,芯部组织均匀性提升,力学性能指标离散更小,降低了重载工况下失效风险,为冶金、矿山、能源领域提供组织稳定可靠的辊类锻件毛坯。
相关推荐
服务热线

