
 咨询电话:13293500000







— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-09-28 人气:
辊模锻是长型锻件制造的重要工艺手段,很多采购方在选型时,不清楚辊模锻和传统锻造之间的差别,也不了解两种工艺各自适合什么样的产品。山西永鑫生重工深耕大型锻件制造多年,依托车间实际生产案例,客观讲解辊模锻原理,以及相比传统锻造具备的核心优势。
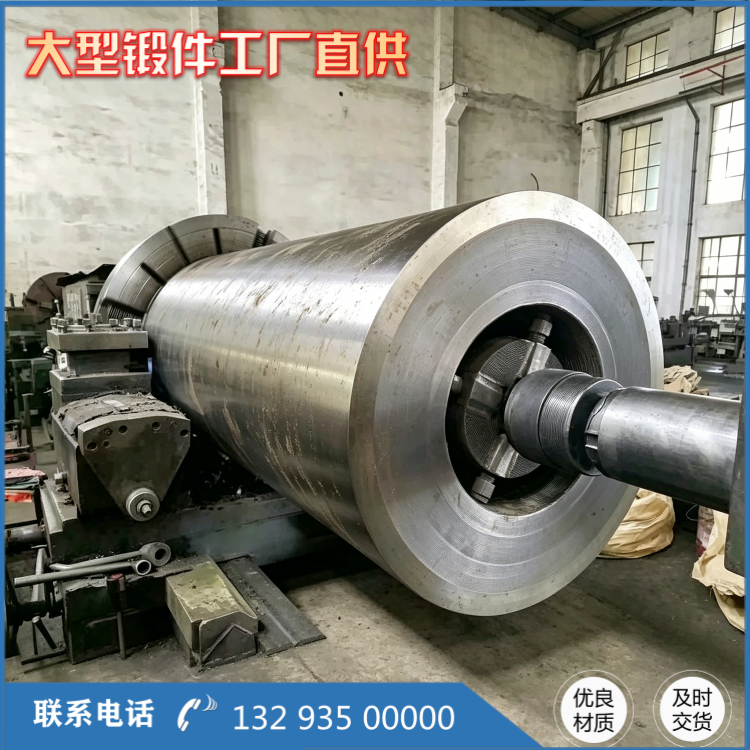
辊模锻属于连续局部塑性成形工艺。装备主体是一对可旋转的辊模,辊模外圈加工出对应锻件截面轮廓的孔型。高温坯料送入两个辊模之间,辊模转动,一方面带动坯料向前送料,另一方面通过孔型对坯料局部施加压力,使金属发生塑性变形。坯料每转过一圈,就完成一次局部压下,经过多套孔型、多道次反复辊压,坯料截面逐步缩小、长度增加,***终成型为辊体或者长轴锻件。整个过程变形是分段累积完成,不需要超大吨位设备一次性对整个坯料施加压力,这也是辊模锻能够生产大尺寸长锻件的重要原因。
传统锻造主要分为自由锻和整体模锻。整体模锻适合中小型、形状复杂锻件,模具成本高,难以加工超长锻件;自由锻依靠锻锤、液压机反复锻打,依靠工人操作控制形状,灵活性强,是大型锻件生产的基础工艺。但自由锻在加工长辊、长轴类锻件时短板明显:反复锻打翻转,生产周期长;人工操作导致同批次锻件尺寸差异大,机加工余量偏大;大长件芯部锻透难度大,组织均匀性不稳定;多次加热锻打,能耗高。
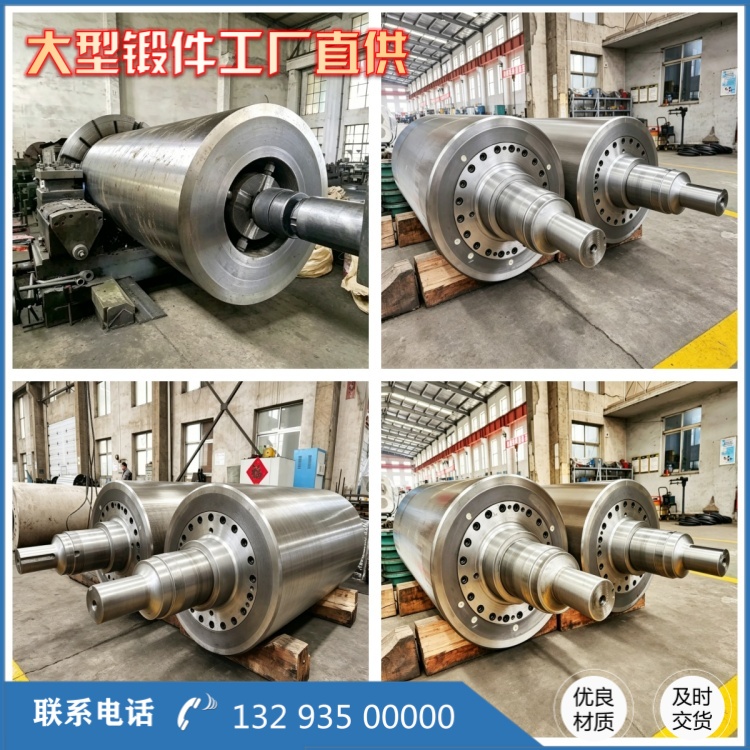
相比传统锻造,辊模锻的核心优势体现在四个方面。***,生产效率提升明显。辊模连续辊压成型,减少多次加热、翻转锻打的工序,锻造火次减少,单件生产周期缩短,在批量长辊锻件生产场景下优势显著。第二,尺寸精度稳定。依靠成型孔型约束金属流动,弱化人工操作影响,同批次毛坯外形差异小,机加工余量可以优化,减少钢材浪费,降低后续机加工成本。第三,锻件内部质量更稳定。在连续辊压过程中,坯料芯部持续承受压应力,能够有效压实钢锭内部疏松孔洞,晶粒细化效果好,金属流线跟随工件外形连续延伸,在变径过渡区域不易出现流线断裂,锻件抗冲击、抗疲劳性能更好。第四,装备适配性更强。辊模锻依靠局部加载,不需要配置极限大吨位压机就可以生产大长度辊锻件,拓宽了长规格锻件的制造能力边界。
辊模锻存在自身局限性,孔型定制需要一定成本,产品换型灵活性不如自由锻,短粗件、结构复杂异形件不适合辊模锻工艺。在实际生产中,山西永鑫生会结合产品图纸、材质要求、订单量综合评估工艺方案,部分锻件还会采用自由锻预坯 + 辊模锻成型的组合方式。锻件完成辊锻之后,进行锻后缓冷消除残余应力,再开展热处理,搭配超声波、磁粉无损检测,排查内部与表面缺陷。

总而言之,辊模锻不是可以完全替代传统锻造的新工艺,而是针对长轴、辊模类锻件的优质补充工艺。它解决了传统自由锻生产长锻件周期长、尺寸波动大、芯部难锻透等痛点,在冶金辊、矿山长轴类锻件生产中,能够平衡生产效率与产品质量,是重型装备锻件制造里一项实用可靠的成形方案。
相关推荐
服务热线

