
 咨询电话:13293500000







— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-09-29 人气:
对于连续作业的工业生产线,设备运维的核心矛盾,往往不是设备本身故障,而是刚需配件失效带来的连锁影响。辊模锻件作为挤压、轧制、破碎类设备的核心受力部件,长期承受摩擦冲击、交变应力,属于必须定期更换的消耗类配件。不少工厂陷入两难:选用廉价配件,频繁损坏、停机抢修不断;一味选用超高规格配件,采购成本大幅上涨,又造成预算压力。山西永鑫生重工结合大量一线项目实践认为,辊模锻件降损耗,核心不是无限提升配件指标,而是匹配实际工况,做到材质、工艺、探伤标准与现场载荷环境相适配,减少非正常失效,以此控制停机带来的综合成本。

很多现场故障案例显示,辊模锻件过早失效,不完全是原材料材质牌号不对,更多来自生产工艺管控缺失。部分外协小厂只完成简单锻造,热处理外包加工,温控曲线执行不到位,会出现表面硬度不均、残余应力过大。锻件上机运行一段时间,在应力集中位置萌生微裂纹,裂纹逐步扩展,***终辊面掉块、开裂。这种失效具有突发性,往往不在计划检修周期内,设备被迫紧急停机。除更换锻件之外,破碎的辊模碎片还可能划伤主机腔体、轴承、传动齿轮,造成主机部件次生损伤,维修范围扩大,维修时间拉长,进一步放大经济损失。
永鑫生重工辊模锻件坚持以工况倒推工艺方案,对接客户时,会先了解设备型号、物料硬度、日均运行时长、环境温度冲击等实际条件,再确定钢种选择、锻造比、热处理参数和加工公差,拒绝一刀切标准化生产。生产全流程在厂区闭环完成,从钢锭锻造、锻后退火、调质热处理到精加工、无损检测全部自主完成,规避多厂家外协造成的工艺脱节,质量责任模糊等问题。每一件辊模锻件留存完整材质报告、热处理记录、探伤报告,方便客户做备件全生命周期管理。
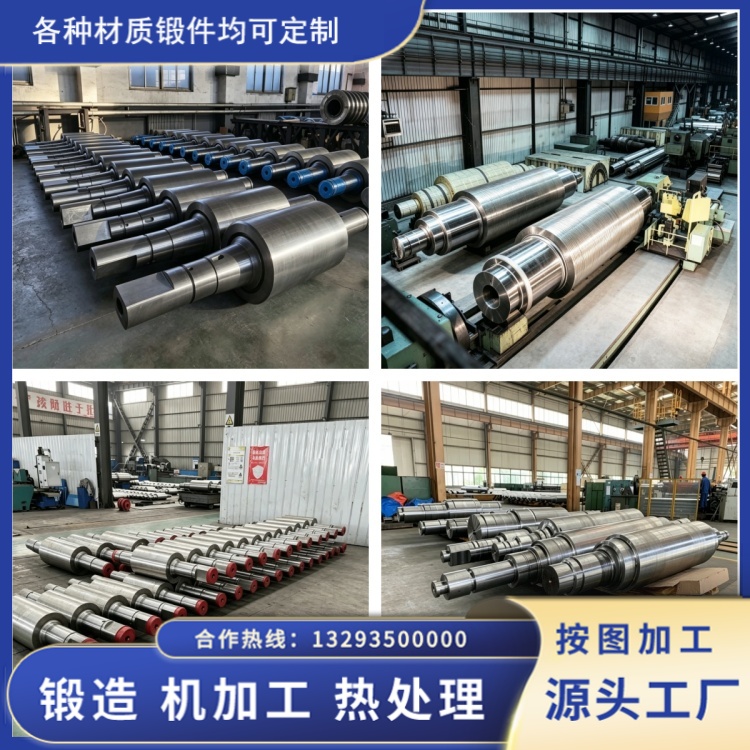
在实际工况下,合格的辊模锻件会呈现匀速磨损状态,运维人员可以根据磨损量,预判更换时间,安排在设备定期保养期间同步完成拆装,***大程度规避意外停机。多家冶金、矿山客户的运行数据显示,相比普通工艺辊模锻件,适配工况的高品质锻件,非正常开裂、剥落失效大幅减少,非计划停机次数明显下降。同时因为尺寸精度、形位公差控制到位,装配后运转振动更小,减轻轴承、主轴等主机部件冲击磨损,间接延长主机易损件使用寿命,降低整体运维投入。

需要客观看待,高品质辊模锻件无法做到永不磨损,依旧需要按照周期更换,但可以有效杜绝早期非正常失效。企业做备件采购决策,应当把停机损失、抢修人工、次生设备损坏纳入整体成本核算,而不是只对比单件采购价格。盲目追求***低采购价,实际是把风险转移到生产运行环节。选用适配工况、工艺可控、检测完备的辊模锻件,将故障控制在可预判范围内,减少意外停机,才是工矿企业降本增效的现实选择。
相关推荐
服务热线

