
 咨询电话:13293500000







— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-09-28 人气:
重型装备领域的大尺寸辊模锻件,工况条件复杂,长期承受交变载荷、冲击、摩擦作用,锻件内部组织、纤维分布直接决定整套装备的使用寿命。国内很多锻造企业在生产大规格辊件时,经常遇到几个难以绕开的现实问题:钢锭截面过大,传统锻造很难把芯部锻透,内部残留疏松缺陷;变截面位置金属流动不好,容易产生折叠缺陷;锻造火次多,生产周期拉长,交付压力大;人工操作带来尺寸离散,加工余量大,物料成本居高不下永鑫生重工...。山西永鑫重工结合自身装备条件,将辊模锻工艺应用到大尺寸辊件生产,以务实的工艺改进,解决现场生产中的各类实际痛点。
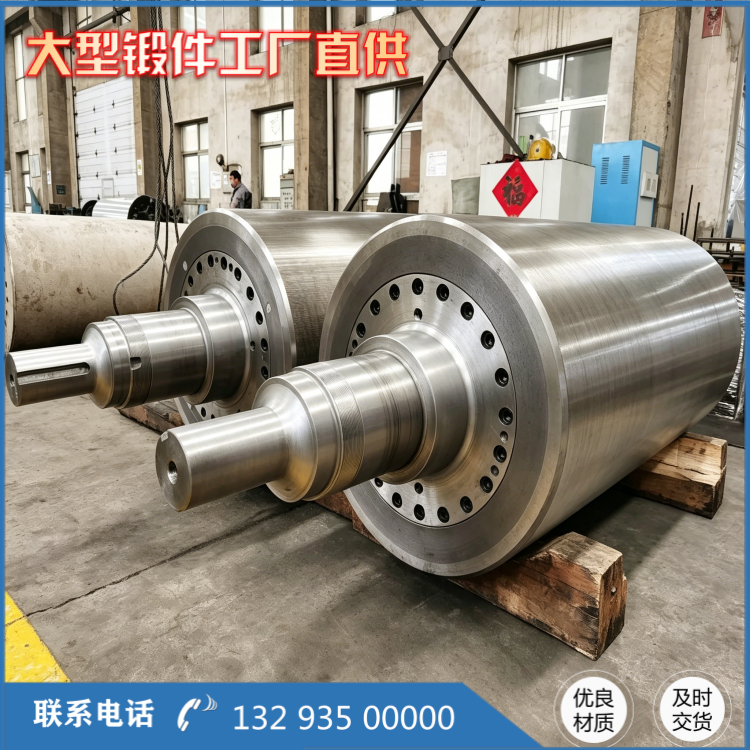
辊模锻核心逻辑是局部连续塑性变形,成形时只有部分坯料与辊模模具接触,依靠多道次逐步完成整体塑形,变形抗力相比整体模锻明显降低,因此可以在现有装备条件下完成更大规格长辊锻件的生产中国机械工...。整套生产流程分为原料检验、分段加热、辊模多道次成型、锻后缓冷、热处理、无损检测等工序。原材料选用合格钢锭,进厂之后完成复检,剔除成分波动超标的坯料;大钢锭导热慢,如果快速升温,内外温差会产生巨大热应力,因此采用分段升温,低温充分保温,再升至锻造温度,保证坯料芯表温度均匀,塑性充分释放,减少锻造开裂风险。
进入辊模成形阶段,孔型设计是工艺核心。针对辊身、辊颈过渡、变径区域,合理分配每一道次延伸系数,严格控制单次压下量。如果一味追求减少道次、加快生产速度,会造成金属横向流动过大,锻件表面产生鼓包、折叠,这类缺陷很多时候隐藏在表层,粗加工未必能完全暴露,产品投入使用后,在交变载荷作用下会逐步扩展,造成辊件失效。永鑫在实际生产中,会根据锻件材质、重量、长度,提前模拟金属流动,确定辊模孔型、压下量、送料速度,保证金属沿着轴向平稳延伸,各截面填充完整,辊肩过渡位置金属流线连续完整,不发生流线切断、内卷折叠等问题。
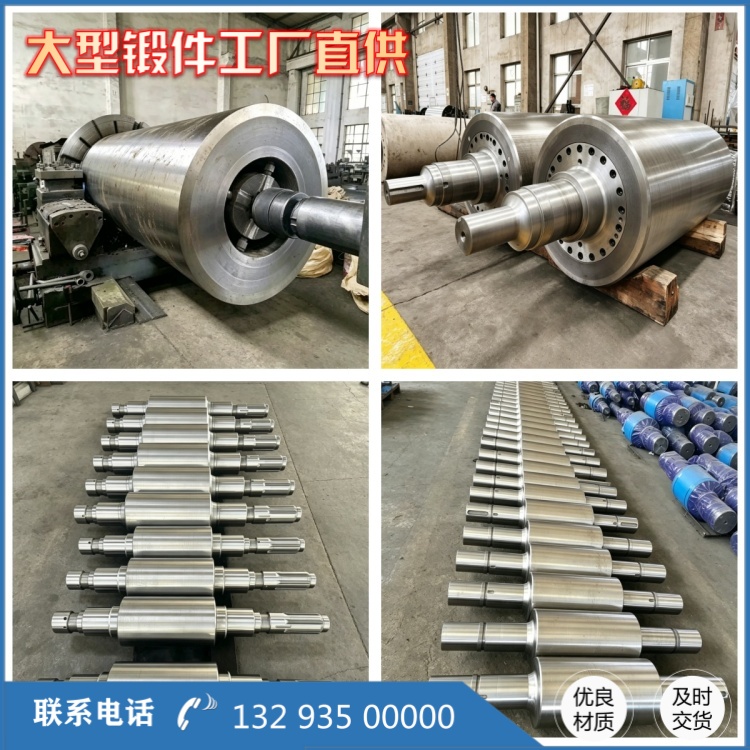
对比传统自由锻工艺,辊模锻的优势体现在生产的多个环节。一是成型效率提升,减少反复翻转锻打的火次,缩短单件锻造工时,缓解大锻件订单交付周期长的压力;二是锻件尺寸一致性提升,模具约束之下,同批次锻件外形波动小,能够合理降低机加工余量,减少钢材损耗;三是内部质量改善,连续局部压合,持续给芯部施加压应力,压实钢锭内部疏松孔隙,晶粒得到细化,厚截面锻件内外组织差异缩小,冲击韧性、疲劳性能更加稳定。
但辊模锻同样存在工艺边界,不是所有锻件都适用,对于超大型复杂异形件,仍需要搭配自由锻进行预成形。锻件辊模完成之后不能直接空冷,大锻件空冷会积蓄很高残余应力,容易发生弯曲甚至裂纹,因此锻后立刻入缓冷坑缓慢降温,后续配套退火、调质热处理,再通过超声波、磁粉检测完成质量把关,确认内部、表面无缺陷后,才流转到下道工序。

从项目落地实践来看,辊模锻工艺给大尺寸辊件生产提供了一条可行路径,不追求概念化技术噱头,而是立足于车间现场生产,实实在在解决芯部锻不透、缺陷高发、周期长、材料浪费等行业痛点,为冶金、矿山、电力行业提供质量稳定的大型辊模锻件毛坯及成品。
相关推荐
服务热线

