
 咨询电话:13293500000







— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-09-26 人气:
在石油工程项目中大口径阀体锻件截面尺寸大,结构厚薄悬殊,铬钼类合金材质对热处理工艺敏感度很高。实际项目经常遇到原材料质保书各项指标全部合格,锻件探伤也未发现明显缺陷,但力学性能试验出现冲击功偏低、强度韧性不匹配,产品到现场运行后出现疲劳失效。结合山西永鑫生重工多年大口径石油阀体锻件生产复盘,围绕热处理对合金锻件综合性能的影响、常见失效诱因以及过程管控要点展开探讨。
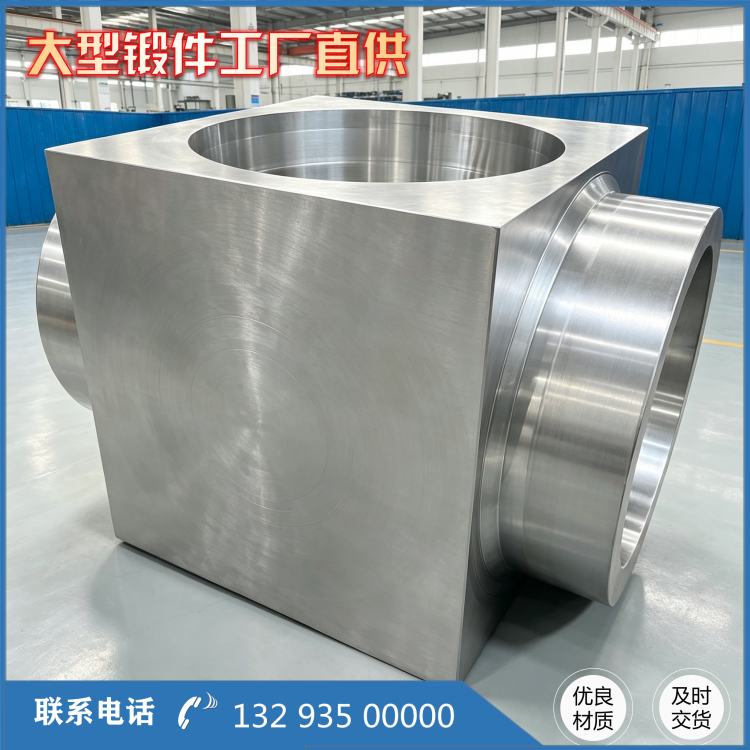
合金阀体锻件热处理的核心目的,是通过相变调整金相组织,实现强度、屈服、伸长率、冲击韧性的平衡,同时消除锻造带来的残余应力。对于 4130、F22 这类石油阀体常用合金钢,锻造后原始组织晶粒粗细不均,还存在锻造产生的残余应力,不经合格调质处理,即便锻件外形达标,材料本身也达不到石油装备设计要求。部分制造环节存在重锻造、轻热处理的误区,把热处理当成简单退火工序,直接造成锻件综合性能不达标。
大口径阀体锻件***突出的难点就是截面效应。同等材质,小锻件容易实现淬透,大口径阀体厚法兰位置,淬火冷却过程中心部冷却速率大幅下降,很难得到均匀回火索氏体组织,容易出现贝氏体组织。该组织强度尚可,但冲击韧性差。很多时候取表面试样检测全部合格,但是取心部试样冲击值就大幅下降,而阀体实际承压失效,往往起源于锻件心部或者厚截面位置,仅依靠表面检测,无法发现该类隐患。
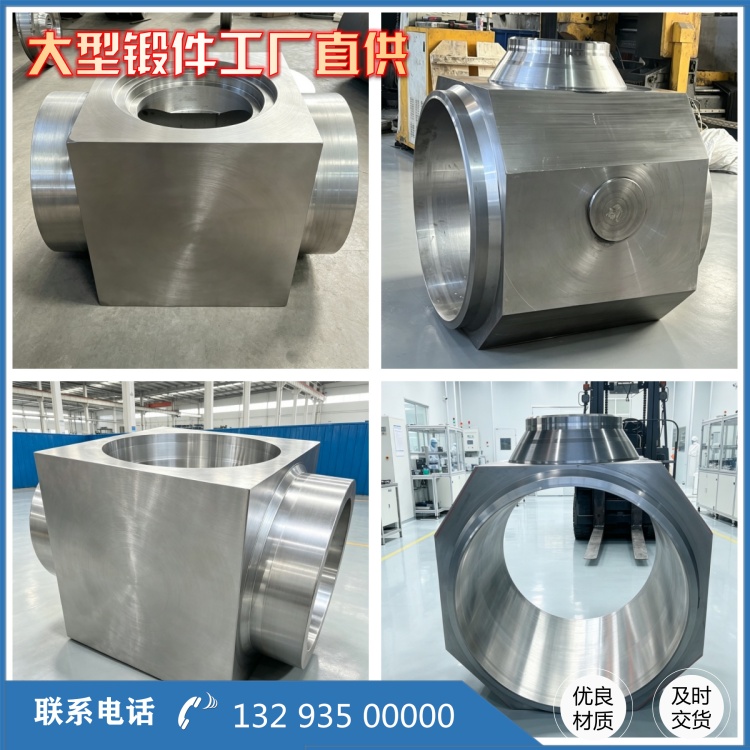
淬火和冷却环节的不当操作,会带来一系列衍生问题。淬火加热过热造成晶粒粗大,后续回火也无法把韧性恢复至合格水平;冷却速度过快,大口径阀体厚薄交接位置热应力集中,会产生肉眼很难识别的淬火微裂纹,后续 UT 探伤稍有疏漏就流入下游。反之冷却速度不足,合金元素析出不充分,淬透性失效,强度达不到图纸要求。回火工序同样容易出现隐患,部分厂家为追求满足硬度指标,选用偏低回火温度,残余应力去除有限,锻件内部留存高残余拉应力,在高压交变载荷或者硫化氢介质工况,会提升开裂失效概率;一味抬高回火温度换取高韧性,又会造成屈服强度不足,无法满足高压阀体承压设计。
山西永鑫生重工针对大口径石油合金阀体锻件,建立适配厚截面锻件的热处理管控方式。根据锻件***大有效厚度计算淬火保温、回火保温时间,拒绝套用小件工艺参数;定期校验热处理炉热电偶,保障炉温均匀稳定;优化锻件装炉,避免堆叠遮挡造成受热不均。调质处理之后,严格按照标准规定位置取样,不只检测表面,同时关注厚截面部位力学性能,兼顾拉伸、冲击、硬度多项指标,对酸性工况阀体,额外管控硬度上限,满足 NACE 标准要求。热处理曲线完整归档,做到每件锻件工艺可追溯。
此外,热处理后的机加工也会间接体现热处理质量。若残余应力消除不彻底,大口径阀体在粗加工去除大量余量之后,内部应力释放,阀体发生扭曲变形,造成后续精加工尺寸超差,增加加工报废风险。这也说明热处理不只是满足力学试验,同样关系后续机加工质量。

综合来看,大口径石油合金阀体锻件,热处理不是一道简单辅助工序,而是决定锻件***终综合性能的核心环节。不能只看材质牌号和锻造外观,要结合锻件截面、服役工况制定热处理方案,强化过程记录与多位置性能检验,才能够减少阀体在石油现场出现性能失效问题。
相关推荐
服务热线

