
 咨询电话:13293500000







— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-09-21 人气:
国内油气开发不断向深层非常规油气推进,压裂设备向着大排量、高工作压力方向迭代,高强钢筒锻件作为压裂装备承压核心部件,既要承受持续高压,又要反复承受交变循环载荷,同时面对含砂介质冲蚀腐蚀,对材料强韧性匹配提出更高要求。山西永鑫生重工结合多批次压裂筒体锻件制造实践,从工况解析、材质选型、工艺管控、性能验证全链条,探究高强钢筒锻件在压裂装备中的适配要点,减少锻件现场早期失效问题。
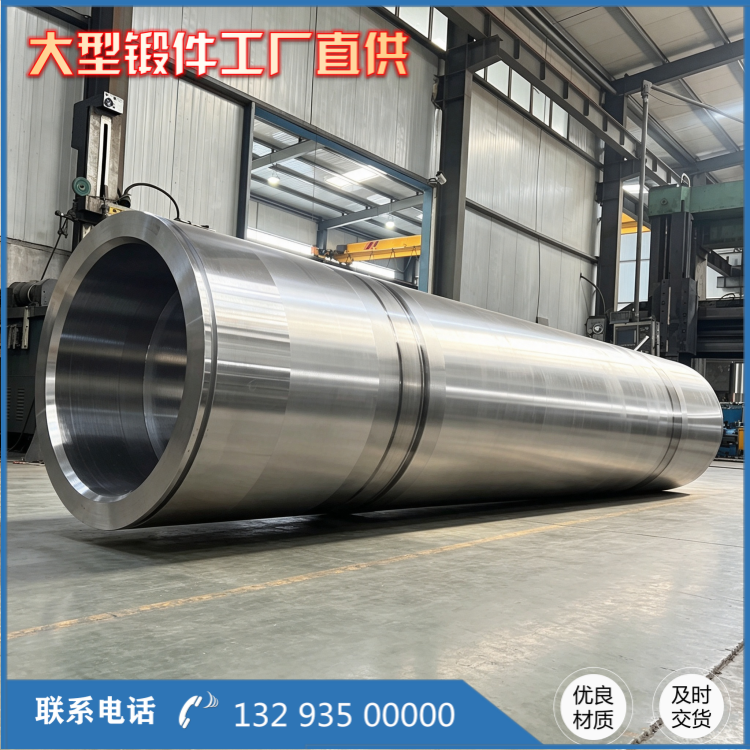
压裂装备筒锻件失效模式有明显行业特征,主要分为疲劳开裂、内壁冲蚀磨损、低温脆性断裂三类。交变压力循环是疲劳开裂主要诱因,筒体内壁应力集中位置容易萌生微裂纹,在持续压力作用下裂纹不断扩展,***终发生渗漏甚至开裂;压裂液内部固相颗粒高速冲刷筒体内壁,长期运行造成内壁尺寸磨损超差;北方高寒地区野外作业,如果锻件低温冲击韧性不足,低温环境下受到冲击载荷易发生脆性断裂。所以高强钢筒锻件选型不能只看室温抗拉屈服数据,交变疲劳性能、低温冲击、抗冲蚀能力都必须纳入评估范围。
不同压裂工况,高强钢材质选用要有区分。中等压力压裂作业,42CrMo 高强合金钢性价比优势明显,经过调质处理获得回火索氏体组织,强度与韧性均衡,适合高压管汇、辅助储能筒体。压力等级提升至 100MPa 以上的超高压压裂场景,42CrMo 厚壁筒体淬透能力受限,心部韧性下降,优先选用 4330V、34CrNi3MoV 镍铬钼系高强钢,合金元素提升钢材淬透深度,大壁厚筒体从外壁到心部都能够保持稳定力学性能,多用于压裂泵缸体类筒体锻件。需要注意,高强钢强度提升的同时,应力腐蚀开裂风险同步上升,当作业介质含有硫化氢,即便是高强合金钢,也必须限制硬度,不能盲目追求高强度,同时严控原材料 P、S 杂质,降低杂质偏聚带来的开裂隐患。海洋压裂工况还需要兼顾氯离子腐蚀,需要在高强基础上考虑耐蚀材质替换方案。
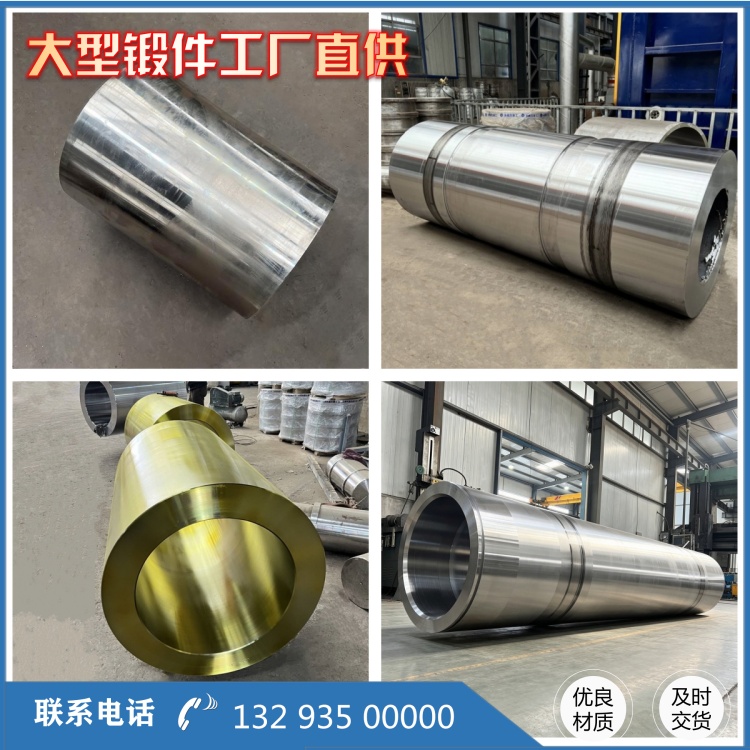
即便材质选用正确,锻造和热处理工艺不到位,锻件依旧达不到设计性能。压裂筒体采用自由锻芯棒拔长成型,足够锻造比是基础,锻造比不足,钢锭内部疏松、夹杂物无法充分压实,锻件会存在性能各向异性,横向冲击性能大幅降低。锻造完成后锻件进入缓冷坑缓慢降温,释放大部分锻造应力,粗加工前增加去应力退火,避免后续热处理、机加工过程筒体变形。高强钢调质处理,要严格执行阶梯升温,防止大壁厚筒体内外温差过大产生热应力。淬火冷却方式根据筒体壁厚动态调整,薄壁筒体采用油淬;厚壁高强钢筒体,单纯油淬冷却速度不足,采用内腔喷淋冷却强化内孔冷却效果,改善心部组织。回火阶段,高强钢保温时间必须依据有效壁厚放大,保障组织充分转变,回火结束后缓慢降温,避开回火脆性区间,保证高低温冲击性能稳定。生产中部分企业为提高产能压缩回火保温时长,成品拉伸检测合格,但冲击性能波动大,投入压裂现场后很容易出现早期疲劳损坏。

完整检测验证是性能匹配落地的保障。原材料进厂做光谱复检,确认合金成分;热处理配套随炉试样,完成拉伸、低温冲击、硬度检测;成品执行超声波探伤,排查内部夹层、疏松缺陷,重点检测筒体应力集中区域。高强钢筒锻件用于石油压裂设备,是工况、材质、锻造、热处理、检测多环节共同作用的结果,脱离实际工况单纯选用高强度材料,反而会埋下设备安全隐患。只有结合作业压力、介质环境、环境温度综合匹配材料与工艺,才能生产出可靠性高的压裂装备筒体锻件。
相关推荐
服务热线

