
 咨询电话:13293500000







— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-09-21 人气:
随着石油化工装置向大型化、长周期方向发展,压力容器筒体不断向大直径、大壁厚、高参数发展。筒锻件作为承压核心部件,对材料纯净度、组织稳定性、抗介质损伤能力提出更高标准。传统普通碳钢、常规低合金钢,已经难以适配加氢、脱硫等严苛装置,材质体系持续迭代,同时制造端的质量管控压力也随之加大。山西永鑫生重工在石化压力容器筒锻件批量制造过程中,结合现场失效案例,梳理材质发展趋势与生产管控要点,降低锻件出现韧性衰减、氢致开裂、表面裂纹等质量风险。
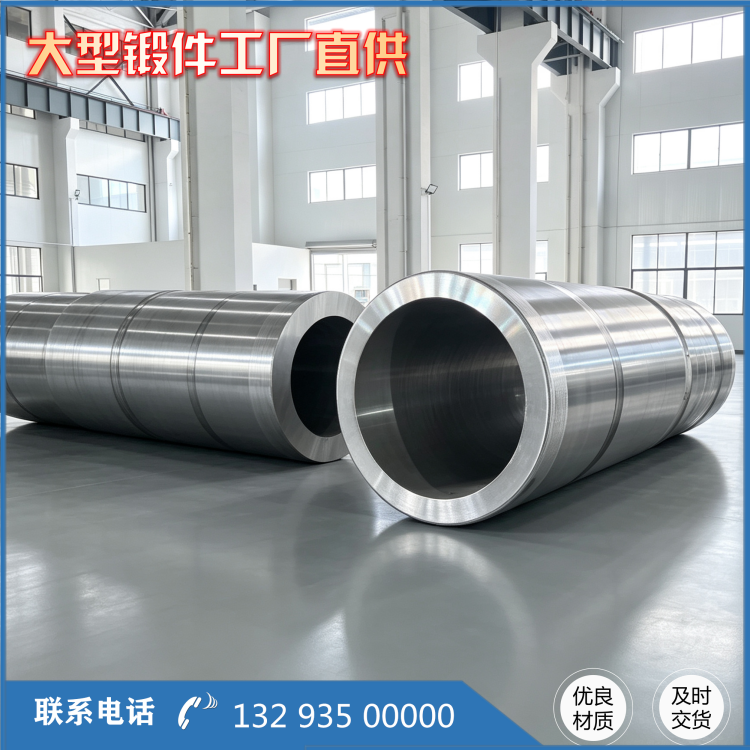
当前材质技术进步主要体现在钢材纯净度提升和微合金改良两个方向。早期铬钼钢压力容器锻件,只关注基础力学性能,对残余元素管控宽松,设备长期运行后容易发生回火脆化,冲击韧性持续下降。现在临氢压力容器普遍采用高纯净冶炼工艺,严格限制钢中硫、磷以及 As、Sn、Sb 有害残余元素,降低长期服役脆化风险。12Cr2Mo1VR 材质在传统铬钼钢基础添加钒元素,改善抗氢侵蚀、抗回火脆化性能,成为加氢反应器筒体主流用材,综合性能优于传统 2.25Cr/1Mo 钢。低温压力容器选用 09MnNiDR 低温锻件,保障低温工况下冲击性能。
材质选型不能只看强度指标,必须结合实际工况。常温中低压无腐蚀工况,20MnMo 锻件性价比突出;高温临氢高压工况优先选用钒改性铬钼钢;低温设备选用低温压力容器锻件;含硫化氢工况,无论低合金钢还是不锈钢,都要兼顾抗硫化物应力开裂,控制硬度上限;氯离子环境避免直接选用普通 304,优先钼系不锈钢或者双相钢。实际项目中,部分质量问题是材质错配造成,普通铬钼钢用于高温临氢设备,出厂检测全部合格,但长期运行存在脆化开裂风险。
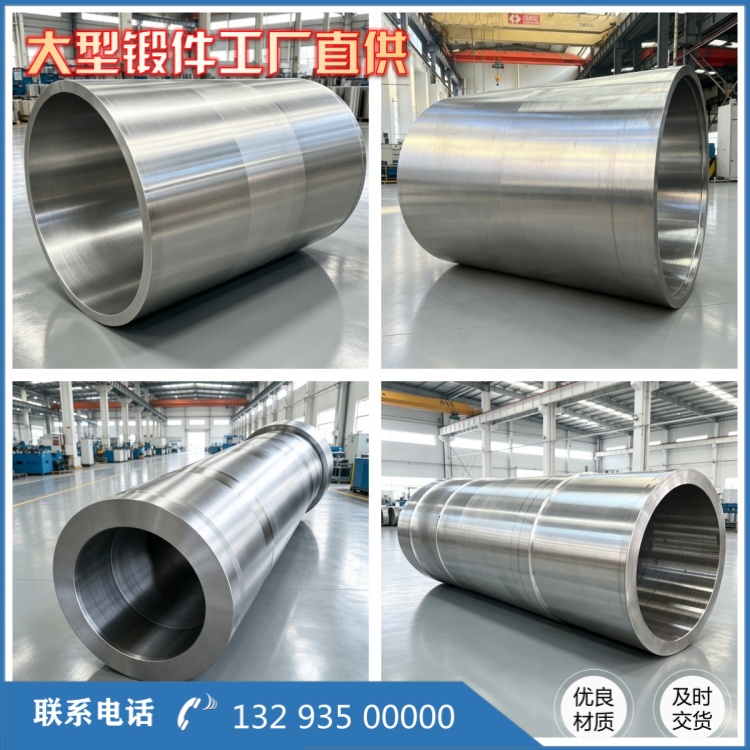
制造端质量管控,原材料是***道关口。钢锭进厂除核对材质证明,必须完成光谱复检,核查合金成分和有害杂质;临氢筒体锻件优先真空脱气钢锭,降低氢含量,减少白点风险;钢锭表面缺陷彻底清理,避免缺陷带入锻造工序。锻造过程把控加热温度与保温时间,防止过热过烧;保证合理锻造比,芯轴拔长成型,压实内部疏松缺陷,改善横向冲击性能;大壁厚筒体锻件锻造结束后充分缓冷,释放锻造应力,减少后续加工变形风险。
不同材质筒体锻件热处理工艺路线差异较大。低合金耐热钢筒体采用正火加高温回火,结合壁厚核算保温时长,规避回火脆性;双相钢筒体锻件严格控制固溶温度与冷却速度,保证两相合理占比,否则耐蚀性能和冲击性能同步下降。厚壁筒体普遍存在壁厚效应,厚截面位置冷却速度不足,容易出现外壁性能达标、心部冲击不合格,需要根据实际壁厚调整热处理冷却方式,不能直接套用薄壁件工艺参数。

成品检验严格执行特种设备相关标准,热处理之后开展超声波探伤排查夹层、疏松;精加工完成做表面无损检测,检出细微表面裂纹;随炉试样完成全套力学试验,重点关注横向低温冲击。全部生产记录、检测报告统一归档,实现每件锻件全流程可追溯。石油化工压力容器筒锻件属于特种设备关键部件,材质升级只是基础,冶炼、锻造、热处理、检测每一个环节都不能放松,才能够产出适配大型炼化装置的高可靠性锻件产品。
相关推荐
服务热线

