
 咨询电话:13293500000







— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-09-21 人气:
随着国内油气开采向深层、酸性油气田推进,石油钻采装备筒锻件服役条件愈发严苛,对锻件冶金质量、力学性能、耐蚀性能提出更高标准。筒锻件依靠自由锻芯轴拔长成型,金属流线完整连续,对比卷焊筒体,承压抗疲劳优势突出,广泛用于套管头、井下工具壳体、压裂设备筒体等关键部件。山西永鑫生重工立足石油锻件制造现场,从原料筛选、锻造成型到热处理调控,持续优化工艺,解决大截面筒锻件组织不均、抗硫性能不稳定等现实痛点。
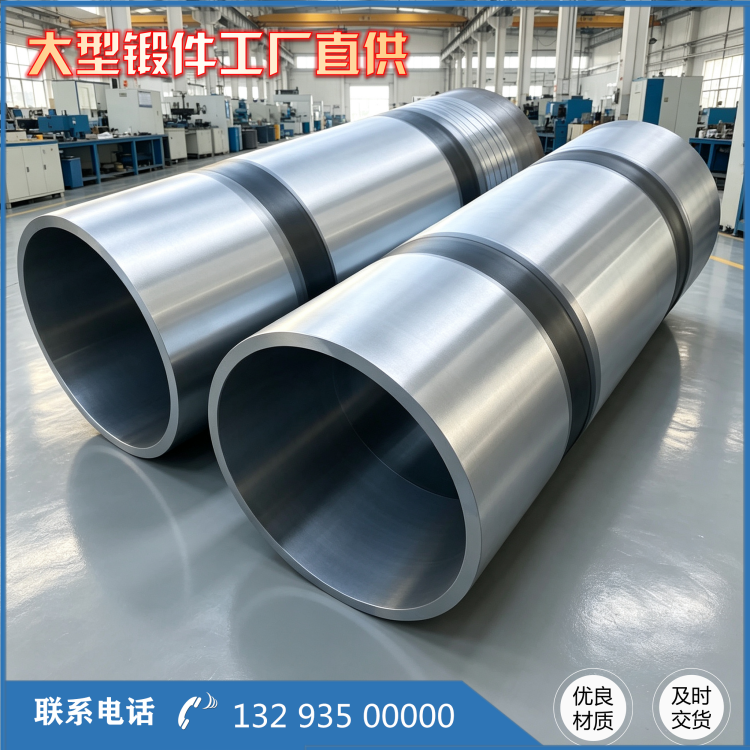
材料选型应当以项目工况为***依据,杜绝只看图纸强度指标忽视介质环境。普通陆地直井,42CrMo 合金钢筒锻件性价比突出,调质处理后屈服强度可达 650MPa 以上,抗交变载荷能力强,适用于压裂设备、常规井口筒体。4130(30CrMo)铬钼钢焊接性能优于 42CrMo,多用于需要后续焊接装配的钻采筒体,是 API/6A 井口装备常用基础材质。高含硫油气田,普通 42CrMo 材质无法满足抗硫化物开裂要求,必须选用低杂质改良铬钼钢,严格把控 P、S 杂质含量,热处理之后控制整体硬度,不能盲目追求高强度而牺牲抗硫性能。海洋油气开采工况,氯离子腐蚀显著,2205、2507 双相钢筒体成为重要选择,但双相钢对加热温度区间敏感,温度过高会析出有害 σ 相,造成锻件冲击韧性断崖式下降,对热处理操作提出极高要求。
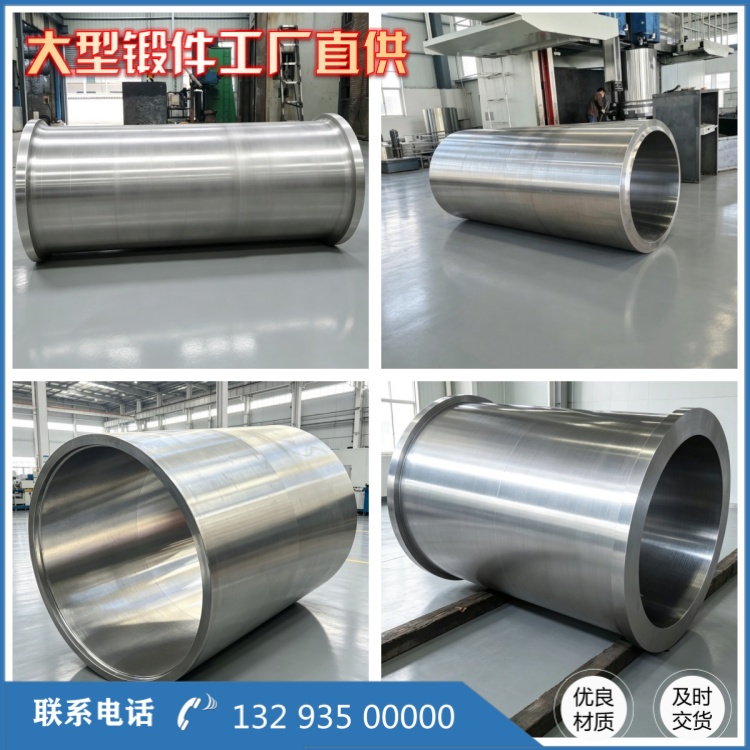
大尺寸石油筒锻件热处理难点集中在厚截面淬透性与残余应力控制。经过锻造后的筒体内部存在锻造应力,直接淬火容易产生畸变甚至开裂,生产流程上,粗加工之前增设去应力退火,消除锻造残余应力。调质处理阶段,4130、42CrMo 材质筒体,采用阶梯升温,避免大壁厚工件快速升温造成内外温差过大。淬火冷却方式根据筒体壁厚调整,薄壁筒体采用油淬;壁厚大于 180mm 的石油筒锻件,单纯油淬心部冷却速度不足,心部组织出现大量珠光体,冲击性能不合格,采用喷淋冷却强化筒体内壁冷却,提升淬透深度,保证筒体从外壁到心部组织以回火索氏体为主。
回火工艺参数需要结合实际试样反馈动态微调,同一材质,不同壁厚筒体不能套用完全相同回火曲线。回火保温必须充足,保温结束后不能空冷过快,缓慢降温避开回火脆性温度区间,保障低温冲击性能达标。部分厂家为了压缩生产周期,缩短回火保温时间,锻件检测拉伸合格,但冲击功离散大,交付客户后在交变载荷下早期失效,这类质量问题在石油装备领域时有发生。

完整质量管控体系是工艺落地的保障。每一批次筒锻件,原材料进厂做光谱成分复核;热处理配置随炉性能试块,同步完成拉伸、低温冲击试验;成品进行超声波探伤,排查内部疏松、夹层等冶金缺陷。材质选型与热处理工艺相辅相成,再好的热处理工艺,适配错误材质也无法满足现场工况;优质原材料搭配不合理热处理,同样产出不合格锻件。只有把工况需求、材料特性、热处理参数三者统一,才能够制造出满足深层油气开采需求的高可靠性石油筒锻件产品。
相关推荐
服务热线

