 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-11-20 人气:
上一篇讲的是材质和热处理,这一篇讲锻造和探伤。对活塞杆锻件来说,这两道关口决定了 “内部有没有隐患”,而内部隐患恰恰是使用中***难发现、后果也***严重的问题。
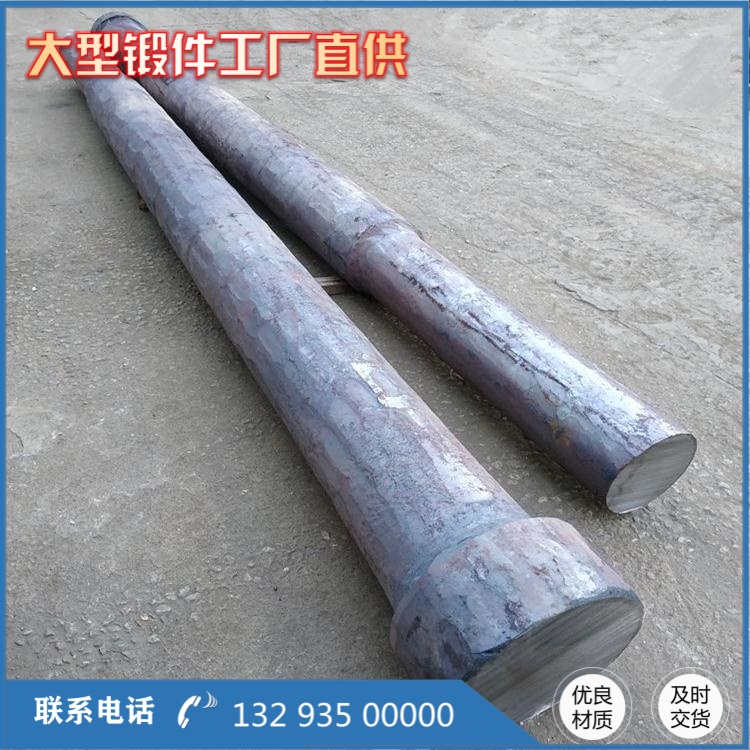
锻造的***作用是压实和细化。钢锭内部不可避免地存在缩孔残余、中心偏析和粗大枝晶,只有通过足够的锻造比和合理的变形方式才能消除。矿山设备活塞杆锻件一般要求锻造比不低于 3,工艺上采用镦粗与拔长交替进行,先镦粗压实心部,再沿轴向拔长,使流线顺着杆体轴向分布。流线方向很重要:如果流线横向暴露在杆体表面,横向力学性能就会偏低,交变载荷下容易在表面起裂纹。对于大截面锻件,还要注意避免 “十字裂纹”—— 这类裂纹多出现在镦粗时变形量过大、上下端面摩擦约束过强的情况下,一旦产生,后续拔长很难消除。
锻造温度的控制同样关键。一般钢种的始锻温度在 1150~1200℃,终锻温度不低于 850℃。温度过高会引起晶粒粗大和过热,温度过低还强行大变形,则容易在内部产生微裂纹。锻后冷却要按钢种区别对待:42CrMo 这类中碳合金钢截面较大时,锻后应缓冷,目的是让氢有充分时间逸出,防止白点的形成。白点是一种氢致内部裂纹,一旦出现,锻件基本只能判废,而它在低倍检验和超声检测中都能被发现。
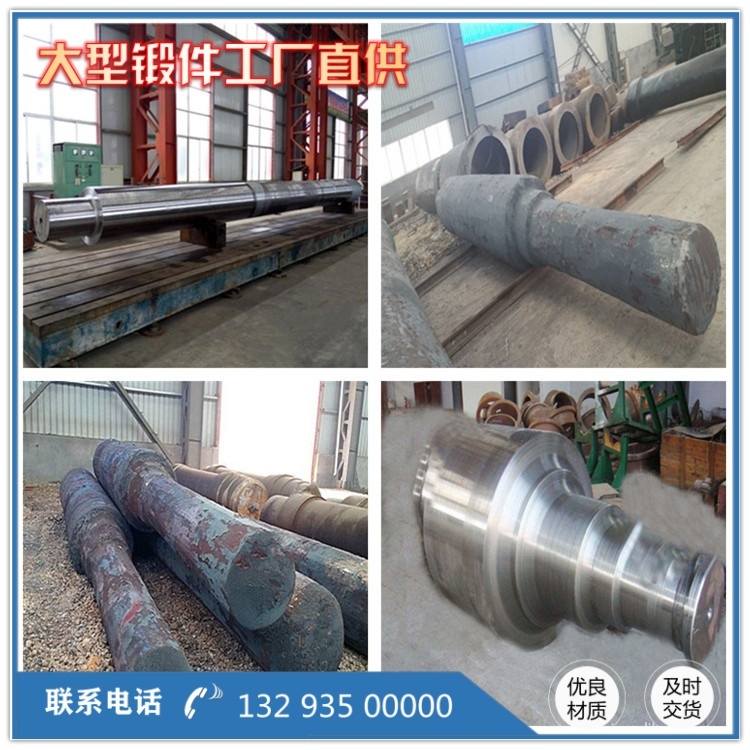
探伤是验证前面所有工序是否做到位的***后手段,通常分两次进行。***次在粗加工之后,此时锻件表面已加工出基准面,超声检测的信噪比较好;第二次在调质之后,用来发现热处理过程中新产生的裂纹。超声检测按 GB/T 6402 执行,矿山设备活塞杆一般按二级验收,重点排查内部裂纹、白点、缩孔残余、大尺寸夹杂等缺陷,不允许存在当量超标的线性缺陷。超声检测存在盲区,靠近表面的缺陷不容易分辨,这部分由磁粉检测补上。磁粉检测按 GB/T 15822 执行,主要针对表面和近表面裂纹,活塞杆的杆身、台肩过渡圆角、中心孔附近都是重点区域,因为这些位置是应力集中点。
除了探伤,配套的理化检验也不能省:力学性能试样验证强度、塑性和冲击功;金相检验看晶粒度、脱碳层和带状组织;硬度检验看调质是否均匀。这些数据和探伤结果要按炉号、锻件号一一对应留存,做到可追溯。实际使用中一旦出现问题,能快速回到是哪一炉钢、哪一次锻造、哪一次热处理,这对改进工艺的价值远比事后补救大。
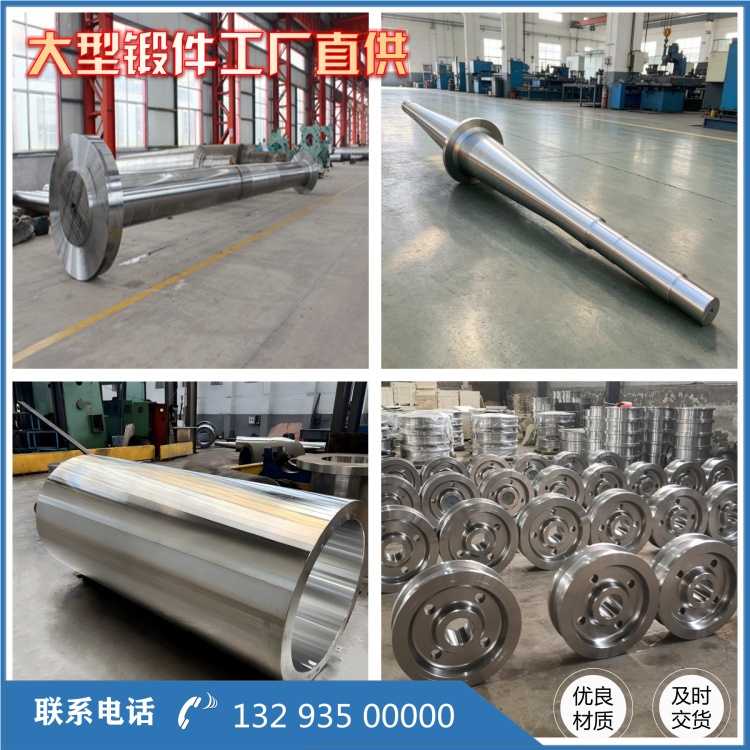
对用户来说,判断一根活塞杆锻件靠不靠得住,看的不只是外观和尺寸,更要看锻造比是否足够、探伤报告是否完整、检测时机是否正确。山西永鑫生重工在这方面按锻造、热处理、探伤分序控制的方式组织生产,各环节留痕,这也是矿山设备活塞杆能够稳定使用的前提。锻造管住内部组织,探伤守住缺陷底线,两道关口都过了,活塞杆的寿命才有真正可靠的保证。
相关推荐
服务热线