 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-11-20 人气:
活塞杆的硬度需求是分层的。杆身整体要有足够的强度和韧性去扛弯矩和冲击,这是调质的任务;镀铬面下方一定深度内要硬,靠的是感应淬火或类似的表面强化。有些厂图省事,把整体硬度提到 35HRC 以上就当 “表面也硬了”,结果芯部韧性不足,杆件在冲击下先从内部起裂,镀层完好但杆断了,这种失效***难排查。
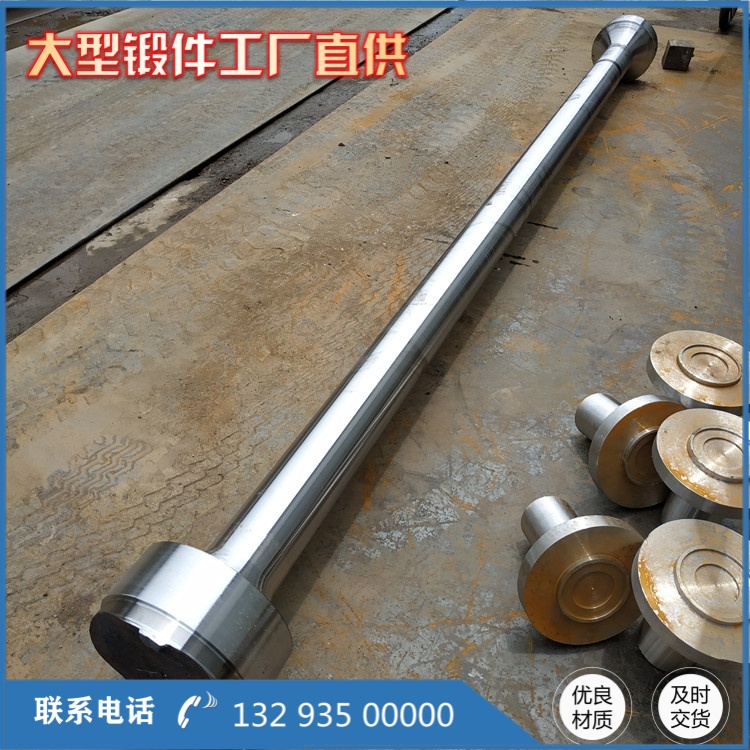
常规做法是:锻件粗加工后做正火或正火 + 高温回火,细化晶粒、消除锻后组织不均;精加工前调质,淬火介质按截面选,水淬有开裂风险时用聚合物淬火液或油;回火温度按目标硬度反推,保温时间按有效厚度算足。调质后再对杆身工作段做感应淬火,硬化层深度一般控制在 2~4mm,过渡区不能太陡,否则硬化层边界会成为新的应力集中带。感应淬火后必须低温回火,不然表面残余拉应力会直接抵消掉强化的收益。
镀铬不是装饰,基体硬度和表面状态都要配合
矿山工况粉尘大、有淋水、有腐蚀介质,活塞杆普遍要镀硬铬。镀层厚度常见 20~50μm,但这个厚度本身不承担结构载荷,真正抗磨的是镀层下面的基体。如果基体硬度只有 25HRC 左右,镀层再厚也会因为基体塑性变形而龟裂、剥落。所以技术条件里应该同时规定:镀前基体表面硬度、镀前表面粗糙度、镀层结合力和孔隙率。
镀前表面建议先做滚压或超精车,把 Ra 控制到 0.4 以下,去掉磨削变质层和残留磨粒,否则镀层下面藏着微裂纹,盐雾或淋水环境下很快点蚀。镀后要逐件做结合力检查,不能只抽检;镀层局部剥落在井下设备上是漏油和拉缸的直接诱因。
长杆件的变形控制:校直本身也是要付代价的
两三米长的杆,淬火后弯曲是必然的,问题在于允许弯多少、怎么校。冷压校直做得太狠,表层会产生残余拉应力,等于给疲劳裂纹预置了一个起点。所以一般先做热校直或在回火温度附近校,校直后再补一次去应力回火;校直量要记录,弯曲超标的件不能靠 “多压几下” 硬凑到合格。
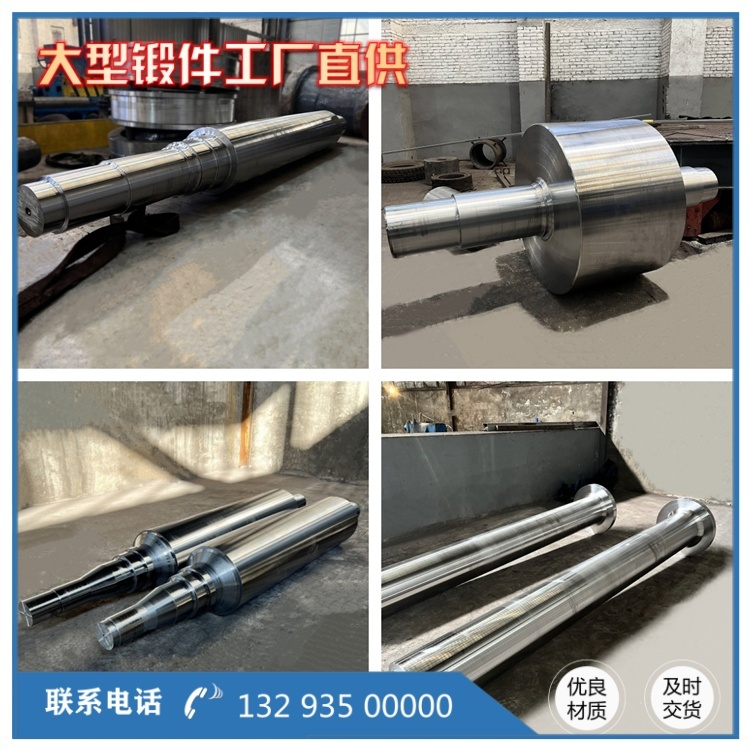
加工和装夹同样影响***终直线度。粗车、半精车、精车分序时,中心架位置、夹紧力、切削热都要考虑,尤其镀铬前的***后一道精加工,夹得太紧松开就回弹。技术上一般要求全长跳动量按图纸给,通常在 0.1~0.3mm 量级,具体看行程和密封形式,不能一概而论。
验收条件要写到 “能追溯”,不是写到 “合格”
探伤要分阶段做:锻后做 UT,重点看芯部夹杂、白点和缩孔残余,探伤比例和验收级别按 NB/T 47008 或双方约定执行;调质后、镀前再做一次 UT 或 MT,重点看台阶过渡、螺纹根部;镀后对镀层做结合力和厚度检查。螺纹根部是活塞杆***典型的高应力区,这里的过渡圆角、螺纹收尾形式和表面粗糙度,往往比材料牌号更能决定寿命 —— 很多断裂都是从螺纹***后一扣开始的。
力学性能试样要明确取样位置,大截面件从 1/3 半径处取,不能从表层取。冲击功按工况定,冲击频次高的机型应该把常温冲击功下限往上提,而不是照抄通用牌号标准。
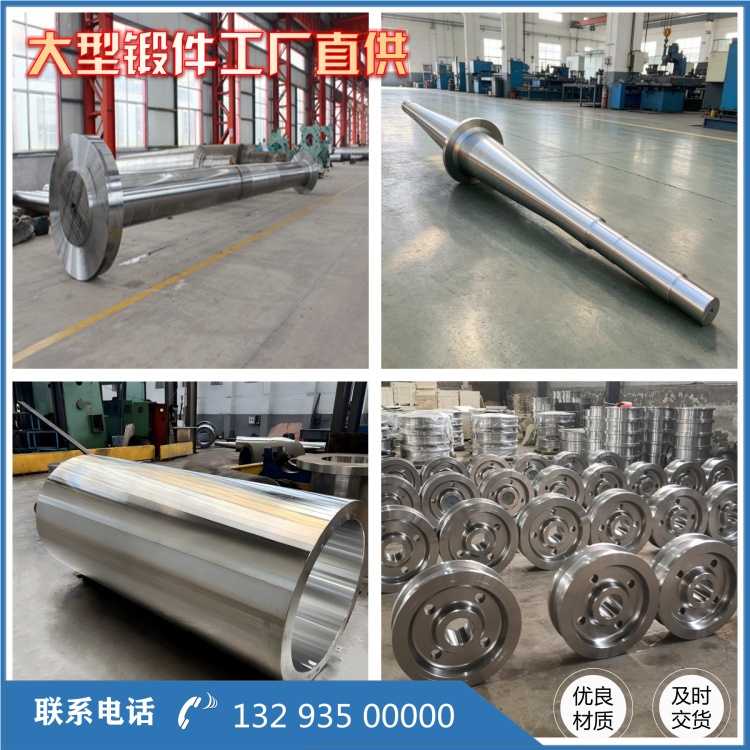
把这些写进技术协议,山西永鑫生活塞杆锻件锻件供应商才有明确的执行边界;反过来,采购方也能在出问题时按条款逐项对照,而不是笼统地说 “质量不行”。重载交变工况下的活塞杆,寿命差距很少来自某一项工艺特别***,多数来自这些条款有没有被一条条守住。
相关推荐
服务热线