 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-11-10 人气:
船用轴锻件的质量问题,大多不是出在***后一道检验上,而是前面某道工序留下的。超声波探伤发现的夹杂,可能来自钢锭的偏析区;力学性能不达标,可能是热处理时炉内温度不均;轴加工后跳动超差,也许是锻造时弯曲没有矫直。所以谈船用轴锻件的质量控制,得按工序倒着看:每一道工序做什么、留什么记录、出问题往哪里追。
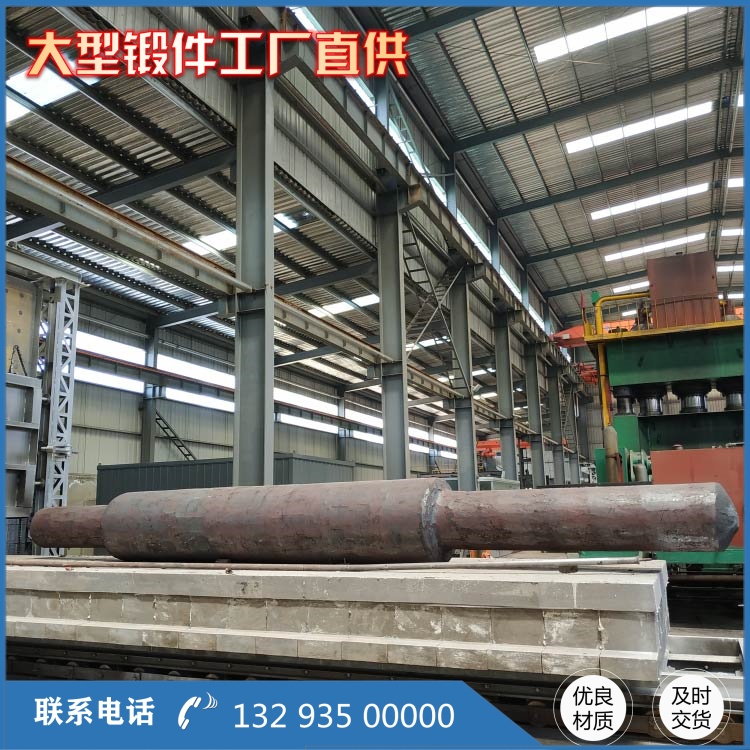
***道关口是原材料。船用轴锻件用的大钢锭,成本占整根轴相当大的比例,也***容易埋隐患。钢锭越大,中心疏松和成分偏析越难避免,硫、磷、氢这些杂质元素对韧性和白点敏感性的影响也越明显。正规做法是钢锭入厂复验:核对炉号、核对化学成分、核对冶炼方式,重要件还会要求真空脱气或电渣重熔。氢含量控制不好,大截面锻件在冷却过程中就可能出现白点,这类缺陷一旦形成,后续热处理也消不掉,只能判废。
第二道是锻造。变形量够不够,直接影响内部缺陷能不能被压合。行业里通用的做法是控制锻造比,一般不低于 3,重要轴类更高。但锻造比只是一个数字,实际执行要看压下量、砧宽、翻转是否到位。大轴拔长时如果只压表面、没有压到心部,探伤时就会看到中心区域底波衰减、当量超标。山西永鑫生的万吨级油压机在这些工序上是有优势的,吨位足,单次压下量能压透大截面,不至于 "表皮变形、心部没动"。同时,长轴在反复加热和拔长过程中容易弯曲,锻后要矫直,否则余量不够,加工时一边车一边偏,***后尺寸和跳动都保证不了。

第三道是热处理。船用轴锻件多走调质路线,淬火加高温回火,目标是强度和韧性的配合。大轴热处理***怕两件事:一是淬火冷速不均,表面硬度够了、心部没淬透,取样做力学性能时就容易出现数据不一致;二是回火不充分,内应力残留,加工后放置一段时间轴会缓慢变形。所以热处理要有可追溯的曲线记录,装炉位置、保温时间、出炉温度都得能查到。永鑫生的 22 米热处理炉可以整根长轴进炉,避免分段处理时接头部位组织不一致的问题,这一点对艉轴、长中间轴尤其重要。
第四道是无损检测。船用轴锻件的内部质量主要靠超声波探伤把关,表面和近表面靠磁粉或渗透。探伤要按规范确定的时机做,一般安排在热处理之后、粗加工见光之后各做一次:热处理后查内部缺陷,粗加工后查表面开口缺陷,也便于复检当量。验收级别、探伤比例、缺陷当量界限都要在技术协议里写清楚,不能只写一句 "探伤合格"。常见的争议就出在这里:厂家按国标二级做,客户按船级社规范要求更严的级别验收,两边标准不一致,***后只能返工或退货。
第五道是尺寸与性能验证。大轴的加工难点在于长径比,车削时中段让刀、两端顶紧力不足,都会造成圆柱度和跳动超差。所以粗加工后要复测直线度和跳动,必要时调整加工基准。力学性能取样位置按规范和图纸执行,一般取在代表性部位,拉伸、冲击、硬度都要做,数据要和热处理炉批对应上。船级社验船师见证的件,还要提前报检、安排见证时间,这一环经常被排产忽略,导致货做好了却等证书。
第六道是文件与交付。船用锻件的质量证明文件是交付的一部分,不是附件。材质证明、热处理曲线、力学性能报告、探伤报告、尺寸检验记录,这几样要能互相对上:报告上的炉号、锻件号、实物钢印三者必须一致。出口项目还会涉及 EN 10204 3.1 证书,签发人要独立于生产部门,这一点在审核时查得很细。运输环节同样不能松,长轴要按支点垫平、固定牢靠,防止运输中弯曲变形;端面和配合面要做防锈处理,避免到港后返工。
实际采购中,还有几件事容易被忽略。一是图纸变更要留版本记录,同一批轴如果中途改过尺寸,很容易出现新旧混装。二是余量要谈够,大轴一旦加工超差,补焊是***不允许的,只能整根重做,损失由谁承担要提前写进合同。三是进度要和船级社报检节点对齐,尤其出口船项目,验船师档期紧,报检晚了整船进度都得等。
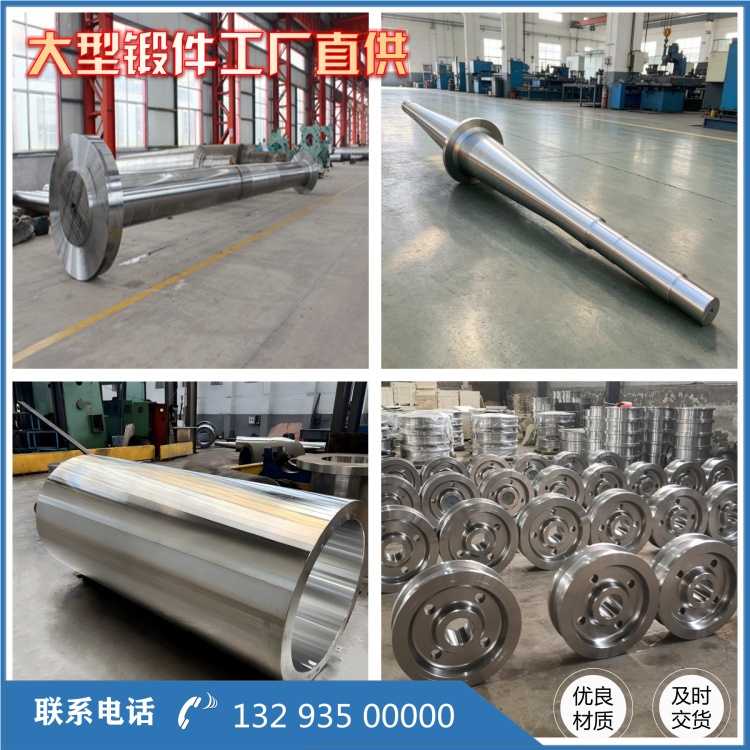
把这些环节串起来看,船用轴锻件的质量控制其实没有什么秘诀,就是把每一道工序做实、把每一份记录留下。山西永鑫生做这类大轴锻件,设备上能覆盖万吨级压机、7.5 米 120 吨级规格、22 米热处理炉,工艺上按材质分卡编制、按规范做探伤和性能验证;但真正决定一根轴能不能顺利上船的,还是这些看起来琐碎的过程控制。对客户来说,选厂家时不妨直接问一句:这根轴的工艺卡能不能看,热处理曲线和探伤报告是不是随货走。能答得清楚的厂家,通常也做得更稳。
相关推荐
服务热线