 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-11-06 人气:
一、锻件级别不同
按 NB/T 47008,承压锻件分 I 到 IV 级,级别越高,检验项目越多,UT 比例越大。同样写 “Q345R”,II 级和 III 级在化学成分、力学性能、探伤上的要求能差出一大截。图纸上只写牌号不写级别,供方按低级别报价,到货验收时才发现不够,这类争议在行业里不少见。
二、冶炼方式不同
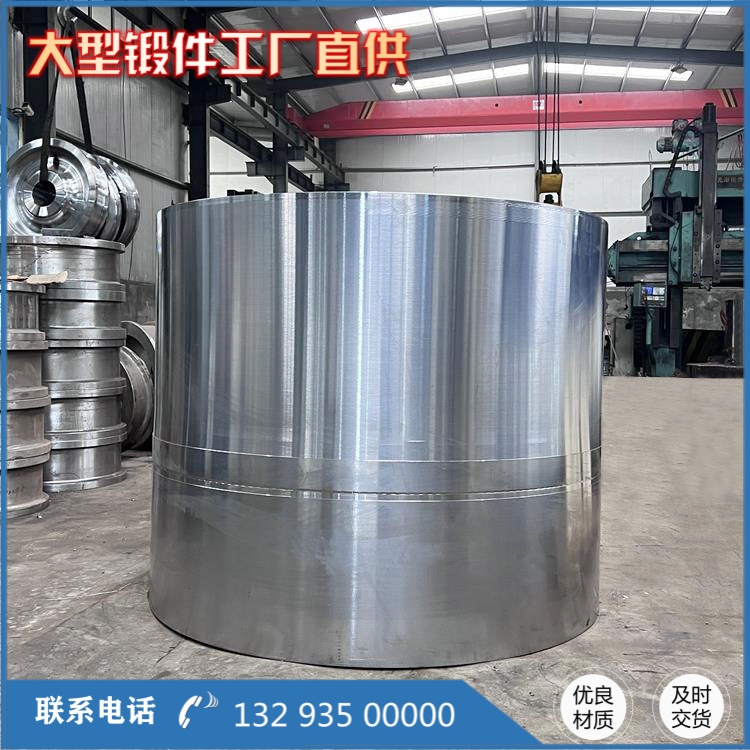
普通转炉或电炉加 LF、VD 精炼,和电渣重熔锭,氢含量、氧含量、夹杂物级别完全不同。P91、P92 和加氢用 2.25Cr-1Mo 通常要求电渣重熔,氢含量控制到 2ppm 以下;普通碳钢锻件用精炼锭就够。锭子贵一档,成材率还低,价格自然上去。
三、锻造比和成形方式不同
锻造比要求不低于 3 是常规,但有的项目要求更高,尤其是厚壁、承受交变载荷的件。成形上,冲孔加芯棒扩孔和实心掏孔,材料利用率、纤维流线、心部压实程度都不同。同样是 “锻件”,锻造比 3 和锻造比 5,压机占用时间和火次都不一样。
四、热处理和试样位置不同
正火加回火、调质、固溶,是一档;加做模拟焊后热处理(PWHT)后的性能复验,又是另一档。厚壁件的试样取本体 T/4 位置还是随炉试块,数据代表性和成本都不同。有的项目要求做步冷试验、回火脆化评定,这一项就能把周期拉长不少。
五、探伤等级和扫查比例不同
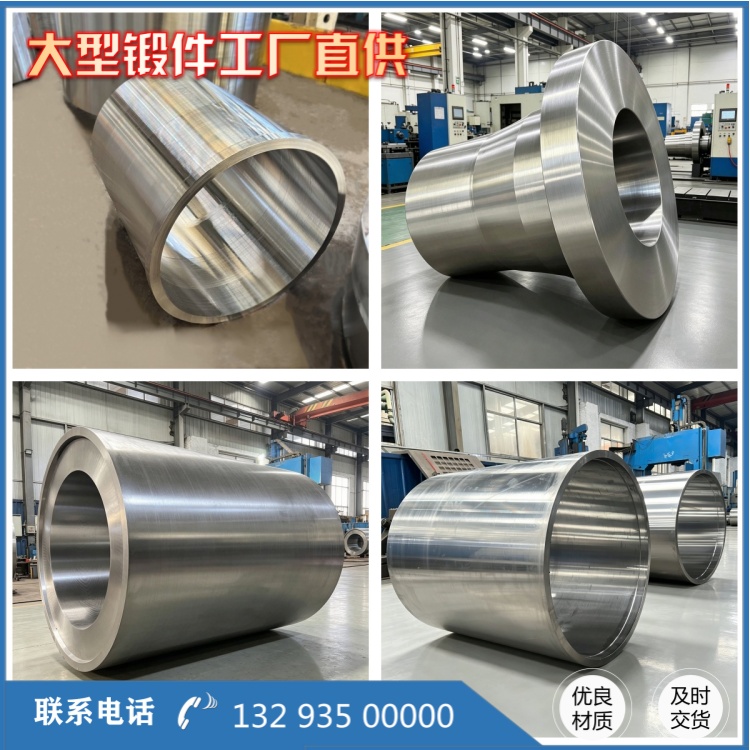
UT 按 NB/T 47013 执行,I 级和 II 级的验收线不同,扫查比例 100% 和抽检也不同。内孔可达性差的超长筒体,还要配内孔探头或旋转扫查装置,工时翻倍。MT、PT 要不要做、做在哪个工序,同样影响报价。
六、标准版本与认证文件不同
NB/T 47008 有版本更替,老版本和新版本在部分条款上有差异,技术条件里不写版本,双方理解可能不一致。出口件要 EN 10204 3.1 证书,有的还要 PED、ASME 打钢印,认证和文件工作量不小。
七、交货状态和余量不同
黑皮、粗车、精车,单边余量从十几毫米到三五毫米,材料费和工时费差得很明显。有的图纸要求粗加工后探伤、精加工前复检,工序穿插多,周期也长。
表格
差别项 | 常见低配 | 常见高配 | 影响 |
锻件级别 | II 级 | III 级、IV 级 | 检验项目、UT 比例、成本 |
冶炼 | 电炉 + LF/VD | 电渣重熔 | 氢氧含量、夹杂物、价格 |
锻造比 | ≥3 | ≥4~5 | 火次、压机占用、心部质量 |
热处理 | 正火 + 回火 | 调质、含 PWHT 模拟 | 性能、周期 |
试样 | 随炉试块 | 本体 T/4 取样 | 数据代表性、成本 |
探伤 | 抽检、II 级 | 100% 扫查、I 级 | 工时、废品风险 |
证书 | 厂内质保书 | EN 10204 3.1、PED | 文件与认证成本 |
这张表对照着看,两份报价差在哪,基本能对上号。
怎么避免踩坑
一是技术条件写全,牌号、标准版本、锻件级别、交货状态、探伤等级、试样位置、证书类型,一条不落。二是让供方在报价单里逐项列出上述条款,不要只报一个总价。三是重要件先做工艺评审,把钢锭来源、锻造比、热处理曲线、探伤方案过一遍再签合同。四是来料锻造的项目,材质归客户,工艺和成形质量归锻造厂,责任划分写进合同。
牌号只是选材的起点。压力容器筒体锻件同样一个 Q345R,背后是级别、冶炼、锻造比、热处理、探伤、证书六道差别在叠加。搞清楚这六道,报价的差异就不再是 “谁贵谁便宜”,而是 “谁多做了哪些事”。
上一篇:承压筒体锻件的工况对照与订货要点
下一篇:没有了
相关推荐
服务热线