 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-10-28 人气:
数控机床主轴 "精度稳定可靠" 这六个字,听着简单,做起来是整套体系的活。因为一根主轴***后的精度,不是某一道工序 "精" 出来的,而是锻造、热处理、精加工、检测环环相扣、层层保证的结果。

先把 "精度" 量化一下。主轴成品的直线度、圆度、同轴度,一般要控制在 IT5 到 IT6 级,要求高的场合甚至到 IT4 级;动平衡等级按 ISO 1940 标准,常见要求是 G0.4 或 G1.0—— 这意味着在高速旋转下振动幅度极低。主轴锻件作为高速旋转件,动平衡不过关,转起来就会抖,加工出来的工件表面质量、尺寸精度全都受影响。所以动平衡检测不是可选项,是出厂前的硬性关卡。
那这些精度靠什么稳住?源头在毛坯。主轴是合金钢锻件,锻造这一关决定了组织是否致密均匀、金属纤维是否连续。如果毛坯内部有疏松、偏析、粗大晶粒,后面怎么精加工也补不回来 —— 缺陷会在使用中慢慢暴露,精度跟着崩。所以锻造阶段要把缺陷消除掉、让组织均匀化,这是 "稳" 的地基。
地基打好了,热处理决定性能和应力状态。调质(淬火 + 高温回火)把主轴做成强韧兼顾的组织,高端场合再用氮化处理把表面硬度、耐磨性提上去。热处理的另一层作用,是控制和释放残余应力 —— 锻件和热处理件里多少会留一些应力,如果不处理干净,这些应力会在后续车削、磨削甚至使用过程中慢慢释放,让轴身弯了、精度跑了。这也是为什么规范工艺里,粗加工之后往往要安排去应力退火或时效处理,让应力先释放完,再进精加工。

接下来是精加工。关键装配位 —— 轴承位、轴颈、锥孔这些 —— 要靠数控精车加高精度外圆磨,把尺寸和表面粗糙度磨到位,直线度、圆柱度一点点收进公差。这一步对设备和操作的要求都很高,车磨分离、留足余量、分段控制,都是为了不让变形累积到***后一道。***后再上动平衡检测和综合检验,过了才出厂。
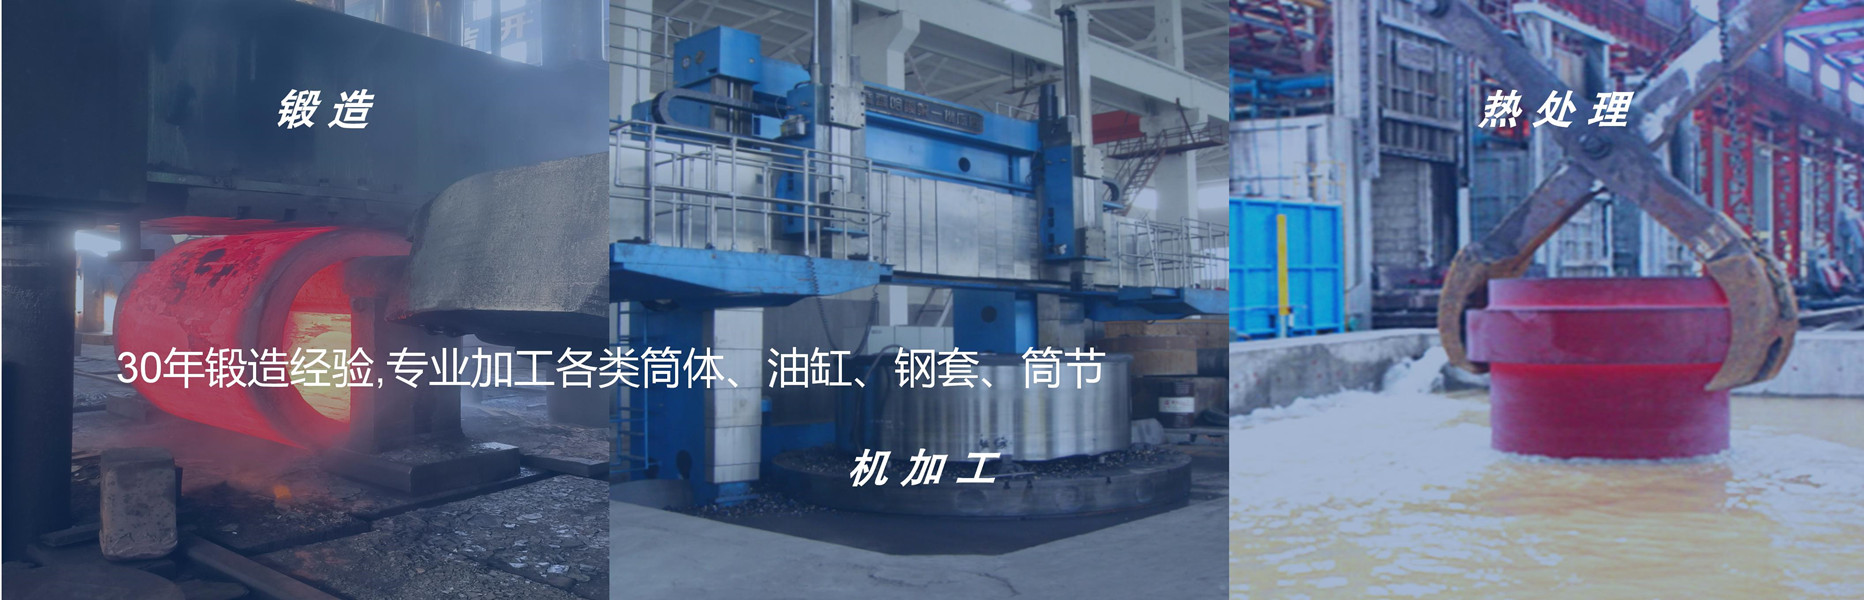
山西永鑫生重工做主轴锻件,走的就是这种全链条的路子:扎根山西定襄锻造基地,依托万吨级锻压机组把合金钢主轴毛坯锻好,配全自动热处理生产线做调质和后续热处理,再接精密数控加工和无损检测。锻造、热处理、加工、探伤都在厂区里完成,工艺记录完整可追溯 —— 这对主轴这类对一致性格外敏感的零件尤其重要,批与批之间稳定,客户装机后的精度表现才可预期。
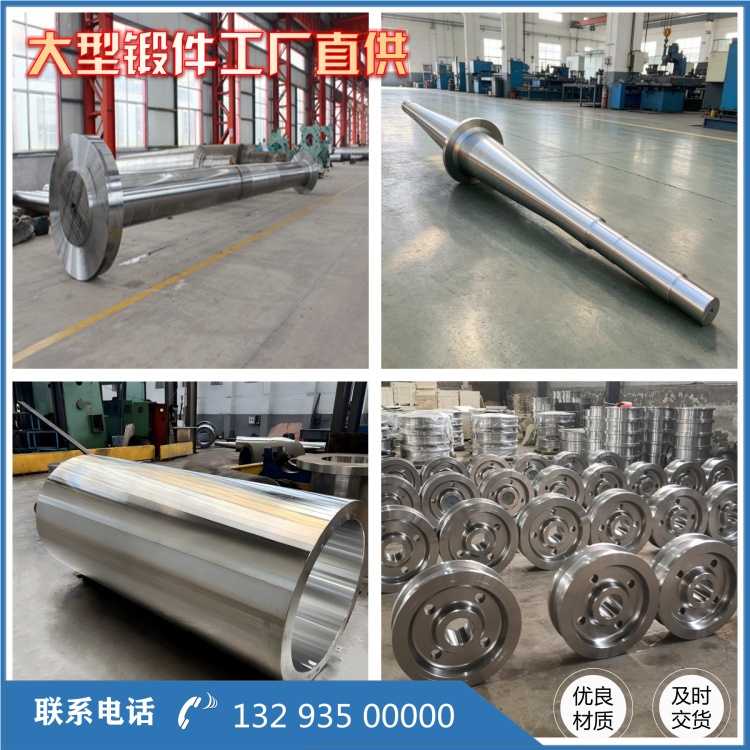
说到底,数控机床空心主轴锻件的精度稳定可靠,不是某一个参数漂亮,而是整条链子每一环都守住标准的结果:锻造保组织、热处理保性能和应力、精加工保尺寸、检测保动平衡。材质选对、链条完整、数据可追溯,一根主轴才能高速转起来还稳得住 —— 这才是 "精度稳定可靠" 的真正含义。
相关推荐
服务热线