 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-10-28 人气:
做一根空心主轴,***省事的办法,可能是先把实心轴做出来,再在中间钻一个通孔。看起来流程简单,但懂锻造的人都知道,这条路恰恰是错的方向 —— 钻孔会把金属内部连贯的纤维流线横向切断,等于把轴的 "筋骨" 打断了,承载力明显下降。业内对铁路空心车轴的研究已经证明,直接钻孔成型的空心轴,因为破坏了纤维结构,承载能力不如整体锻造成型的轴。所以真正可靠的空心主轴,通孔必须靠锻造 "一次成型",而不是靠后来的机加工去抠出来。
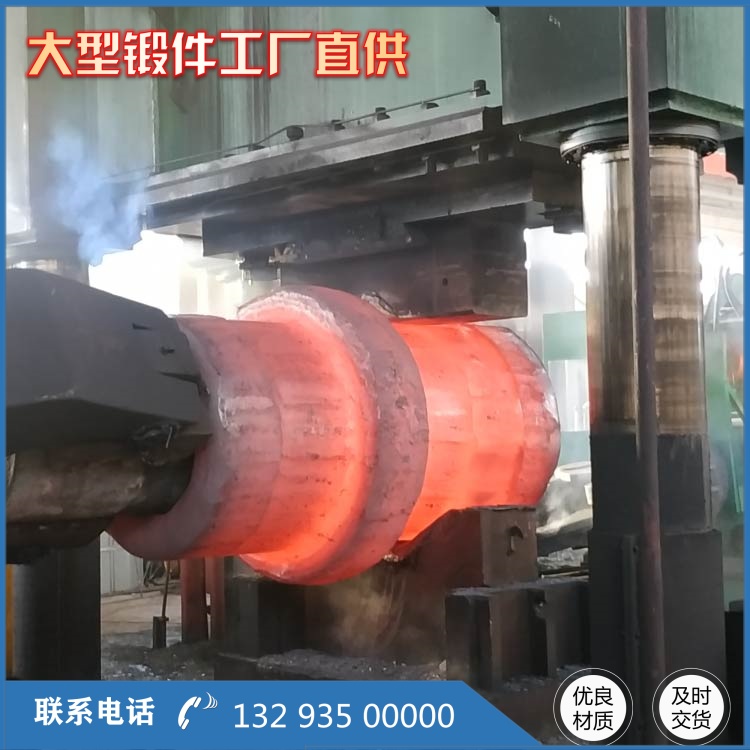
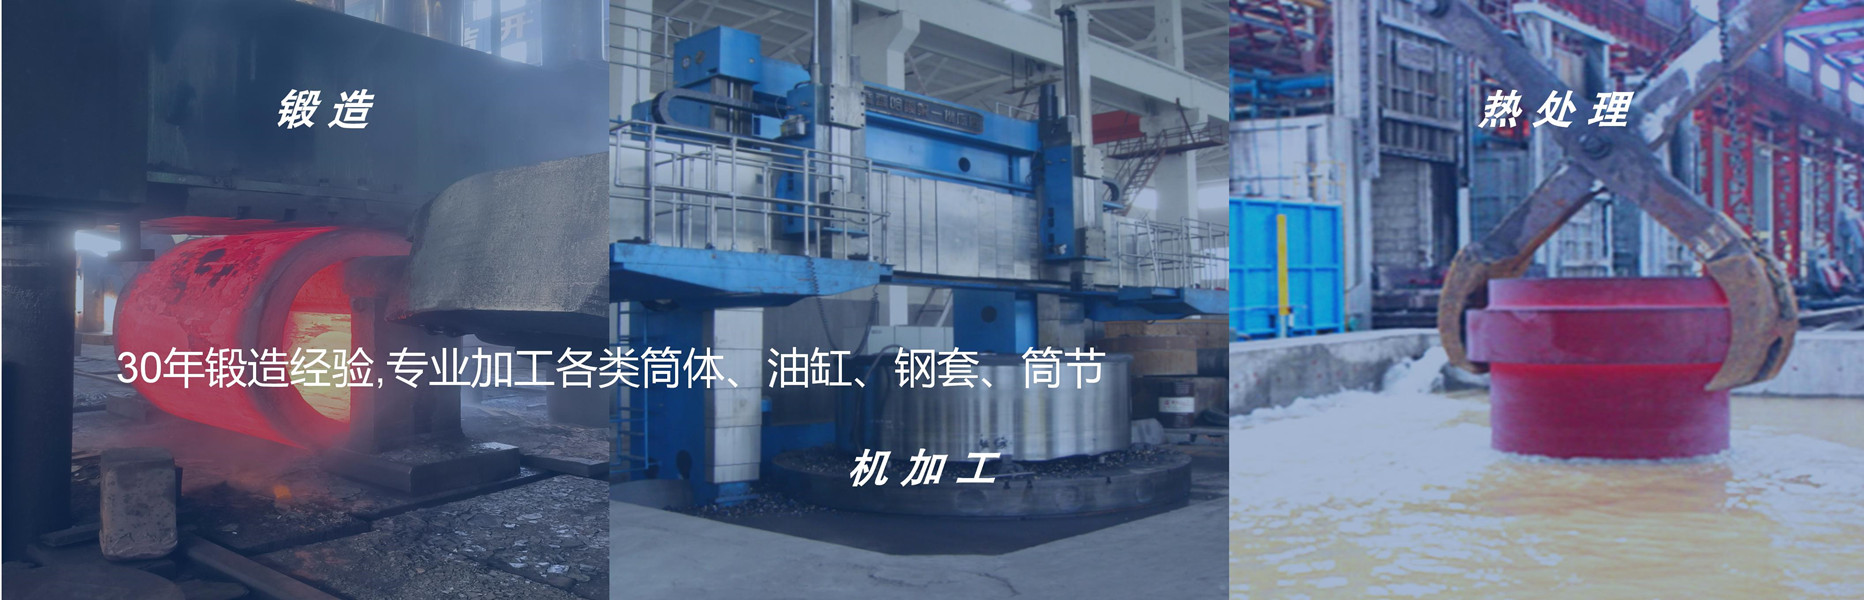
那这个 "一次成型" 是怎么实现的?以山西永鑫生重工的空心锻件工艺为例,走的是一整套自由锻工序:钢锭下料后高温均匀加热,多道次镦粗压实,把铸态的粗大枝晶组织击碎、把钢锭原生的疏松孔洞压实焊合;然后中心冲孔,高温下直接把轴的中心通孔 "冲" 出来;接着芯棒拔长,逐步把轴拉长、调整内外径和壁厚;必要时再做扩孔整圆修形;***后锻后缓冷。核心流程是 "镦粗 — 冲孔 — 芯棒拔长 — 扩孔整圆" 的组合,通孔是在高温塑性变形的过程中形成的,金属纤维顺着受力方向连续延伸,组织致密,承载能力自然保得住。
要做到 "通孔一次成型" 还不翻车,难点其实在细节。***个是加热要均匀。大口径空心件截面厚、尺寸大,坯料内外温差一大,变形就不均匀,容易出问题。生产上普遍用分段控温、恒温锻造,保证变形过程中温度稳定。第二个是锻造比要足。永鑫生对空心轴件的要求是整体锻造比不低于 3.5,对风电主轴空心套筒这类可靠性要求更高的,锻造比要拉到 5 以上,用大吨位压机多次镦粗,把原始铸造缺陷彻底压实闭合,晶粒细化之后疲劳寿命才有保障。第三个是内孔质量。大口径空心件的内孔容易出现偏心、折叠、壁厚不均 —— 业内专门有通过调整压下量和翻转位置来矫正内孔偏心的工艺方法。对这些参数控得严,才能做到内孔无偏心、无折叠,壁厚均匀一致,金属致密度达到相当高的水平。

通孔一次成型还有个实打实的好处:省料。中心那部分原本要当废料车掉的材料,直接在锻造阶段就不存在了,材料利用率上去了,成本自然下来。而且高温锻造形成的通孔内壁,组织是随锻造流线走的,后续探伤时中心有孔,超声检测反而没有 "盲区",内部质量查得更彻底。
锻完之后,空心主轴还要接上正火、调质等热处理把性能定型,再做数控加工和 UT、MT 无损检测,整条链子走完,才能交付。永鑫生这类源头厂家,把这些工序都收到自己厂区里,加上对加热温度、锻造道次、锻造比、冷却曲线的完整记录,做到批与批稳定一致、可追溯。
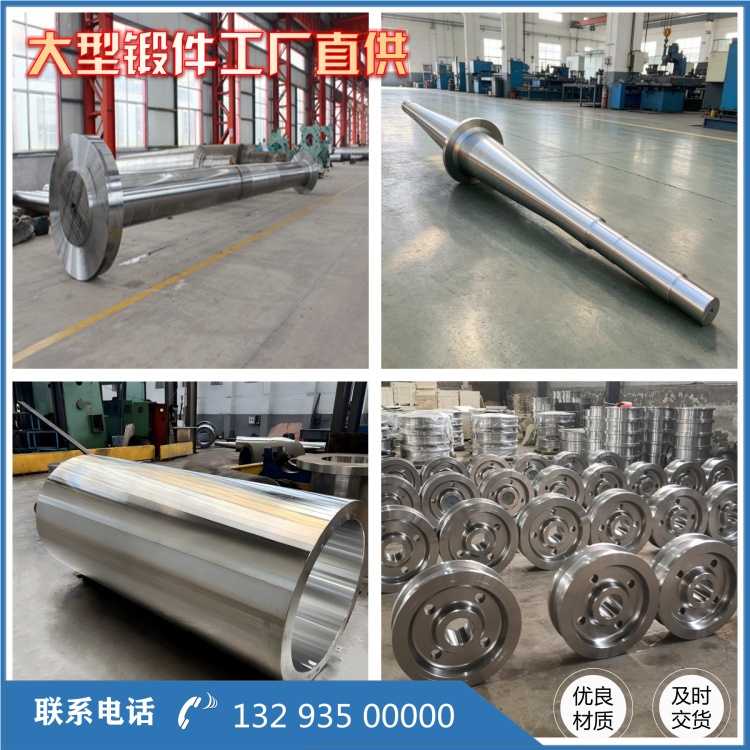
一句话总结:空心主轴锻件不是靠钻孔钻出来的,而是靠镦粗、冲孔、芯棒拔长这一套锻造工艺 "一次成型" 锻出来的。这个区别决定了金属纤维是连续还是被切断,也决定了这根轴到底是 "减重不减承载力",还是 "减重也减了命"。对采购方来说,问清楚通孔是怎么来的,往往比问表面精度更能看出厂家水平。
相关推荐
服务热线