
 咨询电话:13293500000







— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-09-24 人气:
油气井口双相钢阀体锻件出现点蚀、缝隙腐蚀、应力腐蚀开裂,很多失效案例不是材质牌号本身不达标,而是锻造、热处理、机加工过程产生的组织缺陷、残余应力、表面损伤,加速腐蚀裂纹萌生扩展。山西永鑫生重工立足于井口阀体锻件实际生产,梳理制造全流程中影响双相钢阀体耐蚀性能的关键因素,落实对应质量管控措施,为井口双相钢阀体锻件生产提供实操参考。
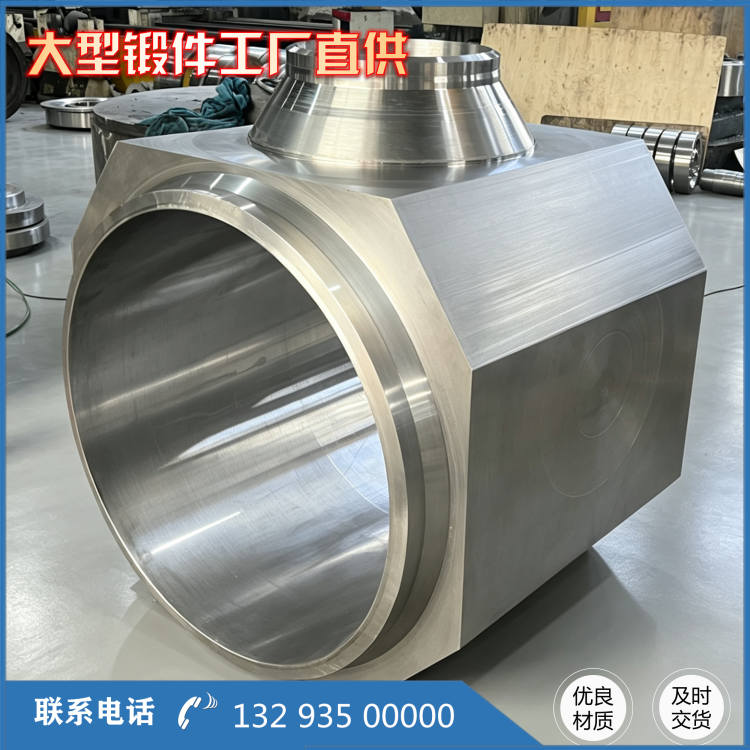
原材料管控是保障阀体耐蚀性能***道关口。双相钢对有害杂质十分敏感,钢中硫元素偏高,易在晶界形成硫化物夹杂,在氯离子介质下,夹杂位置成为点蚀源,逐步向内扩展;成分偏析会造成局部铬钼元素不足,钝化膜稳定性变差。部分供应商仅提供熔炼分析报告,缺少锻件本体检测,容易出现 “原材料合格,成品不合格” 的现象。永鑫生重工针对井口阀体用 2205、2507 钢坯,除化学成分复核之外,增加金相抽检,严控硫磷杂质,排查严重成分偏析,不合格坯料直接拒收,消除先天冶金缺陷带来的腐蚀隐患。
锻造工艺直接影响阀体内部致密度、金属流线与晶粒状态。井口阀体属于异形锻件,法兰、阀腔、流道壁厚悬殊,锻造时金属流动复杂。锻造比不足,钢锭内部疏松无法压实,内部微小孔隙留存,介质渗入后,在压力与腐蚀协同作用下萌生裂纹;预锻成型不合理,阀腔转角、法兰根部极易产生折叠缺陷,折叠属于闭合缺陷,机加工无法完全去除,服役中成为腐蚀裂纹启裂点。针对井口双相钢阀体,关键承压截面锻造比不低于 3.2,合理分配镦粗拔长变形,保证金属流线沿着阀体外形连续分布,杜绝流线切断。严格管控锻造温度区间,避免过热晶粒粗大,同时禁止低温锻造产生微裂纹;锻造后及时清理表面氧化皮,防止氧化皮压入表层,形成表层缺陷点。
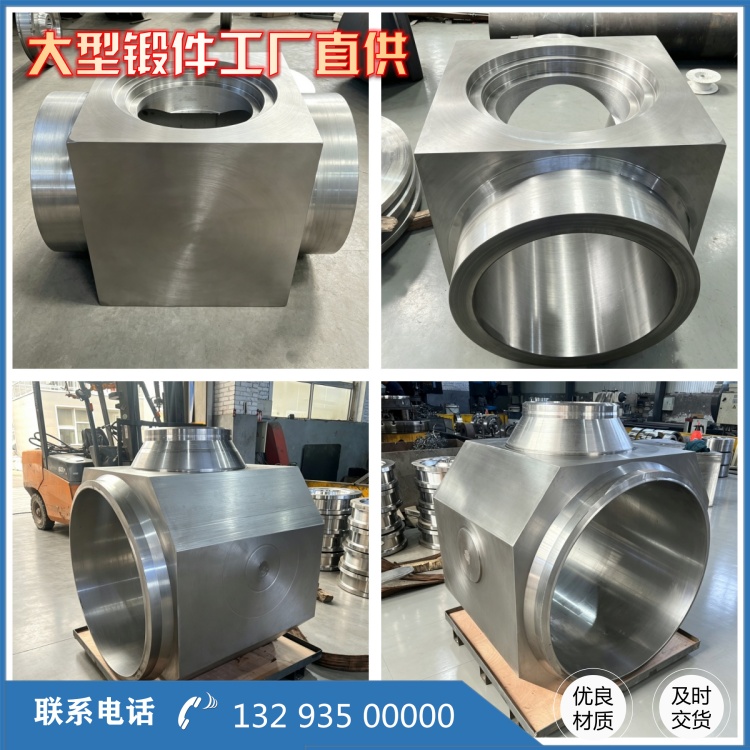
热处理是决定双相钢阀体耐蚀性能的核心工序,也是***容易出现质量失控的环节。双相钢阀体锻后必须执行固溶处理,加热至规定温度充分保温后迅速水冷。保温时间不足,厚大阀体芯部组织转变不完全;冷却速度慢,锻件在 σ 相析出温度区间长时间停留,就会生成 σ 脆性相,哪怕含量很低,也会显著降低耐蚀性能。很多企业只做试样热处理,阀体厚大本体冷却速率不足,试样检测合格,但阀体本体存在 σ 相,投入井口使用后过早发生腐蚀。热处理后,不仅检测硬度,还需要本体取样检测铁素体相占比,控制在 40/60%,同时排查 σ 相析出。锻件充分消除锻造残余应力,残余拉伸应力会协同介质腐蚀,加速应力腐蚀开裂。
机加工与成品检测同样不能忽视。阀体密封槽、法兰密封面、流道转角,尖锐刀痕、划痕会造成局部应力集中,破坏表面钝化膜,优先发生点蚀。机加工需要控制进给量,关键部位避免尖锐过渡。成品阶段 100% 超声探伤排查内部疏松、折叠、裂纹,磁粉探伤检查阀体所有转角、台阶表面微缺陷。针对酸性井口项目,按照 NACE TM0177 开展抗硫化物应力开裂试验,模拟井口介质条件做性能验证。

综合生产实践表明,双相钢阀体耐蚀性能是材质牌号、原材料、锻造、热处理、机加工、成品试验共同作用结果,单纯依靠牌号选型无法保障井口长期服役安全。山西永鑫生重工针对油气井口双相钢阀体锻件,以实际井口工况倒推工艺参数,把金相组织、相比例、硬度、探伤各项指标落实到每一道工序,减少理论性能与实物服役性能偏差,为油气井口装备提供可靠锻件配套。
相关推荐
服务热线

