
 咨询电话:13293500000







— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-09-24 人气:
石油阀体结构复杂,法兰、阀腔、流道位置壁厚差异大,锻造过程容易出现折叠、内部疏松、晶粒粗大、残余应力超标等缺陷。很多 4130 阀体后期使用出现渗漏、早期开裂,追溯根源大多来自锻造环节的隐性缺陷,肉眼无法识别,只有通过全流程工艺管控,才能把缺陷控制在出厂之前。山西永鑫生重工结合多年阀体自由锻与模锻生产实践,梳理 4130 石油阀体锻件锻造关键控制点,为同类型产品生产提供实践参考。
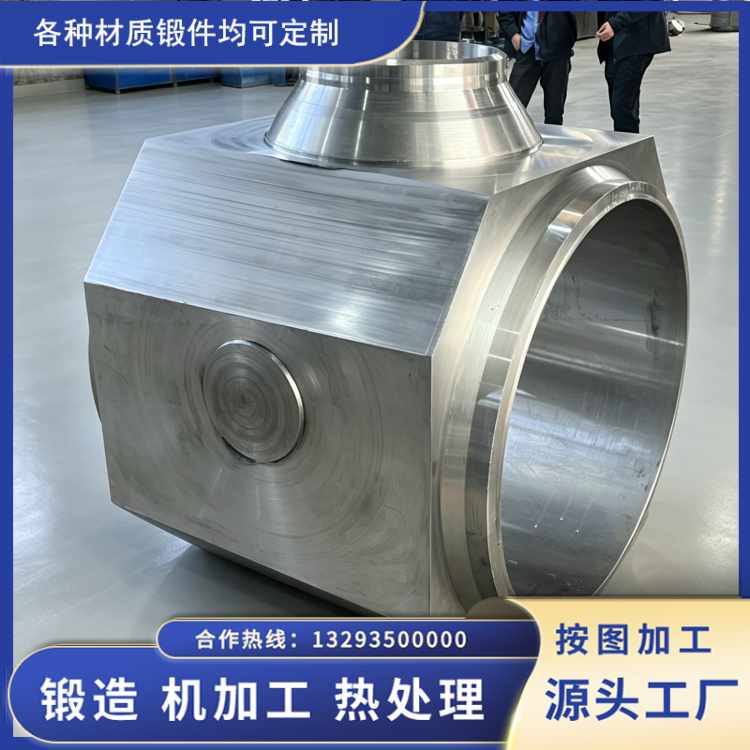
锻造加热是***道关键工序。4130 合金钢锻造适宜温度区间 950/1200℃,加热升温不能过快,厚大钢坯急速升温,内外温差大,容易产生内部热裂纹;加热温度过高会造成晶粒过热粗大,锻件韧性下降;终锻温度低于 950℃,钢材塑性变差,变形抗力上升,容易产生锻造微裂纹,金属流动变差,阀腔转角位置容易出现折叠缺陷。永鑫生重工生产阀体锻件时,严格记录炉温曲线,厚坯执行分段预热,把控始锻、终锻温度,规避过热、低温锻造问题。阀体锻件坯料表面氧化皮需要清理,防止氧化皮压入锻件表层,形成麻点、夹层,成为后期腐蚀起点。
锻造变形过程重点管控锻造比与金属流动。阀体属于异形锻件,截面变化剧烈,预锻成型阶段金属分配不合理,流道转角、法兰根部极易产生折叠缺陷,折叠属于闭合类缺陷,后期机加工无法去除,服役过程会沿着折叠位置发生开裂。针对 4130 阀体,关键承压截面锻造比不小于 3.0,保证钢坯内部疏松、缩孔得到充分压实,金属流线沿阀体外形连续分布,不出现流线切断、紊乱。自由锻生产阀体毛坯,合理分配镦粗与拔长变形量,避免单次压下量过大造成内部撕裂;模锻生产控制打击节奏,优化坯料形状,减少金属对冲流动,降低折叠产生概率。锻造完成后及时热校正,控制法兰平面变形,减少后续机加工余量,锻件锻后做好冷却管控,禁止淋雨、水冷激冷,避免产生冷却裂纹。

锻后热处理直接决定成品综合性能。4130 阀体锻后不能直接堆放,需要及时进行正火加高温回火处理,细化锻造后的粗大晶粒,消除锻造残余应力,改善组织均匀性。对于酸性工况阀体,后续调质回火温度要足够高,保证整体硬度≤22HRC,不能只检测表面硬度,厚大阀体芯部容易硬度偏高。部分企业只看重拉伸冲击试样数据,忽略阀体本体硬度,试样合格而本体局部硬度超标,给现场使用埋下硫化物应力开裂隐患。永鑫生重工对热处理之后阀体,选取法兰、阀腔壁、过渡台阶多处检测硬度,覆盖表层与芯部取样位置,确保本体性能满足项目与 NACE 标准要求。

成品检测是质量***后一道防线。4130 石油阀体锻件需要 100% 超声探伤排查内部疏松、夹杂、裂纹,磁粉探伤检查表面、转角、圆角位置的微裂纹,所有探伤按照石油装备标准执行,做好探伤记录与炉号追溯。机加工之后,密封面、流道转角避免尖锐过渡,减少应力集中。阀体锻件质量不是依靠***终检测兜底,而是原材料、加热、锻造变形、热处理、探伤整套流程协同管控。山西永鑫生重工在 4130 石油阀体锻件生产中,坚持以工况倒推工艺参数,把每一处控制点落实到工序,减少理论标准与实物质量之间的偏差,为油气开采装备提供可靠锻件配套。
相关推荐
服务热线

