
 咨询电话:13293500000







— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-08-28 人气:
很多人认为车轮锻件经过锻造成型就基本完成生产,实际上调质热处理与成品无损探伤,是判定 42CrMo 车轮锻件是否合格的***后两道关键防线。山西永鑫生重工把热处理工艺管控、力学性能取样检测、多维度探伤检验相结合,形成闭环式质量检验流程,确保出厂的每一件 42CrMo 车轮锻件内部组织、力学性能、表面质量都可以满足工矿重载设备长期安全运行要求。
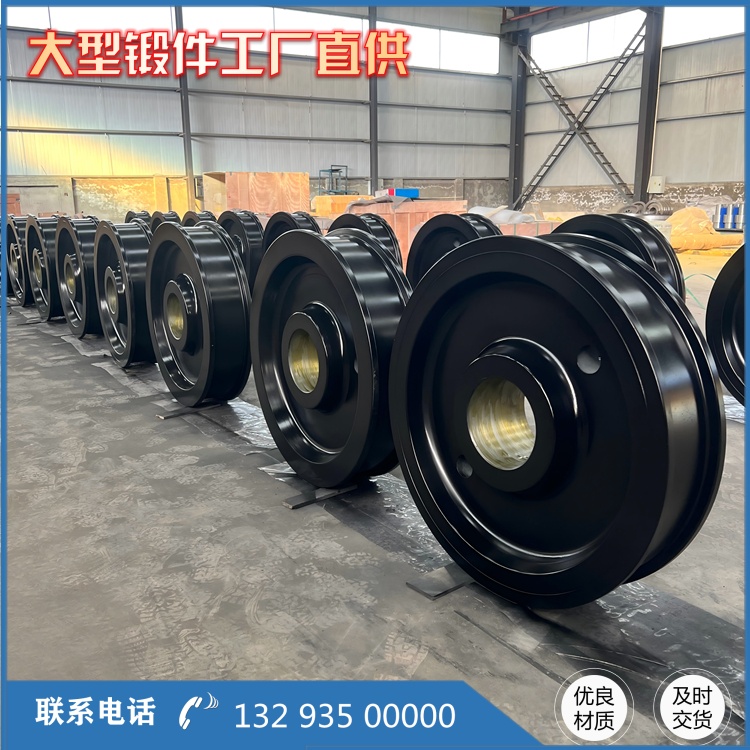
粗加工完成后正式进入调质工序。调质即淬火加高温回火,也是决定车轮***终力学性能的核心工序。车间不会使用统一的热处理参数对待所有车轮锻件,而是按照车轮的直径、有效壁厚来定制加热保温时长。淬火加热温度设置在 830/850℃,充分保温让锻件整体奥氏体化。针对壁厚较大的车轮锻件,为了解决淬透性不足与淬火开裂之间的矛盾,合理选用水/油双介质冷却工艺,平衡冷却速度,既保证踏面、轮辐位置淬硬效果,又降低厚大件淬火开裂风险。淬火结束后锻件不能长时间放置,尽快送入回火炉进行高温回火处理,消除淬火产生的巨大残余应力。回火温度控制在 550/600℃,厚壁车轮延长保温时间,保证工件从表层到心部回火充分。回火之后随炉缓慢冷却,减少新的残余应力产生。
调质完成后首先开展力学性能检测。按照锻件批次进行抽样,在车轮轮辐端面规定位置切取试样,开展拉伸试验与冲击试验,检测抗拉强度、屈服强度、伸长率、冲击功等指标;同时检测布氏硬度,合格区间控制在 HB280/320。力学性能不合格的锻件,分析原因后可在条件允许下进行重新调质处理,二次热处理之后仍然不达标的锻件直接报废,坚决不流入下一道工序。
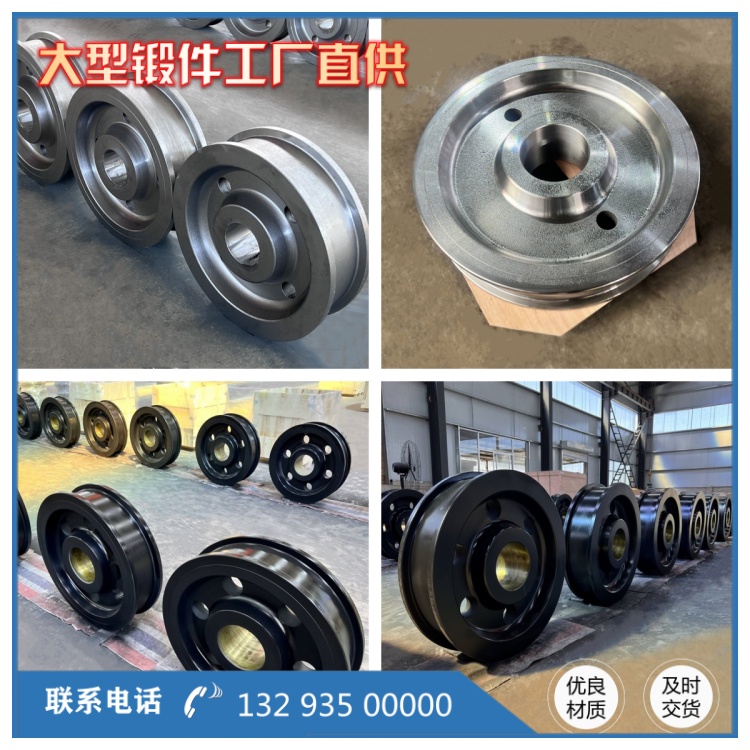
无损探伤是成品出厂前***重要的一道关卡,采用超声波探伤与磁粉探伤两项检验相互配合。超声波探伤重点检测车轮锻件内部,排查缩孔残余、内部裂纹、大面积夹杂等埋藏型缺陷,检测范围覆盖轮毂、轮辐、轮缘全部区域;磁粉探伤主要检查车轮外圆踏面、轮缘边角、内外孔壁等表面和近表面缺陷。车轮锻件圆角过渡位置属于应力高发区,探伤时会作为重点扫描区域。探伤检测严格执行对应锻件探伤标准,一旦缺陷超标直接判定不合格。

所有检验全部完成后,质检人员再复核一遍图纸尺寸、加工精度、外观质量,整理材质单、热处理报告、探伤报告,整套资料随产品交付客户。全链条的质量管控,不是依靠***后探伤筛选次品,而是选材 锻造 热处理 探伤每一环层层把关。永鑫生重工通过落实全流程管控,减少 42CrMo 车轮锻件隐藏缺陷,为矿山、起重、冶金等行业提供安全稳定的重载车轮锻件产品。
相关推荐
服务热线

