
 咨询电话:13293500000







— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-08-28 人气:
调质处理即淬火加高温回火,是决定 42CrMo 大直径车轮锻件***终力学性能的核心工序。自由锻成型后的车轮锻件,经过调质处理获得均匀回火索氏体组织,实现强度、韧性的平衡匹配,让车轮可以长期承受重载冲击,降低踏面剥落、轮辐开裂故障概率。大截面车轮锻件淬火变形风险高、淬透难度大,工艺参数需要结合车轮直径、壁厚进行精细化调整,不能直接套用小型锻件热处理参数。
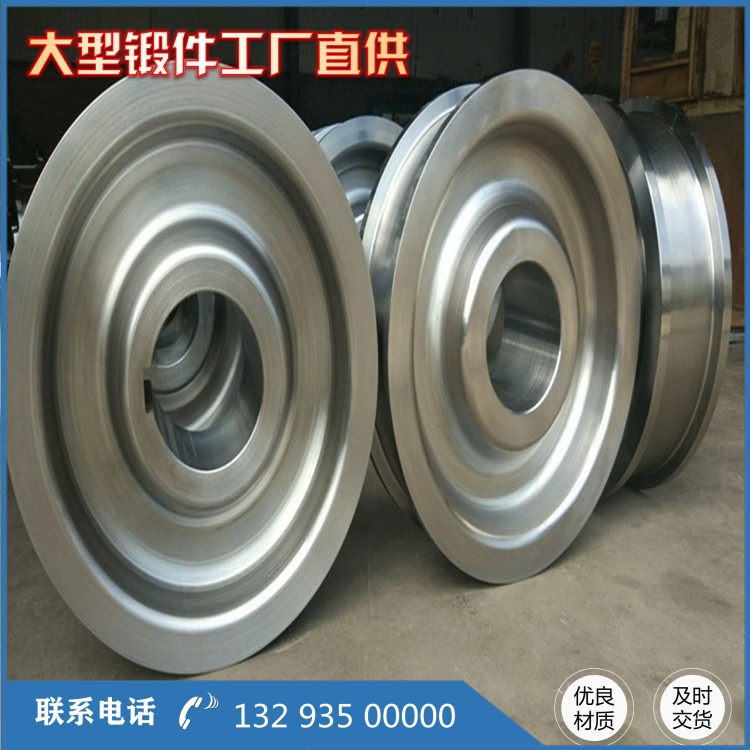
调质之前一般增设一道预备热处理工序。自由锻后的车轮锻件内部存在锻造应力、晶粒大小不均现象,***行一次正火处理,加热温度控制在 880/920℃,保温之后空冷。正火可以细化锻造形成的粗大晶粒,均匀锻件内部组织,释放一部分锻造残余应力,减少后续淬火变形开裂风险。粗加工完成后再进行调质,提前切除大部分加工余量,防止热处理之后再进行大面积切削,破坏表层性能,产生新的应力。
淬火工序是调质成败的关键一步。42CrMo 车轮锻件淬火加热温度一般设定在 830/850℃,按照车轮有效厚度计算保温时间,保证锻件心部完全奥氏体化。大直径车轮锻件截面厚,淬透难度远大于小型工件,冷却介质选择十分关键。有效厚度 80mm 以内工件选用淬火油冷却;壁厚超过 120mm 的大车轮锻件,直接油冷容易出现心部淬不透,直接水淬又极易引发开裂,行业内经常采用水/油双介质淬火方案,先水淬短时间快速降温,再转入油冷减缓冷却速度,平衡淬硬效果与残余应力风险。淬火完成后锻件表层硬度可达 HRC51/55,此时锻件内部残余应力处于峰值,不能长时间放置,需要尽快入炉回火,防止出现淬火裂纹。
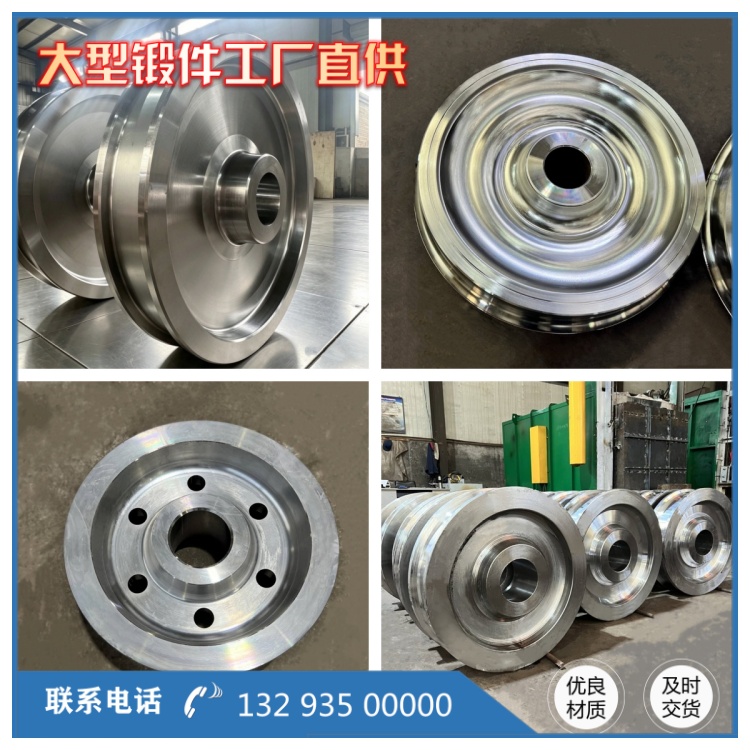
高温回火工序用来消除淬火产生的巨大内应力,调整锻件硬度和韧性。42CrMo 车轮锻件回火温度多选用 550/600℃,保温时间要根据车轮直径厚度适当延长,厚大件回火保温时长不得低于 4 小时,保证锻件从表层到心部回火充分。回火之后缓慢随炉降温,减少新的残余应力生成。调质完成后车轮锻件硬度稳定达到 HB280/320,获得回火索氏体组织,抗拉强度、屈服强度、冲击韧性等指标满足重载车轮使用标准。
调质结束之后,需要开展***质量检测。在车轮轮辐端面取样进行力学性能试验,同时采用超声波探伤、磁粉探伤,检查锻件内部以及踏面表层是否出现热处理裂纹。如果客户对车轮踏面耐磨性能有更高要求,可以在调质基础之上,再增加踏面中频表面淬火工序,进一步提升车轮表层硬度与耐磨寿命。

大直径 42CrMo 车轮锻件调质处理,核心难点在于解决厚截面淬透性不足与淬火开裂之间的矛盾。永鑫生重工依靠全自动温控热处理炉,严格管控升温、保温、冷却全流程曲线,保证每一件大车轮锻件热处理性能均匀稳定,为矿山、起重、冶金设备提供安全可靠的重载行走部件。
相关推荐
服务热线

