
 咨询电话:13293500000







— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-08-10 人气:
不少纸厂在设备运维中常会遇到一类问题:新更换的造纸压榨辊空心筒体使用半年左右便出现运转抖动、纸面压合不均匀,拆解检测后发现筒体各处壁厚差距偏大,筒壁内部存在疏松区域,重载交变应力作用下逐渐萌生裂纹,频繁停机检修大幅拉高生产运营成本。这类故障根源大多源于锻造过程变形管控粗糙、内部压实不足。山西永鑫生重工结合三十余年重工锻造生产经验,针对造纸潮湿重载工况优化空心筒体锻造全流程,针对性攻克壁厚偏心、内部疏松两大行业常见痛点,以落地化生产工艺稳定产品品质。
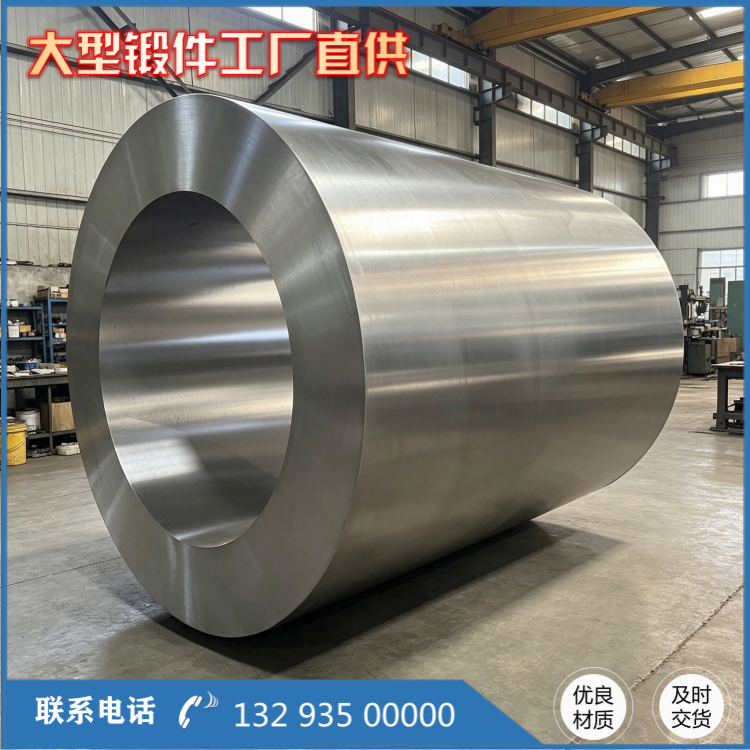
想要从根源杜绝内部疏松,核心在于把控锻造变形量与坯料初始质量。市面上部分小型锻造厂家为压缩成本,选用普通非真空钢锭,钢锭心部原生缩孔、疏松无法消除,再加上锻造比不足 3,轻微锻打仅改变外形,内部缺陷难以焊合,投入造纸连续运转工况后很快暴露隐患。永鑫生所有造纸空心筒锻件坯料统一采购真空精炼合金钢锭,进厂前完成超声波初检,原生密集疏松坯料直接退回钢厂;正式锻造前通过两次分级镦粗压实坯料,初次镦粗大幅缩减钢锭高度、扩大径向尺寸,充分挤压闭合心部气孔与疏松,二次轻量镦粗匀化整体组织,把整体锻造比稳定在 4 以上,经锻造压实后筒体内部组织均匀致密,横向、轴向力学性能差值大幅缩小,抗疲劳性能显著提升。
壁厚不均匀多由加热温差、锻打受力不对称、芯棒精度不足三类因素引发,生产中需逐项精细化管控。大型空心筒体坯料厚度大,一次性高温加热极易出现外热内冷,表层金属塑性充足、芯部僵硬,锻打变形量不一致必然造成偏心壁厚差。我们采用三段式梯度加温方案:低温预热消解热应力、中温恒温均热、高温透烧锻造,全程严控炉温波动,确保坯料通体温度一致;进入芯棒拔长工序前,对芯棒做抛光硬化处理,尺寸精度误差控制在 0.2mm 以内,内壁涂抹高温润滑材料,降低摩擦带来的壁厚偏移;锻打全程采用对称双向压下方式,筒体缓慢匀速回转,每完成两道次锻打便暂停测温、测量壁厚,一旦出现微小偏差立刻调整压下参数,杜绝偏心持续扩大,毛坯阶段全长壁厚差可控制在 1 毫米之内,精加工后公差进一步缩小,完全满足造纸辊体高速旋转同轴度要求。
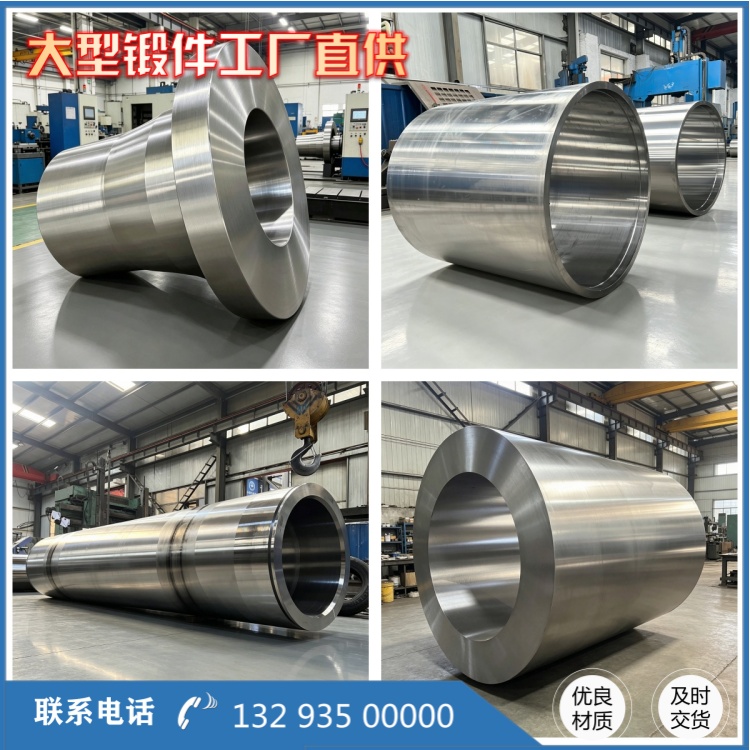
冲孔与扩孔工序的细节把控,直接影响筒体内壁质量。传统单次大孔径冲孔容易拉扯内壁金属,形成内壁褶皱、局部壁厚变薄;永鑫生改用静压居中冲孔工艺,缓慢施加压力成型内孔,冲孔完成后打磨去除孔壁毛刺与微小撕裂痕迹,再分段开展马杠扩孔,每火次变形量不超过 20%,循序渐进延展筒壁金属,让金属流线顺着筒体周向完整排布,无折叠、无断层,受力时应力均匀分散,不会集中于壁厚薄弱区域产生开裂。
锻后缓冷、调质热处理与多重检测是必不可少的收尾环节。锻造完成的高温筒体禁止露天急速冷却,送入保温坑缓慢降温 24 小时以上,规避温差裂纹;随后进行调质热处理,调整筒体硬度与韧性配比,适配造纸潮湿腐蚀环境;粗加工结束后执行 100% 超声波、磁粉双重无损探伤,排查隐藏疏松、微裂纹,尺寸团队逐段测量筒体壁厚、圆度、同轴度,全部参数符合造纸设备行业标准后方可出厂。

造纸机械空心筒体锻件属于设备核心承重部件,品质优劣直接关联纸厂生产效率。永鑫生始终以工况需求为导向,不靠噱头夸大性能,依托标准化空心锻造工艺,稳住壁厚均匀度与内部致密性,长久为造纸装备制造企业、纸厂提供耐用稳定的烘缸筒体、压榨辊空心锻件备品。
相关推荐
服务热线

