
 咨询电话:13293500000







— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-08-07 人气:
现代工业管道系统运行环境复杂,高温高压、介质腐蚀、频繁压力冲击属于常态。阀门作为管道介质通断与调节核心部件,它的升级改造直接关系整套装置安全生产。很多人认为阀门升级就是提升密封、优化阀芯结构,却忽视阀体锻件才是承载全部压力的基础部件。阀体一旦失效,无论内部配件性能多好,整套阀门都会失去作用,甚至威胁整条管道安全。山西永鑫生在和众多阀门制造企业合作过程中发现,不少现场故障追溯后,问题都指向阀体锻件本身质量缺陷。

铸造阀体在低压普通管线中可以胜任,但面对高压、交变冲击工况,先天短板会被放大。铸件内部气孔、疏松等缺陷,在稳定压力下可以维持工作,一旦遇到水锤、启停冲击、温度骤变,缺陷就会不断扩展,出现渗漏、开裂故障。焊接阀体的焊缝区域,始终是应力集中位置,抗疲劳能力有限。在行业升级过程中,越来越多高压管道项目,明确要求阀门锻件采用整体锻造阀体锻件,依靠锻造工艺改善金属内部组织,提升承压、抗冲击、抗疲劳能力,以此适配严苛工况需求。
高品质阀体锻件,核心体现在组织致密、性能均匀、缺陷可控三个方面。锻造可以打碎钢锭粗大晶粒,压实内部疏松,但只完成锻打远远不够。锻后如果热处理简化,阀体就会残留大量锻造应力,韧性下降,冲击性能不达标;即便外观尺寸全部合格,投入管道后,在交变载荷作用下依然存在开裂风险。尤其厚壁阀体、多通阀体,壁厚分布差异大,热处理难度更高,容易出现表层和心部性能不一致,这也是阀体锻件制造中的常见难点。
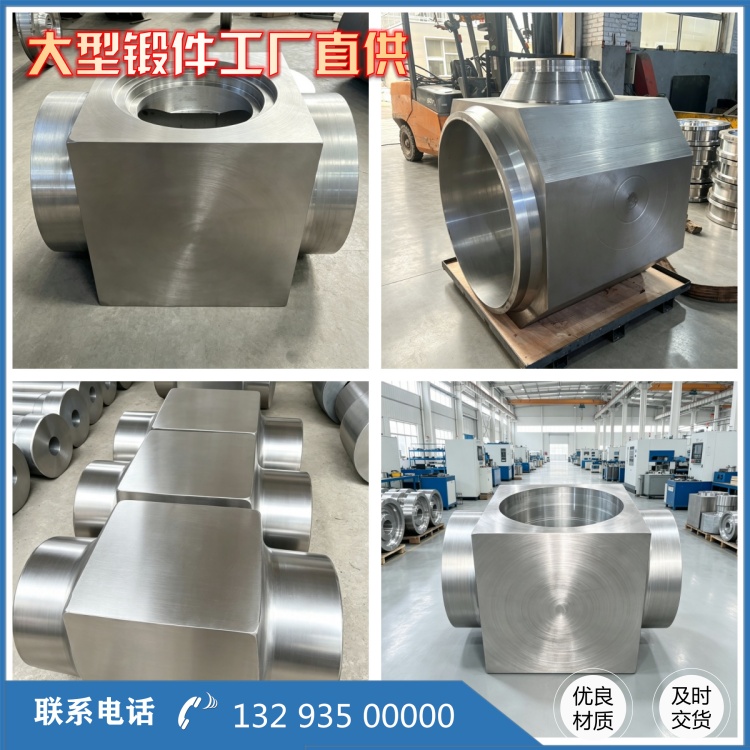
山西永鑫生生产阀体锻件,以实际工况导向做质量管控。从图纸工艺评审开始,针对阀体转角、流道、法兰等应力集中区域优化锻造余量;原材料严格复检,规避材质风险;锻造过程把控锻造比,保证金属充分变形;依据阀体截面厚度设定热处理升温、保温、冷却曲线,保障心部与表层力学性能均衡;粗加工之后开展无损探伤,提前排查内部夹层、裂纹,再做精加工,避免成品之后才发现缺陷造成大量浪费,成品阶段再次复核尺寸、探伤、力学性能,整套资料随产品交付,实现全流程可追溯。
现阶段市场上阀体锻件产品质量参差不齐,部分厂家为压缩工期成本,缩短热处理保温时间、简化探伤流程,产品只满足硬度指标,忽略冲击韧性、内部致密性。这类锻件装配成阀门后,短期可以投入使用,但长期运行隐患很大。很多项目只算前期采购账,忽略后期停机、维修、安全风险带来的综合损失。

工业管道安全没有侥幸,阀门升级不能只做表面优化。阀体锻件作为承压本体,品质提升才是阀门升级的关键。只有把原料、锻造、热处理、探伤检测落到实处,产出性能稳定可靠的阀体锻件,才能真正提升阀门整体可靠性,守住工业管道系统安全运行的底线。
相关推荐
服务热线

