
 咨询电话:13293500000







— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-07-30 人气:
不少钢管企业在生产中发现,部分 70Cr3Mo 连轧轧辊上机后短期内出现辊面剥落、提前失效,除去轧制负荷波动、物料异常等工况因素,多数根源在于锻件内部质量缺陷与热处理管控不到位。大型轧辊自重较大、截面厚薄不均,70Cr3Mo 合金钢对升温、冷却产生的温差应力较为敏感,任何一处工艺疏漏,都会缩短轧辊使用周期。山西永鑫生重工深耕冶金轧辊锻件制造多年,持续优化 70Cr3Mo 无缝钢管连轧轧辊整套生产方案,实现成品轧辊稳定供货。
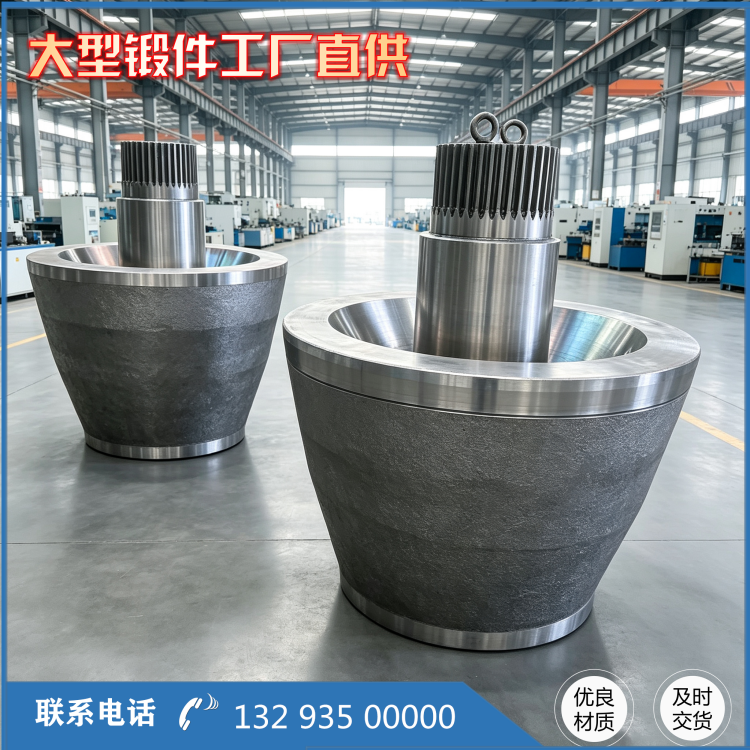
锻造质量决定锻件先天条件。优质连轧轧辊,首先需要合格的锻坯。很多厂家只关注外形尺寸,忽视锻造比与温度控制,造成锻件晶粒粗大、碳化物分布不均。永鑫生根据轧辊规格制定专属锻造工艺曲线,合理分配锻打工序,充分破碎网状碳化物,降低成分偏析。锻造完成后规范堆放,控制锻件冷却速度,避免锻件因快速冷却产生内部裂纹。只有锻造基础达标,后续热处理才能充分发挥材料性能。
热处理前期准备工作影响***终成品质量。退火处理的目标不仅是降低硬度方便加工,更重要的是均匀组织、释放锻造残余应力。退火曲线需要严格执行,温度、保温时长、冷却速率按照工艺标准执行,杜绝快速冷却。粗加工完成后,技术人员核对图纸尺寸,修整所有过渡圆弧,消除应力尖角。很多热处理开裂案例,都源于工件转角位置未做圆角处理,应力集中诱发裂纹。
<img src="/storage/images/20260730/32f38e8a8be10097dc3437db5b283c00.jpg" alt="锻件
升温、淬火、回火全流程精细化管控。工件装炉时预留足够间隙,保障炉内热气流循环,避免轧辊局部受热不均。低温区间慢速升温,到达工艺温度后延长均温时间,保证整支轧辊温度统一,防止辊身长度方向硬度差值过大。70Cr3Mo 淬火温度偏高容易造成晶粒粗大,韧性下降;温度偏低则淬硬层不足,辊面很快磨损。车间定期校准炉膛热电偶,保证温度***可控。单次回火无法充分消除淬火应力,企业坚持分级回火工艺,逐步释放内应力,稳定组织状态。
出厂检测是质量***后一道防线。所有成品轧辊必须完成全套无损检测,超声波探伤重点排查锻件内部疏松、裂纹;磁粉探伤重点检查辊身孔型区域、辊颈过渡位置;硬度测试覆盖辊身多个点位,确保硬度均匀性。指标不达标的锻件按规范处理,杜绝不合格产品交付客户。

不同钢管生产线轧制规格、轧制速度、负荷存在差异,一套标准化参数无法适配全部工况。山西永鑫生重工可根据客户现场工况调整锻造与热处理方案,按需匹配淬硬层深度、硬度指标,提供 70Cr3Mo 连轧轧辊锻件成品供货服务。依托成熟的自由锻造生产线与成套热处理设备,企业持续严控生产细节,以务实稳定的产品品质,服务国内无缝钢管行业轧辊备件需求。
相关推荐
服务热线

