
 咨询电话:13293500000







— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-07-30 人气:
很多钢管厂在实际生产中发现,部分 9Cr2Mo 穿孔轧辊投入使用不久就出现辊面龟裂、掉块、提前失效,除去异常轧制工况之外,多数问题源于锻造缺陷与热处理过程管控不到位。大型轧辊体积大、截面厚薄不均,9Cr2Mo 导热性能较差,升温、冷却过程极易产生温差应力,任何一处工艺疏漏都会埋下质量隐患。山西永鑫生重工拥有多年大型轧辊锻件热处理加工经验,结合现场生产情况建立标准化管控体系,从细节入手提升 9Cr2Mo 穿孔轧辊综合性能。
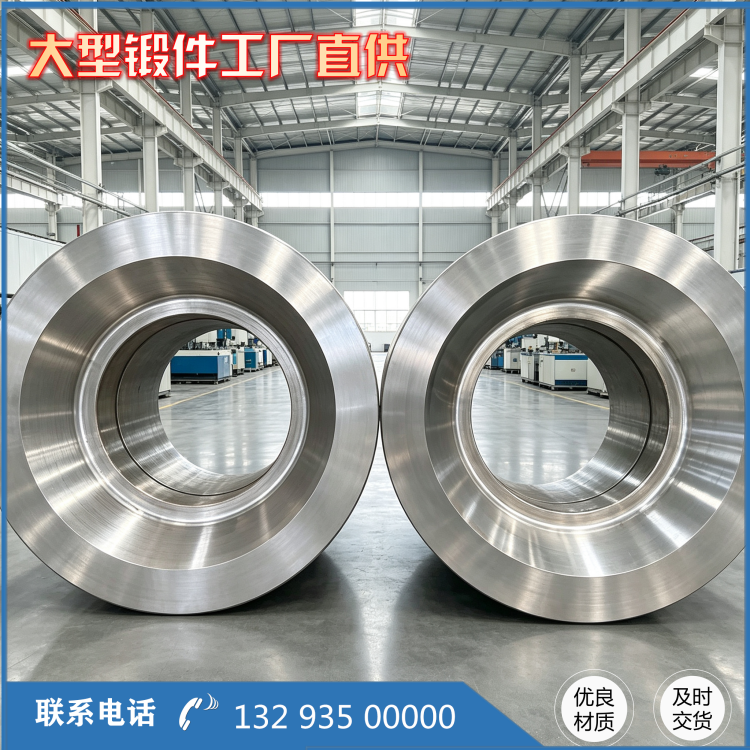
热处理前期准备工作尤为关键。锻件完成锻造后,球化退火工序不能省略。锻造状态下的 9Cr2Mo 钢材存在片状珠光体和网状碳化物,若退火工艺不到位,碳化物分布形态差,淬火后组织粗细不均,轧辊韧性不足。车间严格执行既定退火曲线,***管控温度、保温时长与冷却速率,定期取样做金相分析,确认碳化物球化等级达标。粗加工阶段,去除锻件表面氧化皮,优化所有过渡位置结构,锐边倒圆,消除应力缺口,这是预防淬火开裂成本***低、效果显著的手段。
工件装炉升温环节实行分段预热制度。大型穿孔轧辊直接快速升温,工件表层和芯部温差过大,巨大热应力容易造成变形甚至内部裂纹。装炉时工件之间预留足够空隙,保障炉内热气流循环。低温区间慢速升温,升至工艺温度后延长均温时间,保障整支轧辊温度均匀,避免出现辊身两端、中间硬度差距过大的问题。不少小型加工厂为压缩工期简化均温流程,***终造成轧辊局部快速磨损,缩短使用寿命。
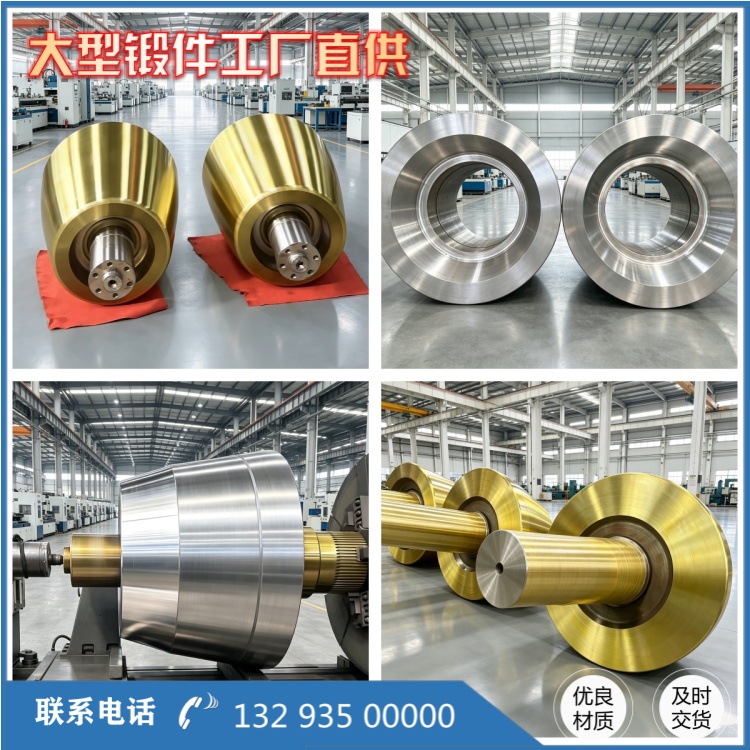
淬火和回火工序实行精细化管控。车间定期校准加热炉热电偶,保证炉膛温度***可控。9Cr2Mo 淬火温度过高会造成晶粒粗大,轧辊耐热疲劳性能下降;温度偏低则淬硬层深度不足,辊面很快磨损。冷却节奏根据轧辊直径、辊身长度灵活调整,兼顾硬度指标与防裂要求。单次回火无法充分消除淬火应力,企业坚持多次回火工艺,逐步释放内应力,稳定组织,抑制残余奥氏体转变,避免轧辊在使用过程中出现尺寸变动与裂纹扩展。
热处理全部工序结束后,严格落实出厂检测规范。硬度取样覆盖辊身全长,超声波探伤排查锻件内部裂纹、疏松缺陷,磁粉探伤重点检查辊身、轴颈过渡圆弧等应力集中区域。一旦检测指标不达标,按照规范进行返工处理,杜绝不合格锻件交付客户。

不同钢厂的轧制物料、轧制速度、穿孔负荷各不相同,一套热处理参数无法适配所有工况。山西永鑫生重工根据客户现场工况灵活调整工艺方案,按需匹配淬硬层深度、硬度指标。深耕重型锻件行业多年,企业始终坚持务实生产理念,依靠标准化锻造、热处理流程解决大型 9Cr2Mo 穿孔轧辊锻件常见质量难题,持续为无缝钢管行业提供轧辊锻件定制与热处理一体化加工服务。
相关推荐
服务热线

