 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-06-10 人气:
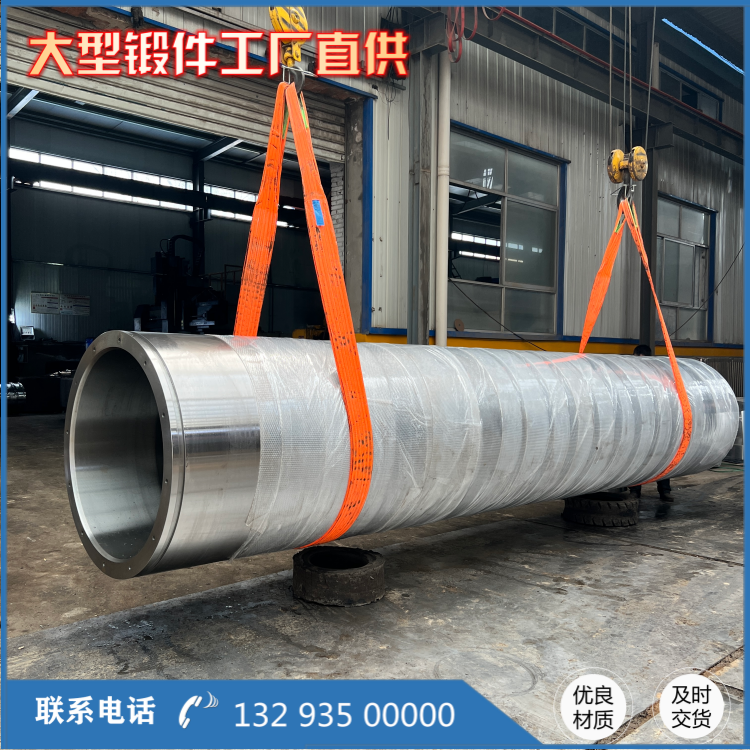
不锈钢筒件的精工锻造,是一项兼具技术性与严谨性的系统工程,从原料到成品的生产流程,无捷径可走,每一步都需脚踏实地把控细节。不同于普通锻件,不锈钢材质特性特殊,对温度、变形量、热处理等参数要求严苛,以下从实际生产角度,写实解析不锈钢筒件从原料到成品的完整流程。
一、原料验收:严选材质,守住***道关口
生产前优先选用大型钢厂生产的不锈钢圆钢或钢锭,材质以 316L、304 为主,特殊工况选用双相不锈钢。原料到厂后,验收流程严格且务实:先核对材质证明,确认炉批号、化学成分;再做光谱检测,现场核验元素含量,防止材质混用;随后进行超声波探伤,检查内部是否有缩孔、夹杂等缺陷;***后人工检查表面,剔除有裂纹、重皮的原料。原料验收不走过场,不合格原料直接退回,杜绝流入生产环节。
根据筒件设计图纸,计算坯料尺寸,采用锯切设备下料,相比火焰切割,锯切能减少热影响区,保证坯料端面平整。下料时预留加工余量,直径留 15mm 左右,长度留 25mm 左右,兼顾加工效率与尺寸精度。下料后对坯料进行预处理:打磨端面毛刺、棱角,避免加热时应力集中开裂;用专用不锈钢钢丝刷清理表面油污、杂质,防止加热时产生氧化皮堆积,影响后续锻造质量。
不锈钢导热性差,加热时易出现内外温差大、局部过热问题,因此采用分段加热模式。低温段(室温 - 600℃)缓慢升温,升温速率控制在 50-80℃/ 小时,消除坯料内应力;中温段(600-900℃)适当提速,避免长时间停留敏化温度区间(450-850℃),防止晶间腐蚀;高温段(900℃- 始锻温度)保温 1-2 小时,确保坯料温度均匀,奥氏体不锈钢加热至 1150℃左右,双相不锈钢控制在 1100℃,为锻造提供良好塑性。
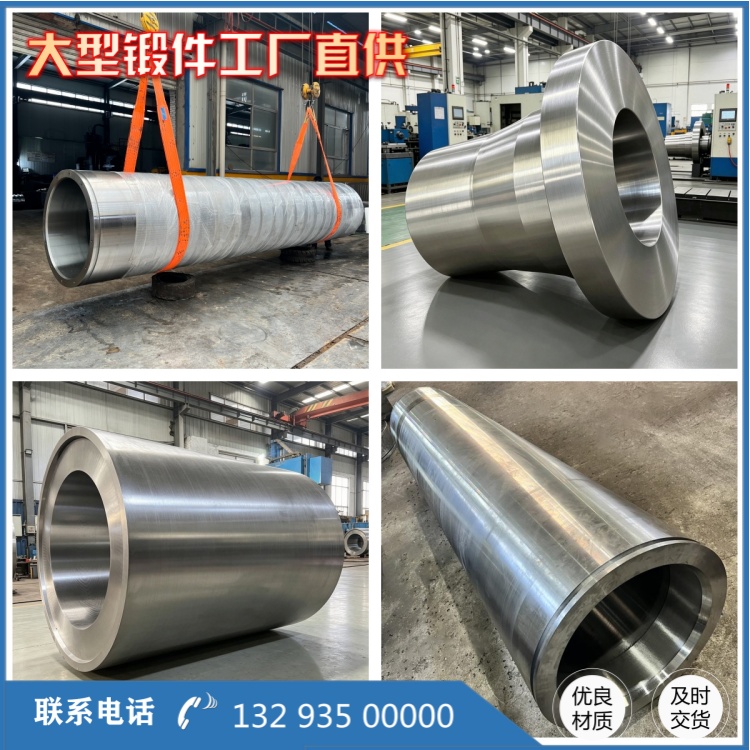
不锈钢筒件锻造需多火次完成,避免单次变形量过大导致开裂。***火次镦粗,将圆柱形坯料压缩至设计高度,压实内部组织,消除疏松;第二火次冲孔,用专用冲头在坯料中心冲出通孔,孔径略小于成品内径,预留扩孔余量;第三火次马杠扩孔,将冲孔后的坯料套在马杠上,通过锻锤碾压逐步扩大内径、减薄壁厚,每火次变形量控制在 20%-30%,防止筒壁撕裂;***后一火次整型,修正筒身椭圆度、直线度,确保外形符合要求。锻造过程中实时监测温度,终锻温度不低于 850℃,避免低温脆性。
锻造后的不锈钢筒件存在残余应力,内部组织不均匀,需通过热处理优化。奥氏体不锈钢筒件采用固溶处理,加热至 1050-1100℃,保温时间按壁厚计算,每 100mm 壁厚保温 30 分钟,随后快速水冷,抑制碳化物析出,提升耐腐蚀性。双相不锈钢筒件热处理温度控制在 1020-1080℃,保温后空冷,确保奥氏体与铁素体组织比例合理,兼顾强度与韧性。热处理后自然冷却,避免骤冷导致变形。
热处理后的筒件进行精加工,数控车床加工内外圆表面、端面及法兰密封面,严格控制尺寸公差,表面粗糙度达到 Ra3.2 以下。精加工后清理表面铁屑、油污,进行酸洗钝化处理,提升表面耐腐蚀性。终检环节***严格:尺寸检测用精密量具逐一核对;无损检测采用超声波探伤检查内部质量,渗透探伤排查表面微裂纹;力学性能检测取样测试拉伸、冲击指标,所有项目合格后,方可标识入库、出厂。
不锈钢筒锻件的精工锻造,没有花哨工艺,只有对每一道工序的务实把控。从原料验收的严谨,到加热锻造的***,再到热处理与检测的细致,全流程聚焦质量与实用性,以真实生产流程,打造耐用、可靠的不锈钢筒件,满足化工、能源、机械等行业的实际使用需求。
相关推荐
服务热线