 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-06-10 人气:
不锈钢轴锻件属于精密一体锻造工艺,依靠定制模具迫使金属在模膛内完成塑性变形,成型精度高、外形规整、生产效率突出,主要适用于规格统一、批量较大的中小型不锈钢传动轴、设备转轴等产品。相较于自由锻,模锻标准化程度更高,材料利用率更优,下面结合现场生产流程,完整讲解不锈钢轴模锻全工艺。
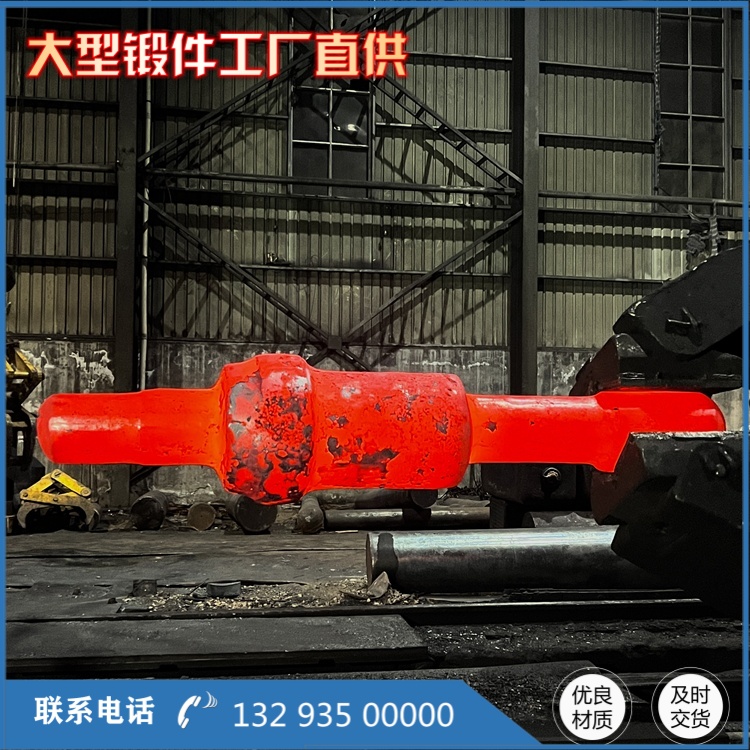
模锻生产前期分为坯料制备与模具准备两大环节。坯料选用均质不锈钢圆钢,提前进行下料、表面抛丸处理,彻底清除氧化皮与表面毛刺。模锻对坯料重量、尺寸精度要求严格,需根据模膛容积***计算下料尺寸,兼顾成型需求与飞边余量。模具选用耐热耐磨模具钢,按照轴体外形加工预锻模膛与终锻模膛,装配前对模具进行预热,温度控制在 200℃-300℃,防止高温坯料接触冷模具产生激冷裂纹,同时在模膛内均匀喷涂高温润滑剂,减少金属流动阻力,避免锻件粘模、拉伤。
加热环节延续不锈钢专属控温逻辑。因模锻变形速度快、金属流动剧烈,坯料温度均匀性要求更高,多采用感应加热设备,升温速度可控、氧化皮生成量少。依旧采用分段预热方式,避免坯料表里温差过大。奥氏体不锈钢始锻温度 1100℃-1180℃,双相不锈钢 1050℃-1100℃,保温时间以坯料整体热透为准,既保证金属塑性,又防止高温造成材质劣化。坯料出炉后快速转运至模锻设备,减少中途温降。
成型工序分为预锻、终锻、切边三个连续步骤。首***行预锻,坯料进入预锻模膛初步变形,分配金属体积,初步塑造轴体大致轮廓,缓解终锻成型压力,避免局部应力集中导致模具损坏或锻件开裂。预锻后坯料快速转移至终锻工位,在封闭模膛内完成***终一体成型。模锻变形量集中,金属沿模膛完整填充,轴体各台阶、圆弧一次成型,外形尺寸误差极小,单边加工余量仅 0.5-2mm。全程控制变形速率,不锈钢变形抗力大,过快锻造易产生内部微裂纹。锻件出模后及时进行切边处理,去除锻造产生的环形飞边,保证外观规整。

成型后进入热处理、校正与检测阶段。模锻不锈钢轴尺寸精度高,锻后冷却易出现轻微变形,需在余热状态下进行整体校直。随后根据材质执行标准化热处理:马氏体不锈钢做调质处理,奥氏体不锈钢进行固溶处理,双相不锈钢严格控冷,稳定金相组织,兼顾力学强度与耐腐蚀性能。热处理完成后,对锻件进行打磨、清理,去除细微飞边与氧化层。
成品检测包含尺寸测量、外观检查、硬度检测与抽样探伤。重点核查轴体直径、总长、形位公差,确保符合图纸要求,同时排查表面裂纹、折叠等锻造缺陷。检测合格后即可转入精加工、表面钝化等后续工序,成品可直接装配使用。
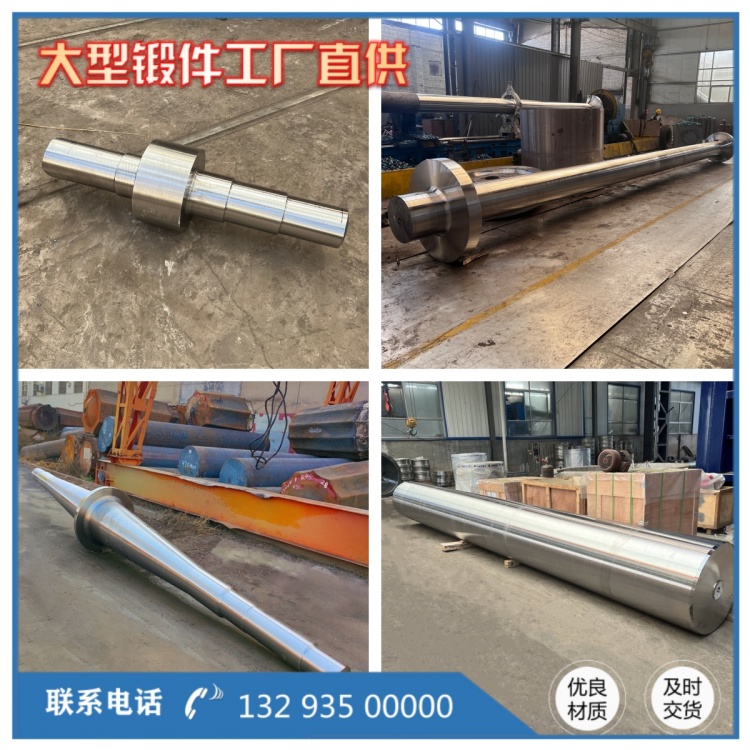
不锈钢轴锻件工艺标准化、自动化程度高,批量生产优势显著,成品一致性强。其核心难点在于模具设计、温度控制与金属流动把控,只有匹配合理的工艺参数、优质模具与专业设备,才能生产出高精度、长寿命的一体模锻不锈钢轴,满足工业设备连续运转的使用需求。
相关推荐
服务热线