 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-11-18 人气:
如果说 UT 管的是锻件内部,MT 管的就是表面和近表面。矿山锻件***常见的失效不是内部裂,而是表面:轴颈疲劳裂纹、键槽根部微裂、截面突变处淬火裂纹、齿座焊趾开裂。这些缺陷深度往往只有零点几毫米,UT 很难覆盖,磁粉检测是标准配置。但 MT 的硬性要求比很多人想的细,参数不对,缺陷就 “看不见”。

一、标准依据与适用范围
国内常用 GB/T 15822《无损检测 磁粉检测》、JB/T 5000.15、NB/T 47013.4;出口件常按 EN 10228-1 或 ASTM E709/E1444。要明确一点:MT 只适用于铁磁性材料,矿山锻件多为 42CrMo、35CrMnSiA、40Cr、20CrMnTi 这类合金结构钢,完全适用;如果是奥氏体不锈钢或铜合金件,必须改用渗透检测(PT),不能在协议里笼统写 “MT”。
二、检测时机与表面状态
MT 必须在***终热处理和精加工之后做,***迟也要在磨削、抛光前完成关键区域的检测。表面粗糙度一般要求 Ra ≤ 6.3μm,粗糙表面会造成磁粉堆积形成伪显示,判断困难;有氧化皮、油污、涂层的表面必须先清理,清理范围要向检测区外延伸至少 10mm。机加工留下的刀痕如果方向与磁化方向平行,容易掩盖横向裂纹,必要时应打磨或改变磁化方向。
三、磁化方法与提升力
常用磁轭法(便携、适合大件局部)、触头法、线圈法、中心导体法。矿山大件现场多用交流电磁轭,硬性指标是提升力:交流电磁轭提升力不小于 45N,直流或整流电磁轭不小于 177N,极间距一般控制在 75—200mm 之间,超出范围磁化强度不足。触头法要注意触头间距和电流值(按工件厚度给),触头接触点本身会产生打火烧伤,重要表面不推荐。磁化方向必须与缺陷走向大致垂直,不能只做一个方向 —— 纵向裂纹用周向磁化,横向裂纹用轴向磁化,重要件要求两个方向都做。

四、磁悬液与灵敏度验证
磁粉分荧光和非荧光。荧光磁悬液浓度一般 0.5—2.0 g/L,非荧光 10—25 g/L,浓度过高会形成背景堆积、掩盖小缺陷,过低则灵敏度不够,每班要用梨形沉淀管测浓度。磁化必须用连续法(磁化同时施加磁悬液),磁化时间 1—3 秒,停施后继续浇淋的时间也有要求。灵敏度验证用 A1 型标准试片,常用 30/100、15/100,贴在检测面上确认能清晰显示,这一步每天开工前做,不能省。
五、光照条件
荧光检测的硬性要求常被忽略:暗室可见光照度不大于 20lx,黑光灯在工件表面(一般距灯 400mm)的黑光辐照度不低于 1000μW/cm²,且使用前用辐照计实测;非荧光检测时被检表面可见光照度不低于 1000lx。井下或车间现场光线杂,很多 “探不出裂纹” 其实是照度不够。
六、缺陷评定与退磁
评定以缺陷显示的长度和性质为准:线性显示(长宽比大于 3)无论长度多小都要记录并评定,关键部位(轴颈、轴承位、键槽、R 过渡区)不允许存在任何线性显示;圆形显示按尺寸分档判定。成排的、密集的细小显示要按密集缺陷处理,不能一个一个散着看。检测完成后要退磁,剩磁一般要求不大于 0.3mT(约 3Gs),后续要焊接、涂装或装配精密轴承的件尤其严格;退磁后用磁场指示器或高斯计抽检。检测后的磁粉要清洗干净,防止残留影响涂装附着力。
七、报告与追溯
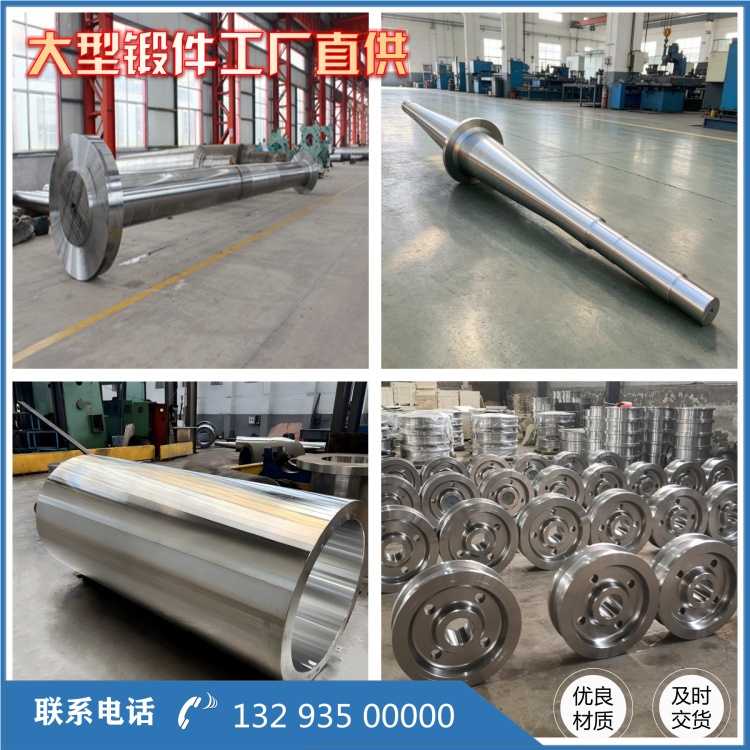
报告内容包括:标准与验收等级、磁化方法、磁化规范与提升力实测值、磁悬液浓度、试片验证结果、光照度 / 辐照度实测、缺陷位置与性质、评定结论、退磁结果、人员资格。缺陷位置应在实物上标记,与锻件炉号、热处理批号、图号对应,便于后续返修或让步接收的追溯。山西永鑫生重工做矿山设备锻件时,大截面件先粗车见光再探,小件批量按批抽检或全检按协议定,报告随货同行,客户装配端出了问题能直接对上批次。
相关推荐
服务热线