 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-11-13 人气:
船舶建造是一个分段并行、节点咬合的工程。轴系锻件看起来只是其中一小部分,但它卡在推进系统安装这个关键节点上 —— 轴不到位,艉管、桨、主机定位都排不下去。所以谈 “配套”,谈的不只是能不能锻出一根合格的轴,还包括能不能按船厂的节奏、按船级社的要求、按可追溯的方式交出去。
一、配套从图纸评审开始,不是从下料开始
船用轴锻件的图纸和技术条件通常要先提交船级社审批,重要用途件尤其如此。这一步不过,后面的锻造、热处理、探伤做得再规范也没有意义。
评审要看几件事:材料牌号是否在船级社规范覆盖范围内;力学性能指标(抗拉、屈服、伸长率、冲击温度与功值)是否与规范表一致;无损检测的方法、阶段、验收级别写清楚了没有;取样位置和试样数量是否符合规范;有没有冰级、低温、特殊腐蚀工况的附加要求。
实际中***常见的返工原因是技术条件里写了 “按 GB/T 6402 二级”,但船级社规范要求按 IACS Rec.68 评定,两套判据不完全对应。这类问题在评审阶段解决只是改几行字,到成品阶段就是重新谈验收。
二、不同船级社,同一根轴
IACS UR W7 和 Rec. No.68 是各船级社锻件要求的共同底本,所以大框架一致:***终热处理后检测、粗加工做 UT、精加工做 MT 或 PT、验船师见证、报告可追溯。差别落在缺陷评定表、密集区计算方式、见证比例这些细节上。
配套方的做法应该是按订单确认入级船级社,再定探伤规程和验收判据,一套文件对应一个船级社,不做 “通用版” 糊弄过去。同一批轴如果分属不同船级社,工艺可以共用,探伤规程和报告格式要分开。
三、批次一致性比单件品质更难
船厂一次下单往往是同一型船的几根轴,或者系列船的十几根。这时候考验的不是某一件做得多好,而是批次之间性能是否稳定。
稳定性靠三件事支撑:炉号管理、热处理曲线记录、随炉试样。同炉钢、同热处理制度的件归为一批,取样按批执行;不同炉号分开追溯。大截面轴还要关注头尾性能差异,硬度检测一般要求分段进行,整根轴的硬度波动控制在合理区间。
质量证明书要覆盖订货方与合同号、锻件名称图号钢级、冶炼方法与炉罐号、热处理温度与保温时间、力学性能结果、锻造比、无损检测方法与结果。这些内容缺一项,验船师审核就过不去,货就发不出去。

四、交付节奏要跟着船厂节点走
轴系锻件的周期长,从钢锭准备到成品交付,几个月是常态。船厂的节点是:分段合拢、艉管安装、轴系校中、主机定位、系泊试验。轴锻件必须在艉管安装之前到位,晚了整个水下工程都要等。
真正做过配套的锻造厂会做两件事:一是提前锁定钢锭和热处理炉排产,把长周期工序往前压;二是把探伤和验船师见证的时间提前约定,避免件做完了排队等验船师。见证不是走过场,UT 要在扫查过程中看波形和扫查轨迹,MT 要在磁化、施加磁悬液、观察磁痕全过程在场,事后补签通常要重做。
五、修船市场的配套逻辑不一样
新造船讲节点,修船讲速度。进坞的船停一天就是一天的成本,换轴、换艉轴密封、锥面修复这类活儿,周期按天算。
这一类需求对锻造厂的要求是:小批量、非标尺寸、快速响应。有些是原图纸复做,有些是测绘后重新出图,有些只需要锻件毛坯由船厂或配套厂自行加工。这种订单没法按批量摊薄成本,考验的是工艺文件能不能快速复用、钢锭能不能快速匹配、船级社的临时检验能不能及时安排。
山西永鑫生重工在这类配套上采取的方式是把常见轴型、常见材料、常见船级社要求做成标准工艺模板,接到询价后按模板改参数,缩短技术准备时间;探伤和见证环节提前和验船师沟通,尽量压缩在厂等待。
六、把配套做实的三条底线
文件先行。图纸审批、工艺审查、探伤规程、见证安排,这些做在件之前,而不是件之后。
记录随件。一件一档,炉号可追,工艺参数可查,探伤原始图谱留存,不靠事后回忆补记录。
是问题不掩盖。查出超标缺陷,评估位置和性质,能返修按认可工艺处理后复探,不能修就判废重做。用打磨把显示 “磨掉”、用调整灵敏度把波幅 “压下去”,这类做法短期省事,装船以后是隐患。
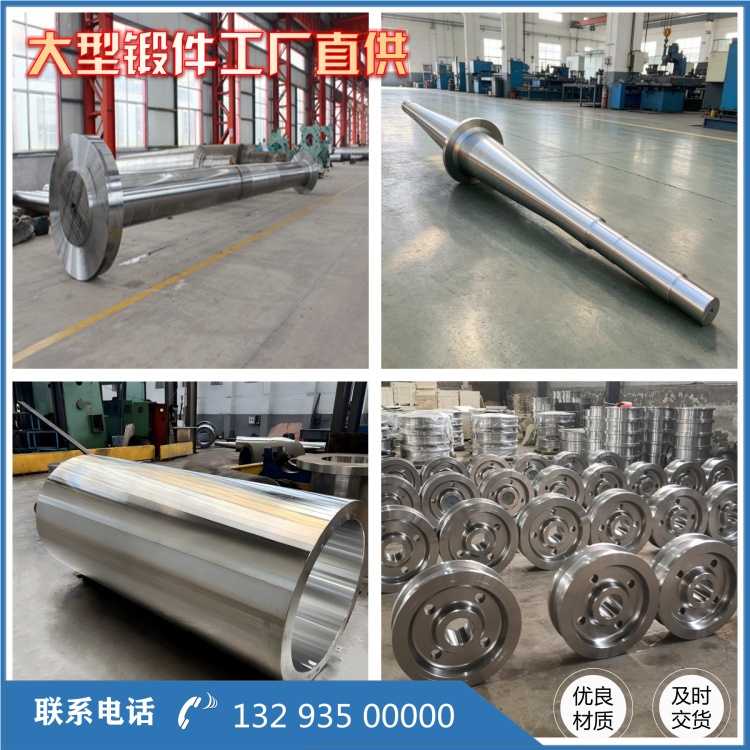
航运装备的可靠性,由一个个不起眼的船用轴锻件撑起来的。锻造厂在这条链上的位置不在聚光灯下,但轴系一旦出问题,整条船都得停下来。配套做得好不好,船厂和船东心里都有账。
上一篇:“无气孔无夹杂” 该怎么理解:大型船轴锻件的缺陷判据与验收边界
下一篇:没有了
相关推荐
服务热线