 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-11-13 人气:
船用轴锻件做探伤,经常有人问一句:到底按哪个标准?这个问题看似简单,答案却分三层。理清这三层,验收争议会少很多。
***层:IACS 统一要求
国际船级社协会的 UR W7 对锻钢件提出统一要求,Rec. No.68 则是锻件无损检测的通用指南。各船级社的锻件规范基本都以这两份文件为底本,所以 CCS、DNV、ABS、LR、BV、NK 在轴锻件探伤上的大框架是一致的:热处理后检测、粗加工做 UT、精加工做 MT 或 PT、验船师见证、报告可追溯。
一致不等于完全相同。差别通常落在细节上:缺陷当量的评定表、密集区的计算方式、探头频率与扫查覆盖的规定、见证比例。同一件轴,在不同船级社下的判定结果多数时候一样,但边界情况下确实可能不同。所以接下订单时先确认入级船级社,再定探伤规程,比做到一半再改要省事。
第二层:船级社自己的规范与检验指南
以 CCS 为例,《材料与焊接规范》第 1 篇第 5 章规定锻钢件的一般要求,其中明确:锻钢件在***终热处理后机加工至适当阶段时应进行无损检测,检测方法和范围按《船舶焊接检验指南》第 7 章附录 7A;超声检测通常要做径向和轴向两个方向;除验船师同意外,无损检测应在验船师在场时进行中国船级社。
W-05《锻钢件》产品检验指南则把流程拆得更细,按交货状态列出检验内容:毛坯阶段做成分复验、力学性能取样跟踪、目视检查、超声波探伤;粗加工阶段做目视检查和磁粉或渗透探伤;精加工阶段查尺寸精度。同时明确,超声波探伤按 CB/T 3907 Ⅱ 或 IACS Rec.68 进行,磁粉、渗透按 IACS Rec.68 进行,这些项目属于验船师见证项中国船级社。
这里有个容易被忽略的点:UT 和 MT 不是同一阶段做的。毛坯或粗加工做 UT,精加工做 MT/PT,中间隔着机加工和可能的热处理。工序排错,验船师来看的时候没东西可看,只能返工重排。
第三层:方法标准
规范说 “按 IACS Rec.68” 或 “按 GB/T 6402”,指的是检测方法本身。GB/T 6402《钢锻件超声检测方法》把锻件按形状和生产方法分成若干类,规定了检测时机、表面状态、灵敏度设定、扫查方式,并把质量等级分为四级,每一级对应不同的记录水平和验收标准。轴类件属于圆形或近圆形截面的长形件,扫查面准备、探头靴仿形、耦合剂选择都有对应条款。
但方法标准里的 “质量等级” 不等于船级社的 “验收合格”。方法标准提供的是分级体系,具体用哪一级、允许多大当量,由船级社规范或订货技术条件确定。这是实践中***常见的误读 —— 拿 GB/T 6402 的某一级当验收依据,报告交上去被打回。
规程要写清楚什么
一份能通过审查的探伤规程,至少要有这些内容:锻件名称、图号、材质、尺寸和交货状态;执行哪家船级社规范、哪一版;UT 的检测阶段、扫查方向、覆盖率、探头参数、灵敏度设定方式、对比试块;MT/PT 的检测阶段、方法、磁化或渗透工艺、观察条件;缺陷的记录水平、评定与验收判据;人员和设备资质;报告格式。
规程编完不等于结束,重要用途的轴锻件图纸和技术条件通常要先提交船级社审批,锻造与热处理工艺也要审查。这一环节做在前面,后面的探伤和见证才顺。
见证与放行
验船师见证不是形式。UT 要在扫查过程中看得到波形和扫查轨迹,MT 要在磁化、施加磁悬液、观察磁痕的完整过程中在场。做完了才通知,通常要重做。
探伤合格也不等于可以发货。合格件要打船级社钢印,质量证明书要覆盖订货方与合同号、锻件名称图号钢级、冶炼方法与炉罐号、热处理参数、力学性能结果、锻造比、无损检测方法与结果。这些资料连同探伤原始记录一起归档,才构成完整的可追溯链条。
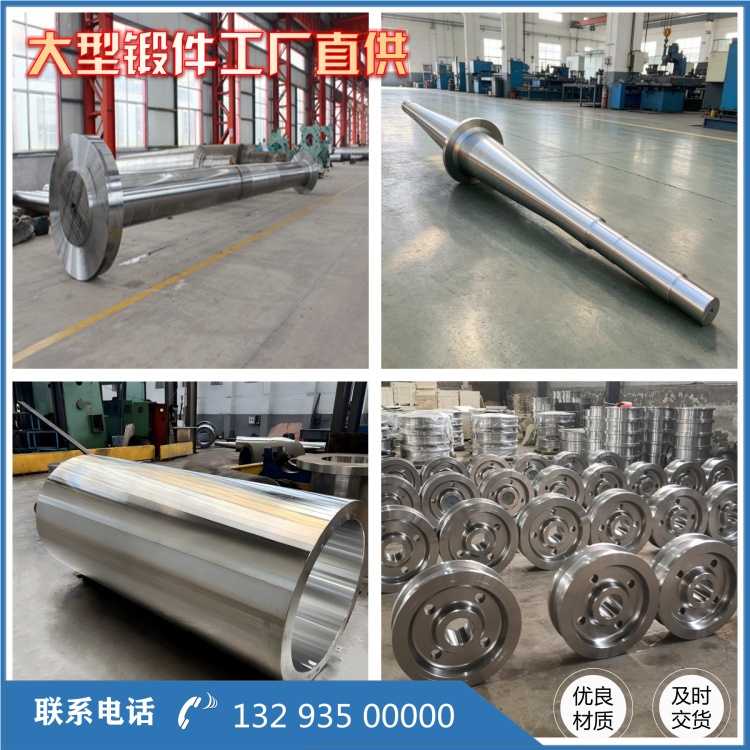
山西永鑫生重工的做法是在接单阶段就把入级船级社、检测阶段、见证安排确认下来,工艺文件和探伤规程同步准备,避免出现 “件做完了、标准还没定” 的情况。船用轴锻件的质量管控,说到底就是把每一步的判据提前定清楚,然后按判据执行,不靠事后解释。
相关推荐
服务热线