 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-11-11 人气:
买船用轴锻件,交期出问题的代价比价格差几个点大得多。船厂的建造节点是排死的:轴不到位,艉管、螺旋桨、轴系对中、试航全往后推,一天的船台费用不是小数。所以 “供货能力” 这四个字,实质不是发货快,而是每个节点可预期、出问题能提前说、批量件之间一致。
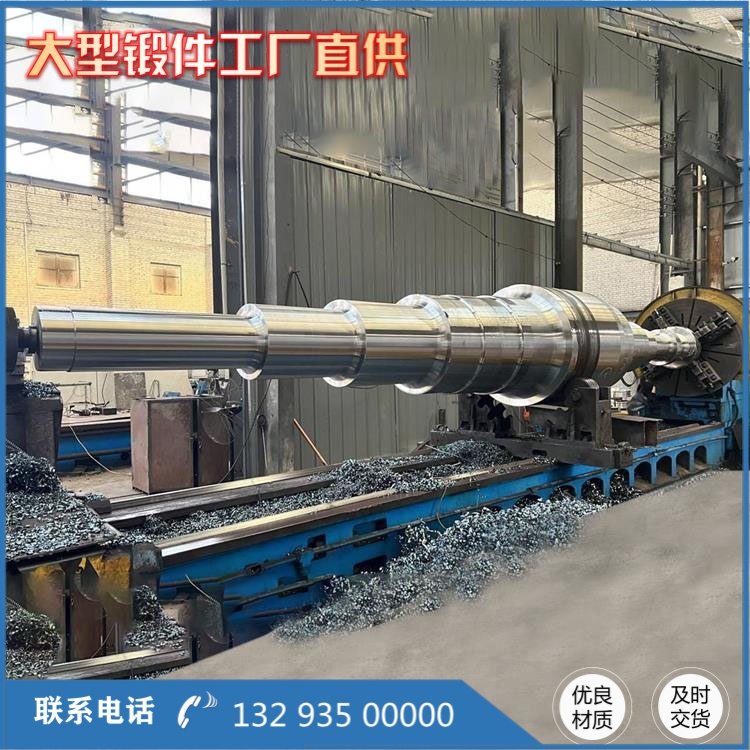
先把节点排清楚。 一根船用轴锻件从订单到出厂,常规路径是:技术协议与图纸评审(材质、探伤标准、验收级别、取样位置、证书形式逐条确认)→ 材料排产与钢锭采购(大截面合金钢锭往往需要提前订)→ 锻造(含加热、镦拔、成型、锻后冷却)→ 热处理(整轴进炉,试样同炉)→ 粗加工见光 → 探伤 → 精加工 → 复探与终检 → 船级社见证 → 包装发运。这条链上真正吃时间的是三处:大钢锭的采购周期、热处理占炉时间、以及验船师的见证档期。
产能和瓶颈要说实话。 永鑫生年产能 2.5 万吨这个量级,万吨级压机配 5000 吨压机,22 米热处理炉。压机不是瓶颈,一根大轴锻造通常几天到十几天,真正紧张的是热处理炉。长轴热处理一批占炉时间很长:升温要慢(避免热应力)、保温按***大截面算(往往十几个小时)、回火同样按截面算,加上装炉、出炉、冷却,一根大轴在炉里待几天很正常。22 米的炉子如果同时排几根长轴,排产就要算清楚谁先谁后。这也是为什么长轴的合理交期通常以 “月” 计,而不是以 “周” 计 —— 压机可以加班,炉子不能压缩保温时间,压了就是性能不达标。
交期风险点,提前识别比事后解释有用。 ***是验船师档期。出口船涉及 DNV、ABS、LR、BV、NK 等不同船级社,见证点要提前报检预约,验船师来不了,货做好了也只能等。这一项不该由客户单方面去催,厂家排产时就应把见证节点标进计划表。第二是外协环节。轴套、特殊涂层、超规格深孔加工这类工序若需外协,外协厂的档期和验收标准要提前锁定,否则卡在***后一步。第三是返工。探伤当量超标、某项性能压线不合格、弯曲度超差,任何一项发生都要重新排产,这时候能不能插单,取决于厂里有没有留缓冲。
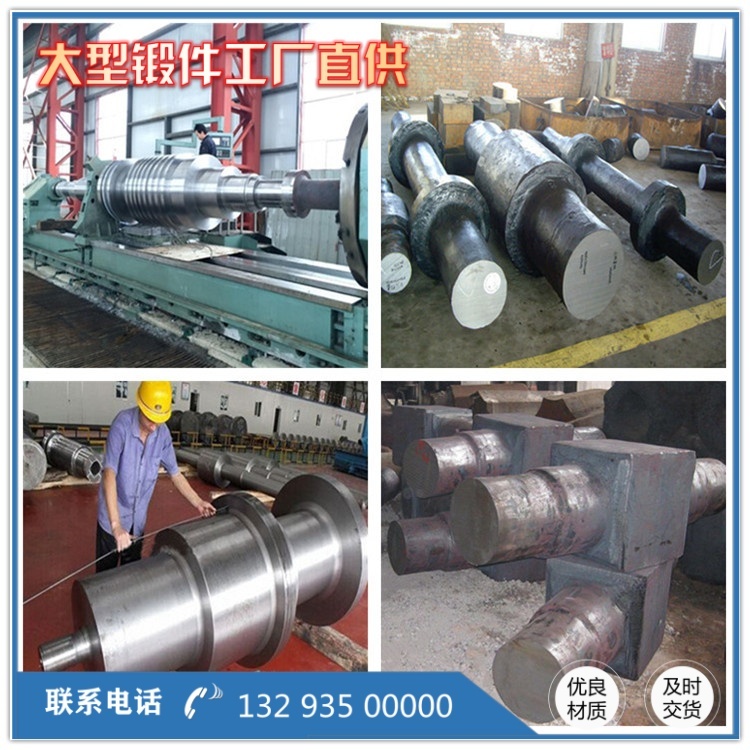
批量供货的一致性,靠的是工艺卡固定。 同一船型往往一次要几根轴,或者船东连续下单。批与批之间性能波动大,装配时配合面就得反复修配。控制一致性的做法很朴素:同一材质、同一规格用同一份工艺卡,锻造比、火次、终锻温度、锻后冷却方式、热处理参数都固定下来,不因为赶工临时改;炉批号、钢锭号、锻件号全程对应,余料单独标识存放,避免不同炉次混料。这些管理制度听起来枯燥,但它决定的是 “第十根和***根一样不一样”。
包装与发运,是大件供货***容易掉链子的地方。 一根 7 米、几十吨的轴,运输要专用低平板车,吊点位置、绑扎方式、支撑垫木的位置都要按图纸来,支撑点选错会让轴在运输中受弯。轴颈和配合面要做防锈处理(涂防锈油加包覆),避免海运或长途运输中磕碰和锈蚀。随货文件包一般包括:材质证明(按规范要求可能是 EN 10204 3.1 或 3.2 形式)、热处理曲线、力学性能报告、探伤报告、尺寸检验记录、船级社证书、装箱清单。这几样缺一份,到港清关或船厂入库就可能卡住。
采购方管供货,三张表***有用。 ***张是里程碑表:把技术协议确认、材料到位、锻造完成、热处理完成、粗加工完成、探伤、精加工、见证、发运各节点写清计划日期和实际日期,每周对一次。第二张是见证点清单:哪些节点需要船级社或客户到场,提前多久报检,谁负责联系。第三张是文件清单:随货要哪些报告,格式和签字要求是什么,在签技术协议时一次谈定,别等到发货前才补。这三张表做起来不难,但能挡掉大部分 “做完了才发现不合格” 和 “货好了文件不齐” 的麻烦。
分批发运也是一种供货能力。 有些项目轴系几根规格不同,船厂安装顺序也有先后。能按安装顺序分批交付、每批附完整文件,比一次性堆到现场更实用 —— 现场堆放空间有限,长期存放还要做防护。厂家排产时按客户安装顺序倒排,是常规做法,但需要客户提前把安装计划给出来。
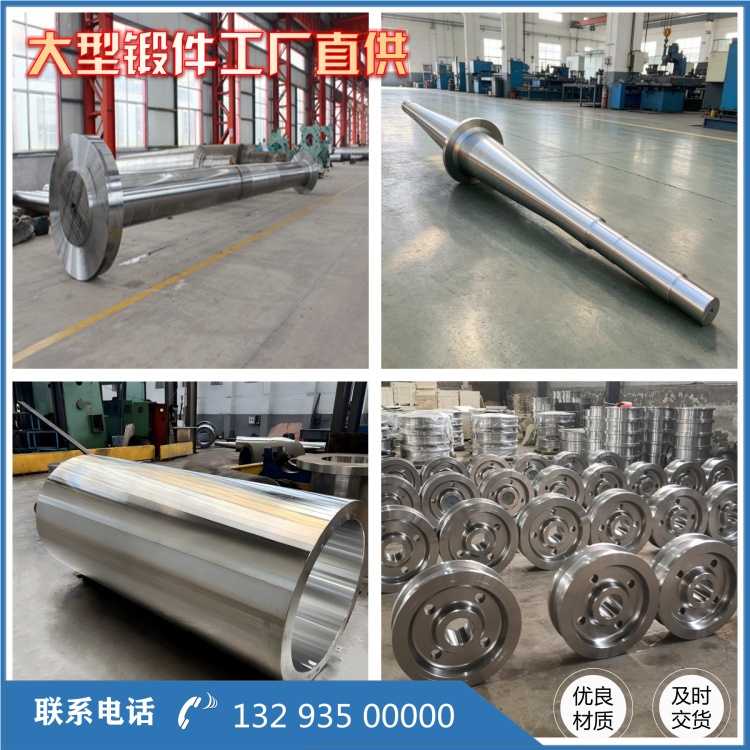
永鑫生做船用轴件,工艺卡按材质和规格单独编制,锻造、热处理、粗加工、探伤、精加工在一个厂内衔接,热处理曲线和试样同炉的记录随货提供;常规规格***大 7.5 米、120 吨级,超出范围的先评估炉型和工艺条件再答复。这些做法谈不上***,但对一根要按时上船、还要在海上转几年的轴来说,把节点说清、把文件备齐、把批次做稳,就是***实在的供货能力。
说到底,供货能力不是一句 “交期短”,而是三件事能不能做到:计划能不能提前给、风险能不能提前说、文件能不能一次齐。前两件靠的是排产透明,后一件靠的是过程记录完整。这三件做到了,船厂的船用轴锻件节点才真正可控。
相关推荐
服务热线