 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-11-06 人气:
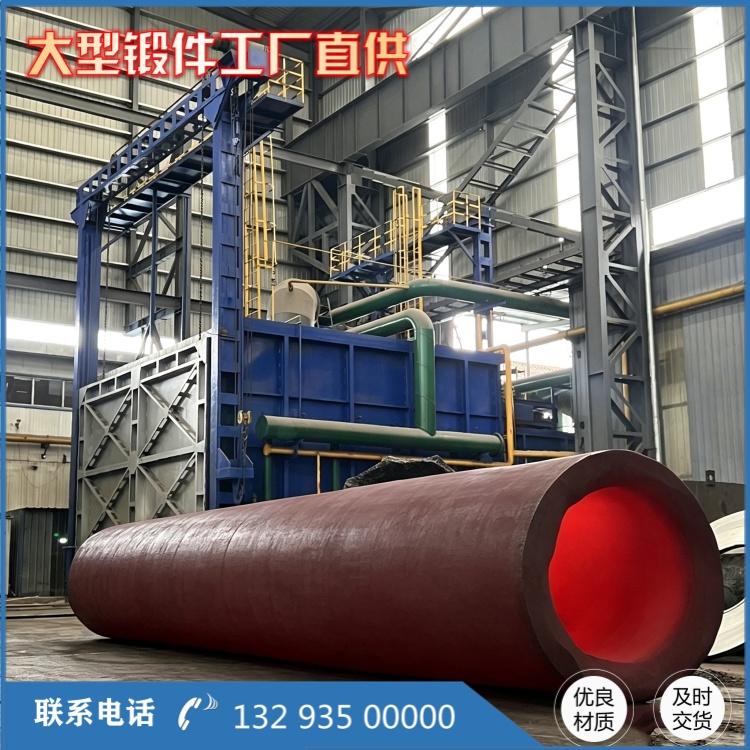
深孔一般指长径比 5 以上的孔,超过 10 的算超深孔。筒体锻件的内孔,如果从实心料直接钻出来,材料浪费大、工时长、钻杆也容易偏;所以常见的做法是锻造时先冲孔加拉长,预置一个粗孔,把余量留给机加工。方案定得好不好,主要看预置孔的质量和后续深孔工序的匹配。
一、先定路线:预置孔还是实心钻
锻件预置孔省料省工时,但前提是孔不能偏。锻造预置孔的偏心量,一般控制在壁厚的 5% 以内比较稳;单边留量通常取 5~8 毫米,粗镗一刀之后重新测壁厚,再决定精加工的余量分配。如果偏心已经超过余量,就只剩两条路:加大外圆把壁厚找回来,或者改小内孔重新走一遍。实心钻适用于孔径小、批量少、或者对同轴度要求特别高的件,代价是工时翻倍。
二、钻孔方式按孔径和长径比选
表格
方式 | 适用孔径 | 长径比 | 冷却与排屑 | 说明 |
枪钻 | φ6~φ40 | 可达 20 以上 | 高压内冷,一般 5~20MPa | 小直径深孔***,导向性好,效率偏低 |
BTA 单管、双管 | φ20 以上 | 10~15 | 切削液压力 3~8MPa,内冷外排 | 效率高于枪钻,对过滤系统要求高 |
套料钻 | φ150 以上 | 视设备而定 | 环形切削、中心取芯 | 大直径筒体省料明显,芯料可再利用 |
深孔镗与浮动镗、珩磨 | 各孔径 | — | 精加工工序 | 保证尺寸精度与表面粗糙度 |
选型不是越***越好,要看孔径、长径比、批量、精度要求和现有设备。小孔大批量上枪钻,大孔单件上套料,夹在中间的用 BTA,是比较务实的分法。
三、对中与壁厚均匀是核心
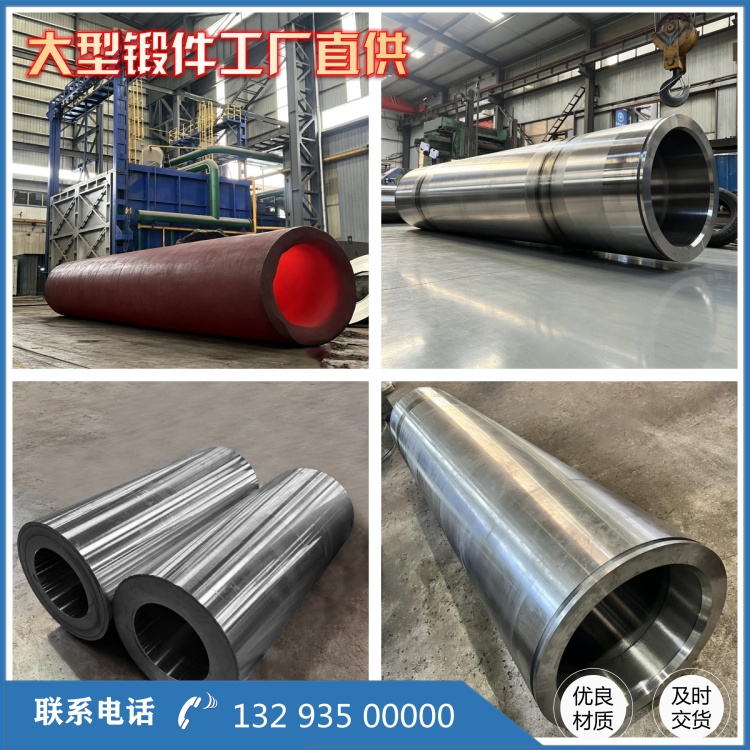
深孔加工常用工件旋转、刀具进给的组合方式,工件用四爪卡盘加中心架、跟刀架支撑,转速不宜太高,避免离心力把细长筒甩弯。入口要有引导孔,导向套与钻杆的间隙一般控制在 0.02~0.05 毫米,磨损后要及时更换,这是防止钻偏***直接的一招。端面垂直度和外圆基准要一起找正,同轴度一般控制在 0.5 毫米以内。壁厚偏差通常按图纸要求在 ±1 毫米或壁厚的 10% 之内,超长筒取更严的一侧。
四、余量分配要按长径比放大
粗镗或套料后单边留 3~5 毫米,半精镗留 1~1.5 毫米,精镗留 0.3~0.5 毫米,珩磨留 0.1~0.2 毫米。这个数不是固定的,长径比越大,钻杆让刀和孔轴线弯曲越明显,余量就要往上取;反之可压到下限,省工时。
五、常见问题和对应办法
· 孔轴线弯曲、钻偏:多因引导孔不正、导向套磨损、材料内有硬点或夹砂。先查导向,再查锻件硬度分布。
· 内壁螺旋状划痕:进给量偏大、刃口磨损、排屑不畅,切屑在孔内二次切削造成,需要调整断屑槽和切削液流量。
· 孔径超差、入口喇叭口:钻头磨损或工件刚性不足,加强支撑、减小每转进给。
· 崩刃、切屑缠绕:压力不够、流量不足,尤其大直径深孔,切削液压力和过滤精度必须盯住。
· 内壁划伤、压伤:多出现在装夹和翻转环节,工装垫木、吊带位置要固定。
六、和锻造、热处理的衔接
深孔精加工一定放在热处理之后做,因为淬火、回火会改变尺寸和直线度,先加工完再热处理等于白干。锻件硬度要均匀,硬度差太大的件(局部有硬点)会让刀具让刀,孔径出现锥度。粗车要先 removal 掉氧化皮和脱碳层,不然深孔刀具一进去就崩。超声检测安排在粗镗之后、精加工之前,把夹层、内裂这些缺陷提前暴露,避免精加工完才发现整根报废。终检用内径千分尺、气动塞规、超声测厚、内窥镜配合,全长直线度用激光或拉线法复核。
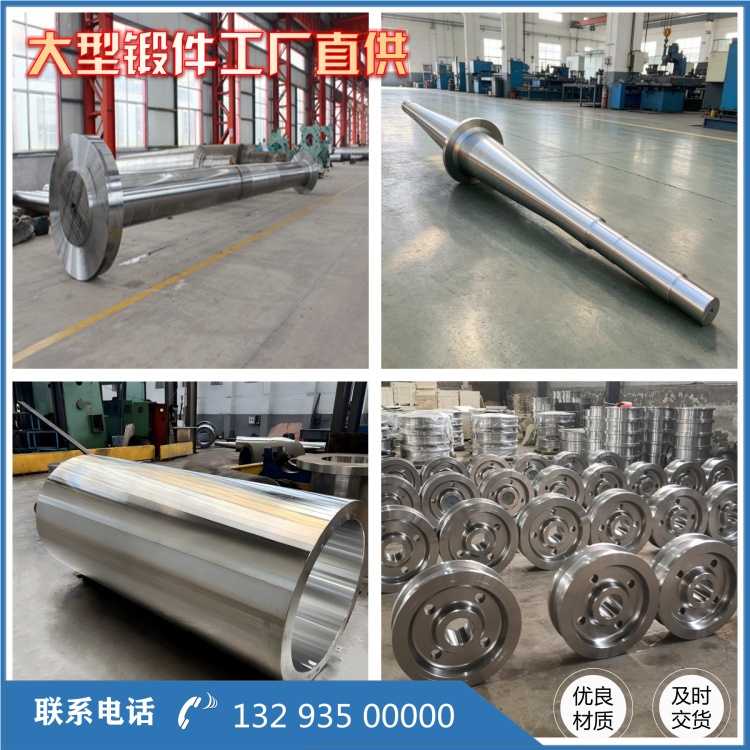
深孔筒体锻件的加工方案,说到底是把锻造的预置孔精度、余量、硬度均匀性做稳,再把深孔交给有专用设备的工序去做。两头各自守住自己那一段,成本和周期才压得住。
相关推荐
服务热线