 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-11-04 人气:
筒体锻件的热处理,原理上不复杂 —— 加热、保温、冷却。但真正干起来,尤其是大直径、厚壁、长筒身的筒体,难点全在细节里:炉温均匀不均匀,冷却快慢和均匀性怎么控制,筒体装炉放不好会不会变形。这些环节哪一步不到位,性能和尺寸就一起出问题。山西永鑫生重工的筒体热处理车间,重点盯的就是这几件事。

炉温均匀性是***个控制点
长筒身、大壁厚的筒体锻件,装炉摆放方式直接决定受热是否均匀。筒体堆叠、互相遮挡,会造成不同位置温差,组织、硬度就不均匀。永鑫生的做法是:大型热处理炉配多点测温系统,实时监测炉内不同区域温度;装炉方案提前规划,筒体用专用支撑工装,筒体之间预留间隙,保证炉内气流循环,让各位置升温、冷却均匀。整个过程记录温度曲线,升温速率、保温时长、冷却曲线完整留存,和锻件炉号绑定,便于追溯。
冷却环节,各材质要求大不同
冷却是不锈钢和双相钢筒体的关键动作。奥氏体不锈钢筒体固溶处理后要求极速水冷:出炉到入水间隔不能超过 90 秒,快速跨越 450 到 850 摄氏度的敏化区间,抑制碳化物析出,否则会在晶界形成贫铬区,引发晶间腐蚀。壁厚超过 300 毫米的超厚不锈钢筒体,还要配套筒体外部高压喷淋辅助冷却,保证整体冷却速率;冷却水池水温控制在 40 摄氏度以下,水体持续循环,防止筒体局部冷却不足。

2205 双相钢筒体对冷却更苛刻。固溶温度严格锁定在 1040 摄氏度上下,浮动不超过 10 度,保温完成后 90 秒内整体入水极速冷却,禁止空冷、缓冷。因为缓冷会析出 σ 脆性相,筒体冲击韧性会大幅下降甚至报废。每批次都要金相取样、显微镜统计两相占比,不合格重新固溶,且二次热处理不能超过 2 次。
碳钢、合金钢筒体则看淬火和回火的配合。12Cr2Mo1 这类加氢反应器筒体走调质:淬火升温到 910 度左右,厚壁筒体立式装炉保证受热均匀,保温后整体浸入水池水冷,获得均匀的回火索氏体组织;回火温度 630 度上下,保温 8 小时以上,缓慢炉冷,降低回火脆性风险,提升抗氢致开裂能力。
变形防控,是长筒体的老难题
厚壁、超长筒体热处理极易出现椭圆、弯曲、锥度变形。防控从装炉就开始了:大直径筒体立式吊装,长筒体用多点支撑工装减少自重弯曲,同炉筒体间预留间隙。升降温速率也受控,一般不超过每小时 50 摄氏度,高合金钢进一步降到 30 度,避免筒体内外温差产生热应力变形。热处理之后还增加热校直工序校正弯曲,并提前模拟热处理应力变化、预判变形趋势,在机加工阶段预留变形余量。
对高压、高精度筒体,精加工完成后还会增设一道低温稳定回火,250 度保温 4 小时缓慢炉冷,消除机加工切削应力,保证长期服役尺寸稳定。整个热处理过程自动记录炉温曲线,每支筒体留存完整温度、保温、冷却记录,第三方监造可随时调取核对;金相、力学性能取样数据与筒体编号绑定,形成完整质量档案。
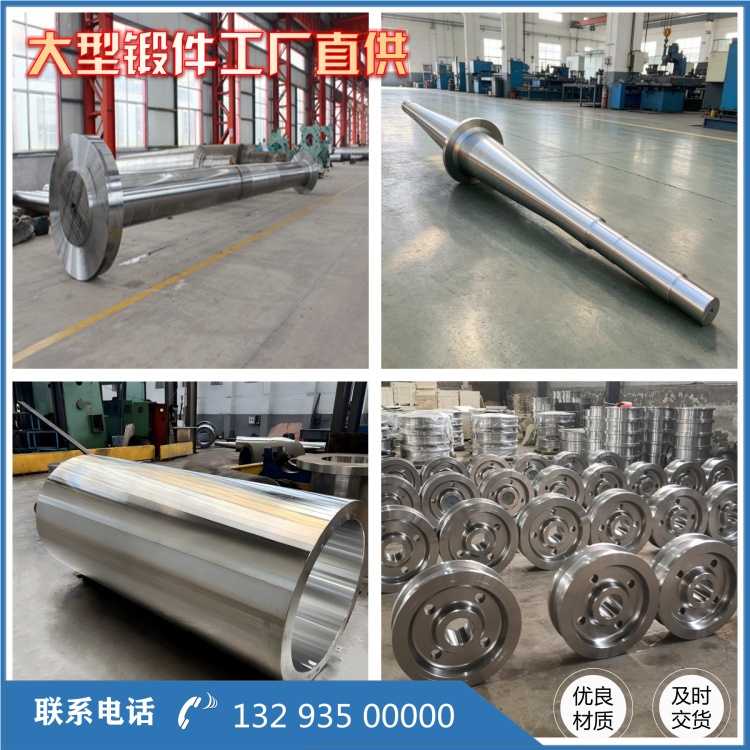
热处理管的是筒体 "看不见的内在质量"。尺寸再准、外观再光,组织没处理好、应力没消干净,一到高压交变工况就可能出事。永鑫生在这上面下的是笨功夫 —— 控温、控冷、控变形、留记录,一环扣一环,让每支筒体锻件的性能都有据可查、经得起服役考验。
上一篇:双相钢筒体锻件生产实拍:固溶处理与无损检测的质量关口
下一篇:没有了
相关推荐
服务热线