 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-11-04 人气:
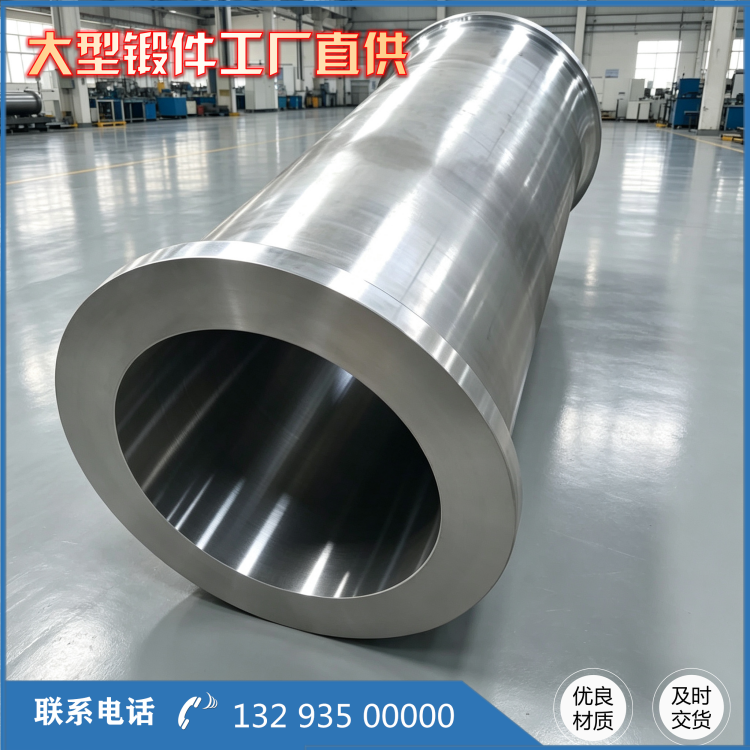
大空心筒体锻件的探伤,业内常把它理解为 "测一测、出个报告",实际上探伤只是质量闭环的***步。探伤报告上的超标结论如果止步于 "报废" 或 "修复",不追问缺陷从哪来、为什么出现,那么同样的问题还会在下一支锻件上重复发生。山西永鑫生锻造有限公司在筒类锻件探伤上的做法是:以标准定判定、以图谱找源头、以整改堵漏洞,把每次探伤都变成一次工艺复盘,让质量改进真正落到生产环节。
判定依据要统一,不凭经验拍脑袋
筒类锻件的探伤判定,首先建立在统一的标准口径上。公司执行 GB/T 6402《钢锻件超声检测及分级》和 NB/T 47013 承压设备无损检测系列标准,对加氢、核电等高压筒体采用更高一级的验收等级。判定过程强调数据,不靠个人经验:探头灵敏度先经同材质标准试块校准,以 φ2mm、φ3mm 平底孔当量作为基准;缺陷是否超标,按当量尺寸、长度、密集程度和间距逐项对照标准表判定,而不是看一眼波形就下结论。每一支筒体的探伤记录都完整保存原始波形,为后续溯源留足依据。
从缺陷类型反查生产工序
探伤的意义在于它能把隐藏在生产环节里的问题暴露出来。不同类型的缺陷,对应着不同的工艺源头,这也是溯源的关键。
心部疏松超标,常见根源是钢锭冒口切除量不足、总锻造比偏低,整改方向是加大冒口切除高度、增加二次镦粗工序提升锻造比。内壁纵向锻造裂纹,多因冲孔、扩孔时坯料温度低于工艺下限,或单次扩孔变形量过大,整改要严控转运温降、分多火次小变形扩孔,低于终锻温度的坯料严禁继续锻打。表面折叠,源于镦粗、扩孔时氧化皮未清理干净、砧面圆角过小,对策是锻造前高压水除磷、改用大圆角 V 型锻砧、优化坯料旋转送进角度。氢致白点,往往与钢锭真空脱气时间不足、坯料未脱氢有关,需要延长真空保压时间,厚大坯料增设脱氢保温工序。不锈钢筒体的晶间腐蚀裂纹,多因固溶热处理冷却速率不足、长时间停留在敏化区间,对策是缩短出炉入水间隔,厚壁筒体增加外部喷淋水冷。
不合格件怎么处理,标准里要写死
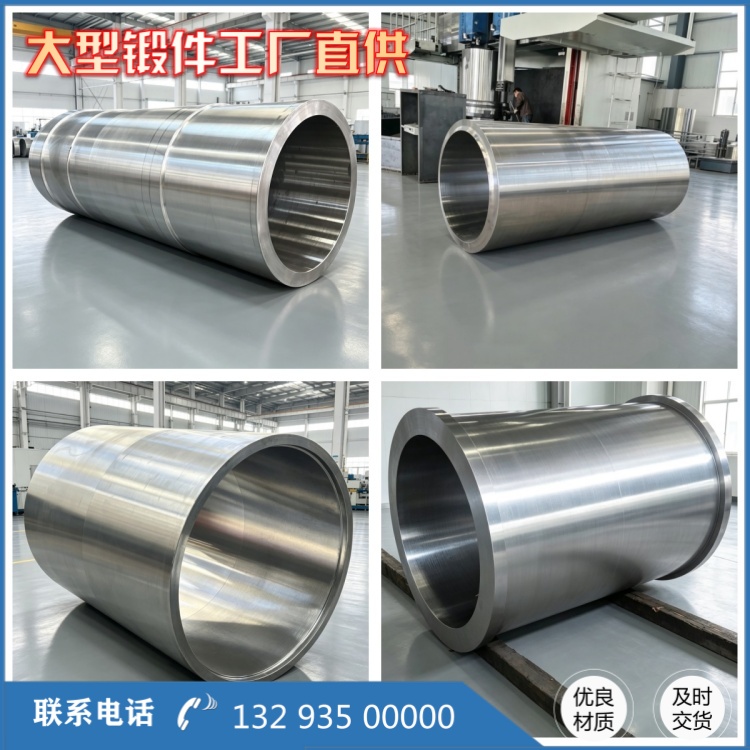
探伤超标的筒体,处置必须清晰、可执行。对贯穿壁厚的缺陷直接报废,不流入下道工序;对可修复的缺陷,先评估修复工艺是否影响材料性能,再按经审批的返修方案处理,修复后重新探伤,合格方能放行。这里有一条红线:不允许通过打磨掩盖缺陷来规避探伤,更不允许私自处理缺陷后二次送检蒙混过关。承压等级高的筒体,探伤过程全程接受第三方监造旁站,监造人员可随机复检,不合格判定权不在生产一方手里。
把一次探伤变成一轮工艺改进
探伤档案的管理不是存完就结束。每支筒体的探伤报告都包含筒体编号、材质、尺寸、探头型号、缺陷图谱、缺陷位置和验收等级,原始波形电子存档保存十年以上,满足特种设备终身追溯要求。更重要的是,定期汇总一定周期内出现的缺陷类型和发生部位,对照工艺记录找出共性问题,把整改措施固化进工艺规程。这样形成的闭环,让探伤从 "结果检验" 升级为 "过程改进"—— 这轮发现的心部疏松,通过调整锻造比在下轮得到控制;这轮出现的表面折叠,通过改进除磷和砧面在下轮不再复发。
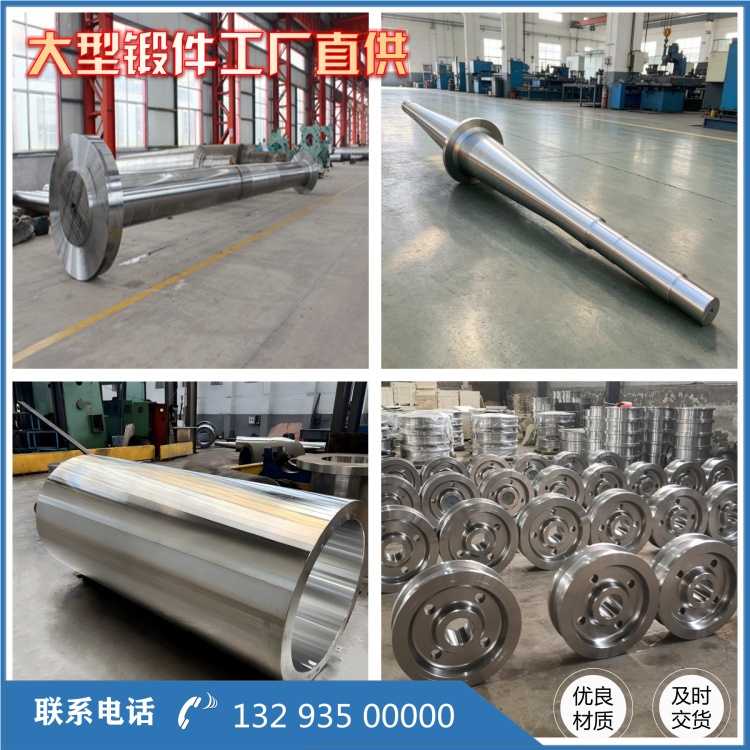
对使用方而言,一支探伤合格的筒体锻件,意味着内部没有超标缺陷、表面没有开口裂纹、材料性能有据可查。对生产方而言,探伤标准带来的不只是合格率,更是一套自我纠错的能力。永鑫生在筒类锻件上的做法,说到底就是四个字 —— 查清、改透。缺陷查清了不放过,源头改透了不再犯,产品自然稳得住,用户的设备也才用得放心。
相关推荐
服务热线