 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-11-03 人气:
筒体是压力容器、管道、设备里的常见结构件。市场上做筒体的路子主要有两条:一条是锻制,用整支钢锭直接锻出来;一条是卷制,用钢板卷圆再焊接。两条路做出来的都是筒,但内部结构、性能和使用场景差得挺远。这篇文章把两者的区别摊开讲,方便选型时心里有数。
工艺路线不同,结果是根本区别
卷制筒体锻件的工艺大致是:钢板下料、卷板机卷制成圆筒、焊接纵向焊缝,多节筒体再对接焊接环向焊缝。它本质上是用 "卷 + 焊" 拼出来的筒,母材是轧制钢板。
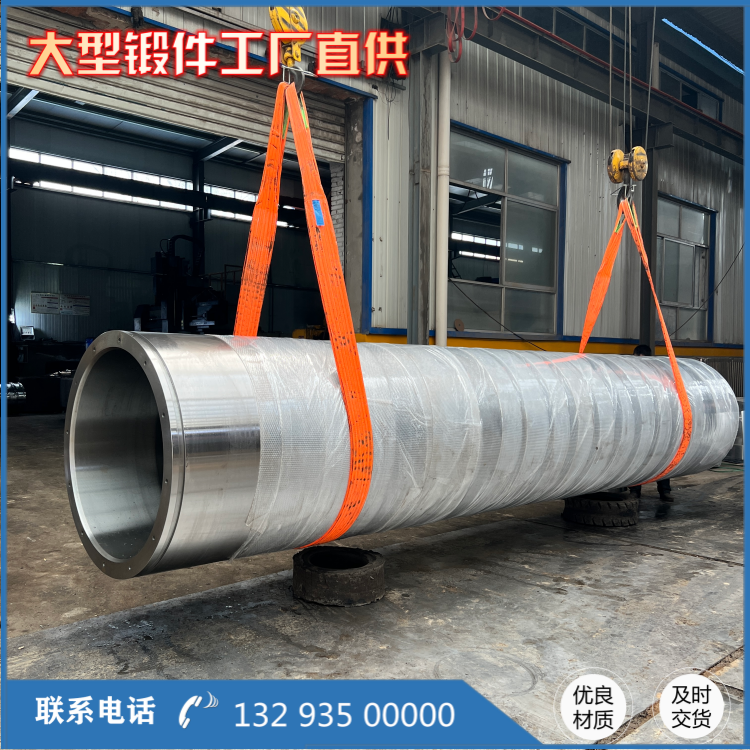
锻制筒体的工艺是:钢锭经过镦粗、冲孔、芯棒拔长,整体一体成型,通常还要扩孔整圆、锻后缓冷。它是一整支钢锭通过塑性变形压出来的,通体无焊缝。这一个 "有没有焊缝" 的差别,往下衍生出一连串区别。
卷制筒体的短板,集中在这条焊缝上
卷焊筒体的***大短板就在焊缝。焊缝是熔化凝固成型的,焊接热影响区晶粒粗大,焊缝区和母材的力学性能存在差异,焊缝位置还残留着焊接应力。在高压、交变载荷、震动工况下,应力集中***容易在焊缝位置萌生裂纹;腐蚀性介质也容易在焊缝区域优先腐蚀。而且筒体越长、节数越多,焊缝条数就越多,检测和焊后热处理的工作量也越大,整体性能的一致性更多受焊接质量影响。
换句话说,卷焊筒体不是不能用,而是它的性能上限被焊缝这一环卡住了。焊缝在,薄弱区就在,这是改变不了的物理事实。

锻制筒体,好就好在组织均匀、没有薄弱区
锻制筒体通过塑性变形重塑了金属内部结构。铸态里的疏松、气孔被压实焊合,晶粒细化,金属流线沿筒体圆周连续分布。整体强度均匀一致,承压能力、抗疲劳、抗腐蚀性能***优于焊接筒体,没有焊缝这种薄弱区,高压下更让人放心。厚壁规格下,锻制筒体还能通过充分的镦粗、拔长把心部组织做密实,这是卷制工艺不容易做到的。
成本是硬约束,决定了各自的适用边界
锻制筒体在原材料和加工成本上都高于卷焊筒体,这是它的现实短板。所以两者各有各的适用场景:
· 高压、易燃易爆、强腐蚀、交变载荷这些安全要求高的工况,优先选锻制筒体,它的优势值得这个成本;
· 低压、普通介质、结构要求不高的场合,卷焊筒体成本低、交付快,仍然广泛适用。
选型不是 "锻制一定好",而是看工况对承压、抗疲劳、抗腐蚀的要求有多高,再对着成本做权衡。
补充一个容易混淆的点
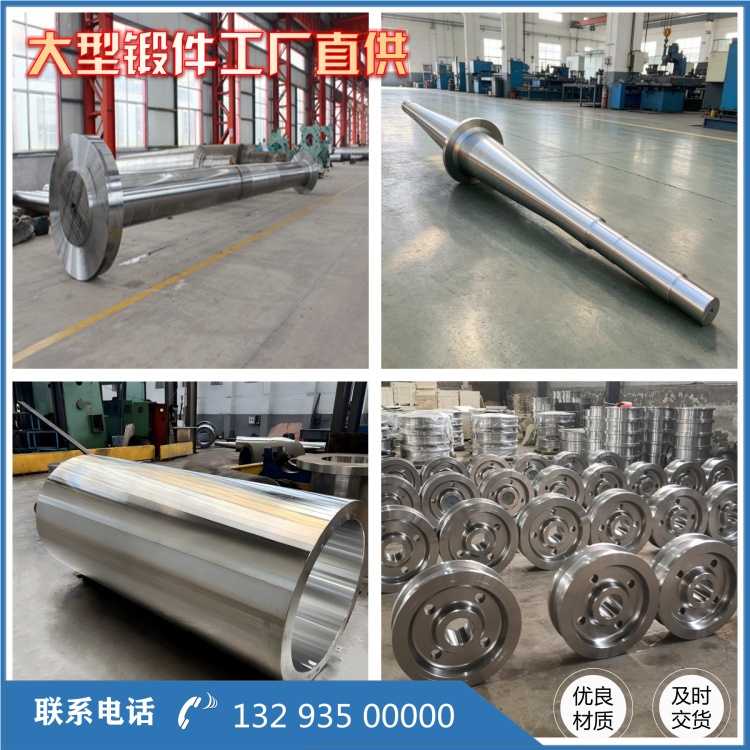
有人会把 "锻制筒体" 和 "热轧无缝钢管" 混为一谈。实际上,热轧无缝钢管也是无焊缝的,但在大壁厚规格下,管材芯部金属得不到充分挤压,内部疏松、晶粒粗大等缺陷不容易根除,这是它在大壁厚筒体上的局限。而锻制筒体通过整支钢锭的充分变形,把心部也做密实了,规格和壁厚的上限更高。所以严格说,筒体锻件结构件里,"卷焊" 和 "整体锻制" 是两条主线,选材时要分清是无缝、有没有焊缝,更要看组织是否真的致密到位。
相关推荐
服务热线