 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-11-02 人气:
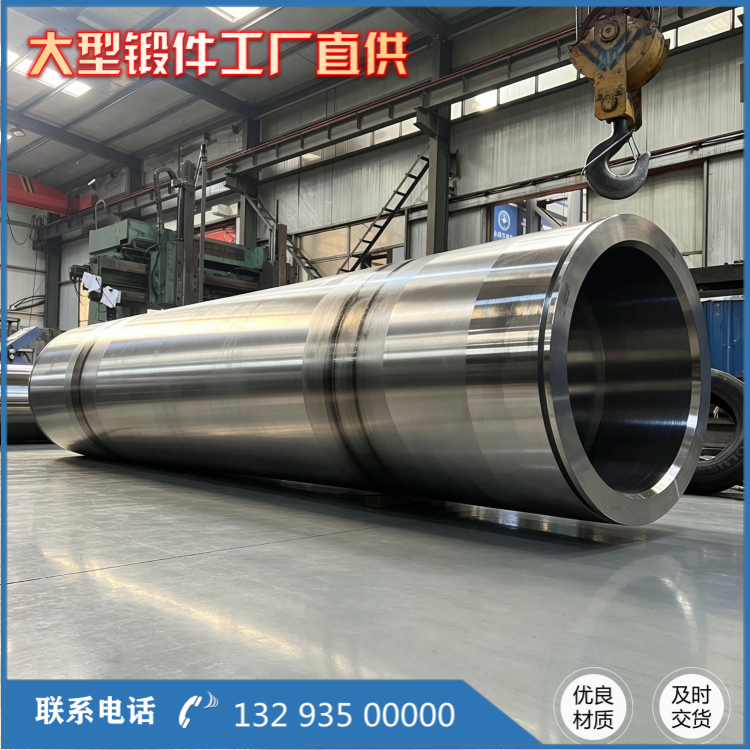
大尺寸筒体锻件通常指直径大、壁厚较厚、长度较长的筒节、筒体类锻件,广泛用于压力容器、大型油缸、风电设备、超临界电站管道等场合。这类锻件尺寸大、吨位重、成形难度高,生产组织上比中小型筒体复杂得多。本文结合生产实践,梳理大尺寸筒体锻件生产中的几个关键要点。
一、合理选择钢锭与锻造方案
大尺寸筒体锻件首先要解决 "料" 的问题。直径和长度都大的筒体,需要选择足够吨位的钢锭或锻坯,并考虑冶炼质量。对内部质量要求高的筒体,优先选用真空脱气钢锭,减少氢含量,降低白点风险。锻造方案上,一般采用 "镦粗 — 拔长 — 冲孔 — 芯棒扩孔" 的组合。镦粗主要是压实心部、改善致密度;大吨位钢锭往往需要多次镦拔,才能把中心缺陷充分压实。方案设计时要把变形量、道次数、火次安排好,既保证质量又不浪费加热次数。
二、加热与控温
大尺寸筒体加热时间长、温度梯度大,控制不好容易出现内外温差过大、心部未透烧或表面过热。加热曲线要分段,升温速度宜缓,保温时间要按***大截面尺寸计算。对 P91、P92、16Mo3 等材质,要特别注意上限温度,防止晶粒长大和性能下降。生产时要配专人测温、记录炉温曲线,做到加热过程可查可控。
三、芯棒扩孔与壁厚控制
大尺寸筒体壁厚与内径比值大,扩孔是成形中***考验水平的工序。扩孔时芯棒要足够刚性,避免受压变形影响内孔圆度;坯料沿芯棒周向均匀旋转进给,压下量一致,才能保证壁厚均匀。每道扩孔量要控制在一个合理范围,过大容易产生内壁开裂或偏心,过小则道次多、效率低。实际操作中要边扩孔边测量,及时纠偏。筒体长度较大时,还要注意轴向送进与周向转动的配合,防止出现喇叭口或腰鼓形。

四、端面与同轴度
大尺寸筒体两端面易出现镦粗、冲孔带来的变形和不平整,扩孔后要预留足够的加工余量,通过后续机加工保证端面平整度和内外圆同轴度。冲孔时冲子要对正中心,防止偏心;扩孔过程中保持芯棒与坯料轴心平行。尺寸公差要求高的筒体,可在粗加工后进行半精加工并复测,为精加工留出均匀余量。
五、热处理防变形
大尺寸筒体热处理是变形控制难点。正火、调质加热后,筒体竖直或水平放置要均匀支撑,防止自重变形。淬火时筒体垂直入液、摆动均匀,避免单侧急冷产生椭圆变形。淬火后要及时回火,回火后缓冷,减少残余应力。大筒体在机加工前后各做一次校直或尺寸复核,发现超差及时处理。
六、探伤与验收
大尺寸筒体内部缺陷的检测以超声波探伤为主。探伤在粗加工后、表面质量较好时进行,重点检查心部、壁厚方向是否有裂纹、缩孔残留、白点等缺陷。按标准评定等级,不合格的按工艺修补或报废,不能带缺陷出厂。成品还要做化学成分复验、力学性能试验,出具材质证书和探伤报告。
七、生产组织与追溯
大尺寸筒体单件周期长、占炉占机时间长,生产要提前排产,钢锭、加热、锻造、热处理、机加工各环节衔接好,避免等炉、等机。从钢锭入厂到成品出厂,每道工序都要做记录和标记转移,保证整批产品可追溯。批量供货时按合同编号、材质、规格分类管理,防止混料。
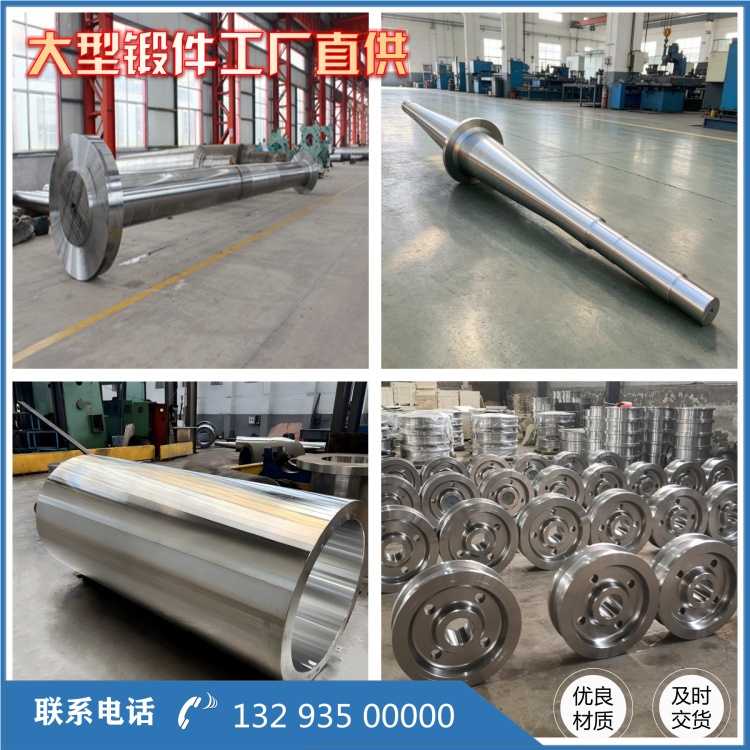
总之,大尺寸筒体锻件的核心是 "料要纯、火要控、形要正、性要稳"。把钢锭质量、加热规范、扩孔成形、热处理防变形这几道关把住了,产品的内部质量和尺寸精度才有保证。山西永鑫生重工在这些环节积累了长期的工艺数据和生产经验,能稳定生产多种规格的大尺寸筒体、筒节锻件,配套压力容器、油缸、风电和电站行业使用。
相关推荐
服务热线