 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-10-26 人气:
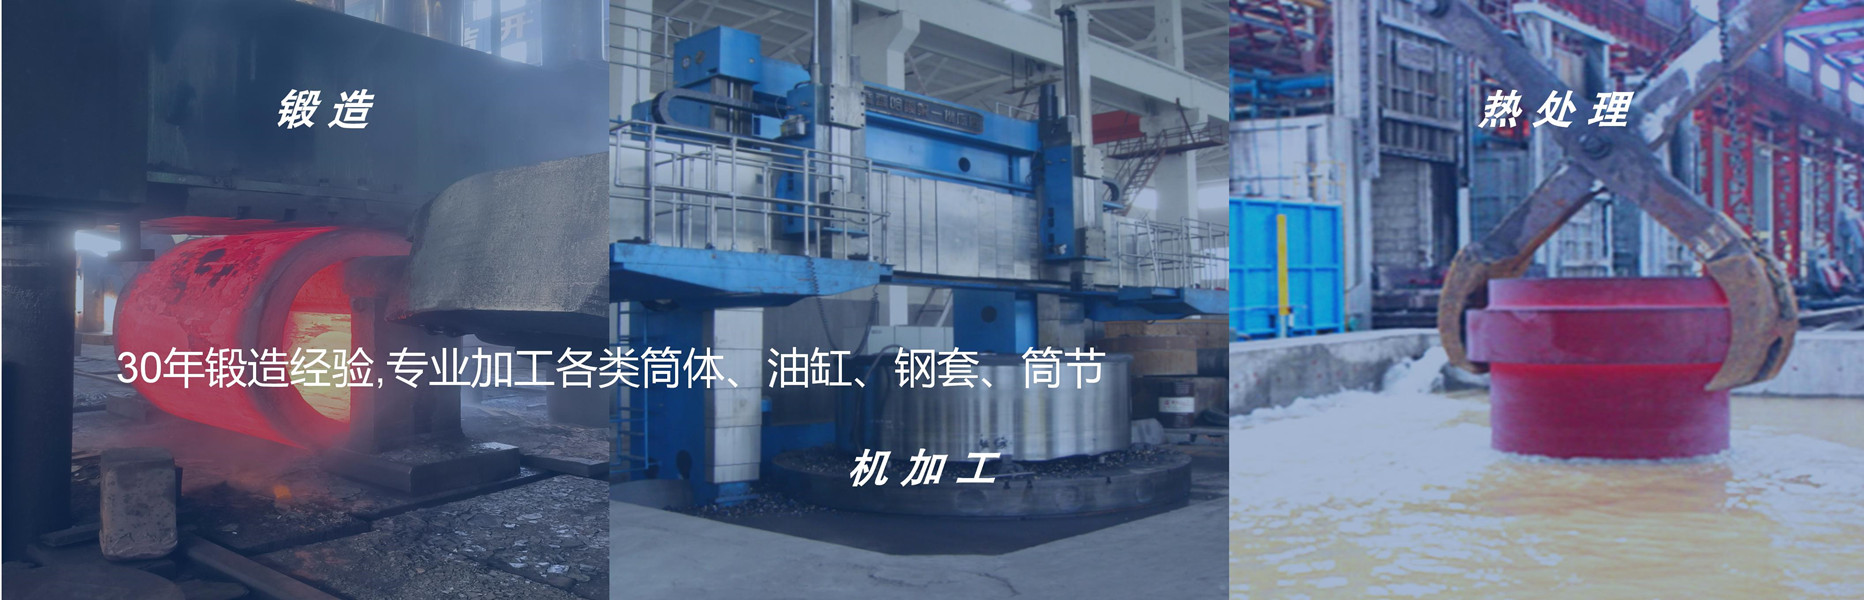
主轴能不能长期稳定运转,材料是底子,工艺是 "把这层底子变成真实性能" 的手段。同样的材料,工艺把控不到位,强度、韧性、精度都可能大打折扣。这篇文章顺着主轴的制造流程,把关键工艺环节讲明白。
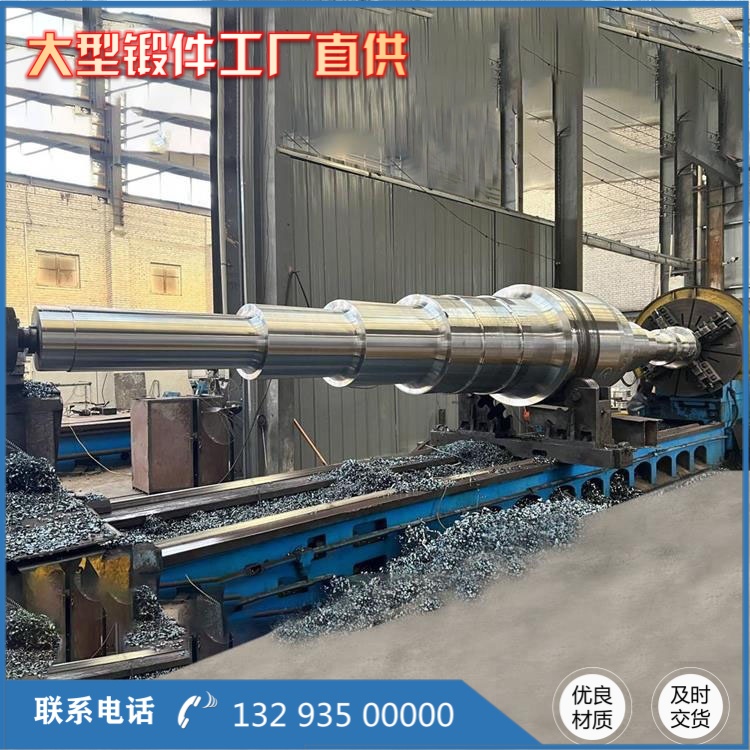
一、锻造:把内部组织打扎实
主轴锻件多数由钢锭或连铸坯经加热、锻造成型。锻造不只是 "把料做成轴的样子",更重要的作用是压实内部组织、焊合铸造缺陷、细化晶粒,为后续的热处理和机加工打基础。
锻造环节两个点***关键:一是加热,温度要均匀、不过热不过烧,否则会产生粗晶或过烧缺陷;二是锻造比,要足够,让心部组织充分压实。锻造厂有没有足够的加热能力和锻造设备、操作经验是否到位,直接决定锻件的内部质量。
二、热处理:把性能 "练" 出来
热处理是主轴承上启下的关键工序。重载主轴***常见的是调质处理,也就是淬火加高温回火,通过合理的工艺得到较好的强度与韧性配合。淬火介质的选用、装炉方式、保温时间、回火温度,每一道参数都直接影响***终力学性能。
热处理质量主要看两点:炉温均匀性和温控精度,以及过程记录是否完整。主轴是承载件,热处理曲线必须留档。厂家有没有规范的热处理设备和完整记录,是判断其是否靠谱的重要依据。有些高耐磨场合还会做表面热处理,比如高频淬火或渗氮,让工作面获得高硬度,同时保持心部韧性。
三、机加工:把精度 "做" 出来
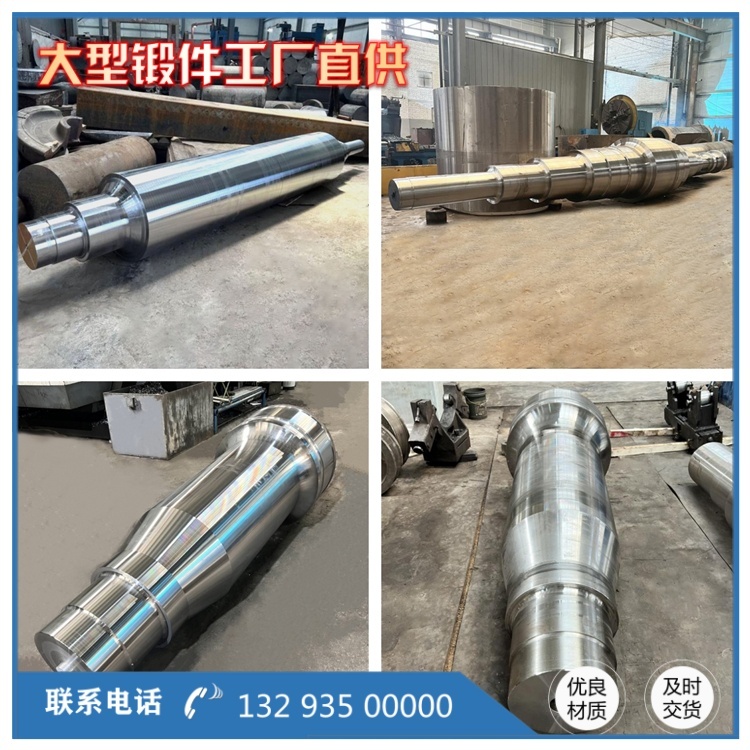
锻件毛坯经过粗加工、半精加工、精加工,才能达到图纸要求的尺寸精度和表面粗糙度。长轴类的同心度、圆度、各台阶同轴度必须严格控制。大直径、长尺寸主轴加工时,装夹方式、余量分配、刀具选择、变形控制都会影响***终精度。
很多厂对长轴采用多道工序分次加工,先释放变形再精车,保证***终精度稳定。主轴精度不达标,轻则异响、振动,重则早期失效,直接影响设备运转的稳定性。
四、无损检测:把隐患拦在出厂前
主轴是安全关键件,检测是硬性要求。内部缺陷用超声波探伤检查,比如裂纹、夹杂、缩孔;表面和近表面缺陷用磁粉或渗透检测。探伤按 NB/T 47008、JB/T 4726 等锻件技术条件执行,合格后才能进入下一道工序。这道工序不省,才能避免带着隐患装进设备。
五、全流程的可追溯,才是长期稳定的保障
单看某一环,锻造、热处理、机加工、检测各有门道;但真正决定主轴长期可靠性的,是这套流程能否环环相扣、全程可追溯。每一道工序的报告 —— 化学成分、力学性能、探伤结果 —— 都应当留档。出了问题能追到源头,日常使用才能安心。
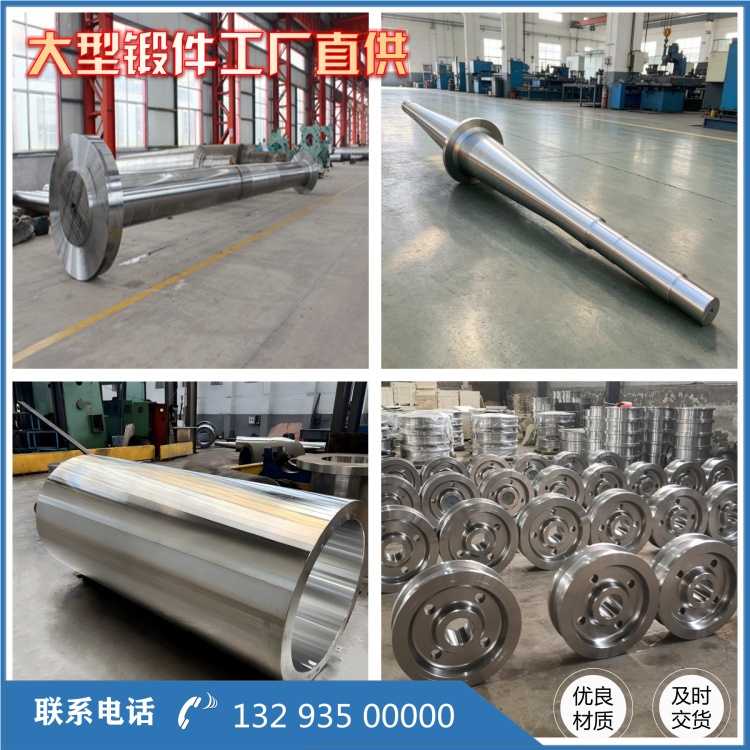
六、结论:稳定运转靠的是整套体系的靠谱
主轴要长期稳定运转,不是靠某一项 "绝活",而是靠从材料、锻造、热处理、机加工到检测的整套流程都稳定、可控、可追溯。采购方在选择厂家时,不妨重点考察:有没有完整工艺链条、有没有规范热处理设备、能不能出具全套质保资料。主轴锻件这种核心件,工艺的每一项都扎实,设备才能跑得久、跑得稳。
相关推荐
服务热线