 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-10-20 人气:
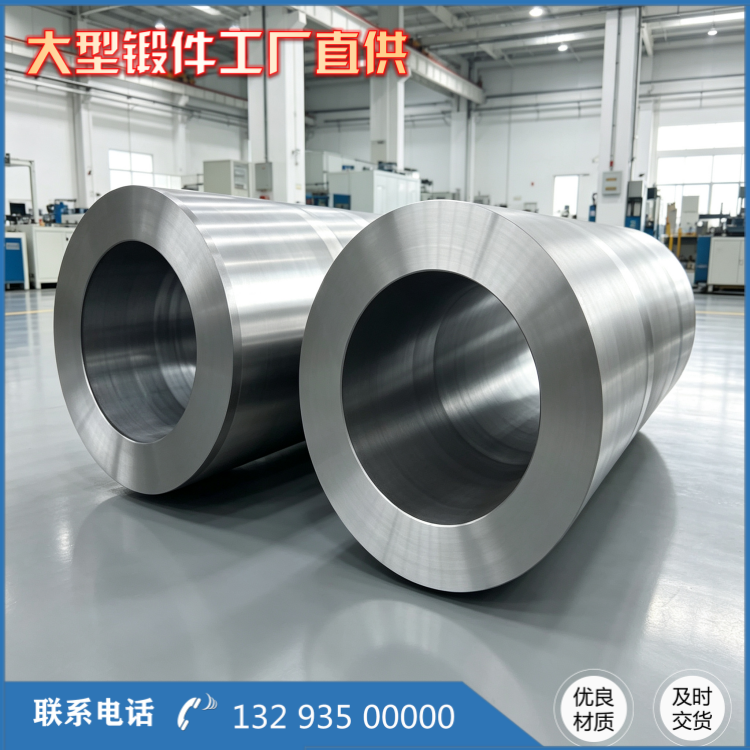
高压蒸汽设备里那些承受几百巴压力、几百摄氏度温度的筒体,用户***终拿到的是成品,但决定它可靠性的,是从材料选择、锻造工艺到热处理、检验的一整套环节。山西永鑫生重工在做 P91 锻筒时反复强调 "材料是基础,工艺是保障",就是因为 P91 这种材料 "底子好" 但 "难伺候",每一步控制不好,前面的优势都可能打折扣。
一、先认识 P91:改良型 9Cr-1Mo 马氏体耐热钢
P91 是 ASTM A335 标准下的材料牌号锻筒锻件,本质是改良型 9Cr-1Mo 马氏体耐热钢。它的典型成分是铬含量约 8%–9.5%、钼约 0.85%–1.05%,另外加入钒、铌等微量元素,通过细化晶粒来强化高温性能。它在亚临界、超临界乃至超超临界电站锅炉的主蒸汽管道、高温集箱、再热器、过热器等部位被广泛采用,靠的就是高温蠕变强度高、抗氧化和抗热疲劳性能好这些特点。
但 P91 的难点也恰恰在这里:它的优异性能依赖于正确的热处理和严格的工艺窗口,否则材料根本发挥不出来。
二、锻造:让组织 "从弱到强" 的关键一步
P91 高压蒸汽设备的筒体为什么要用 "锻" 而不是直接铸或轧?核心在于锻造对材料组织的改造作用。
钢锭在浇铸时内部难免存在偏析、气孔、疏松、缩孔等冶金缺陷,组织也比较粗大、不均匀。锻造通过加热到高温后施加压力,让金属发生塑性变形,达到三个效果:
一是锻合缺陷。压力把内部的孔洞、疏松压合,消除铸造缺陷。 二是细化组织。晶粒在变形中被破碎、再结晶,得到细小均匀的晶粒。 三是改善流线。金属纤维沿筒体圆周和轴向合理分布,让力学性能各向更均匀。
对 P91 这种马氏体钢来说,锻造变形量(锻造比)要足够,但温度又要控制得准。温度太高容易过热、晶粒粗大甚至过烧;温度太低变形困难、组织锻不透。永鑫生在控制锻造比、终锻温度和变形道次时,都会按材质对应的工艺规范执行,目的就是让筒体的致密度和微观组织达到稳定水平。
三、热处理:P91 性能的 "总开关"
如果说锻造解决的是组织致密和成形问题,那么热处理决定的就是 P91 的***终性能,这是***不能含糊的一步。
P91 需要经过正火加回火:正火后在合适温度回火,获得稳定的回火马氏体组织。只有组织形态、硬度和力学性能都落在规定区间内,材料的高温蠕变强度才能真正兑现。如果热处理工艺不当,比如正火温度偏低、回火温度或时间不对,就可能出现硬度异常 —— 过高容易脆断,过低则强度不够。行业内也确实出现过因热处理异常导致 P91 管件硬度偏低、持久强度下降的案例,所以这道工序必须严格受控,并配合逐件的力学性能检验来确认。
四、从 "一块钢" 到 "一只合格锻筒"
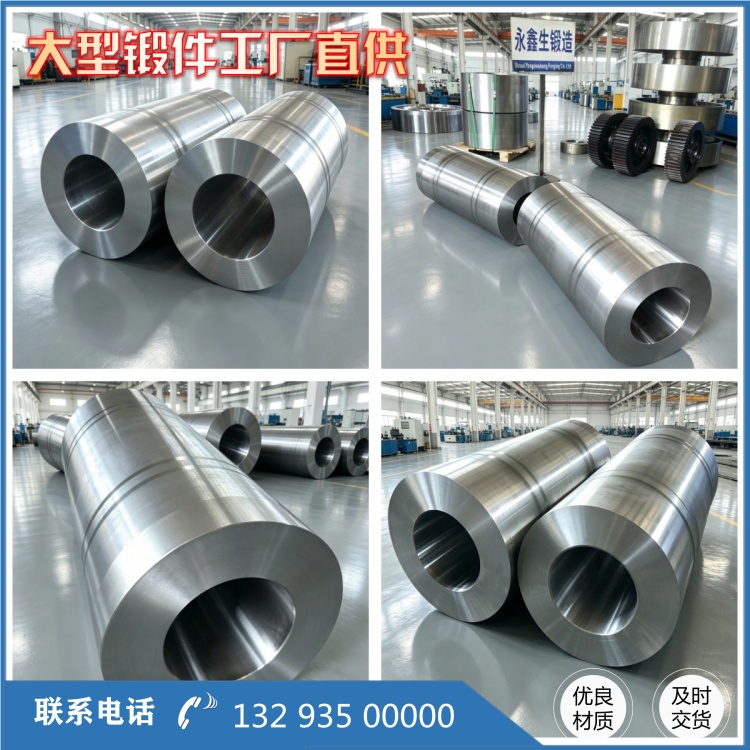
把 P91 锻成高压蒸汽设备的筒体,是一条完整的流水线,环环相扣:
原材料复验 —— 入厂的 P91 钢锭要核对牌号、炉批号,复验化学成分,从源头杜绝混料。
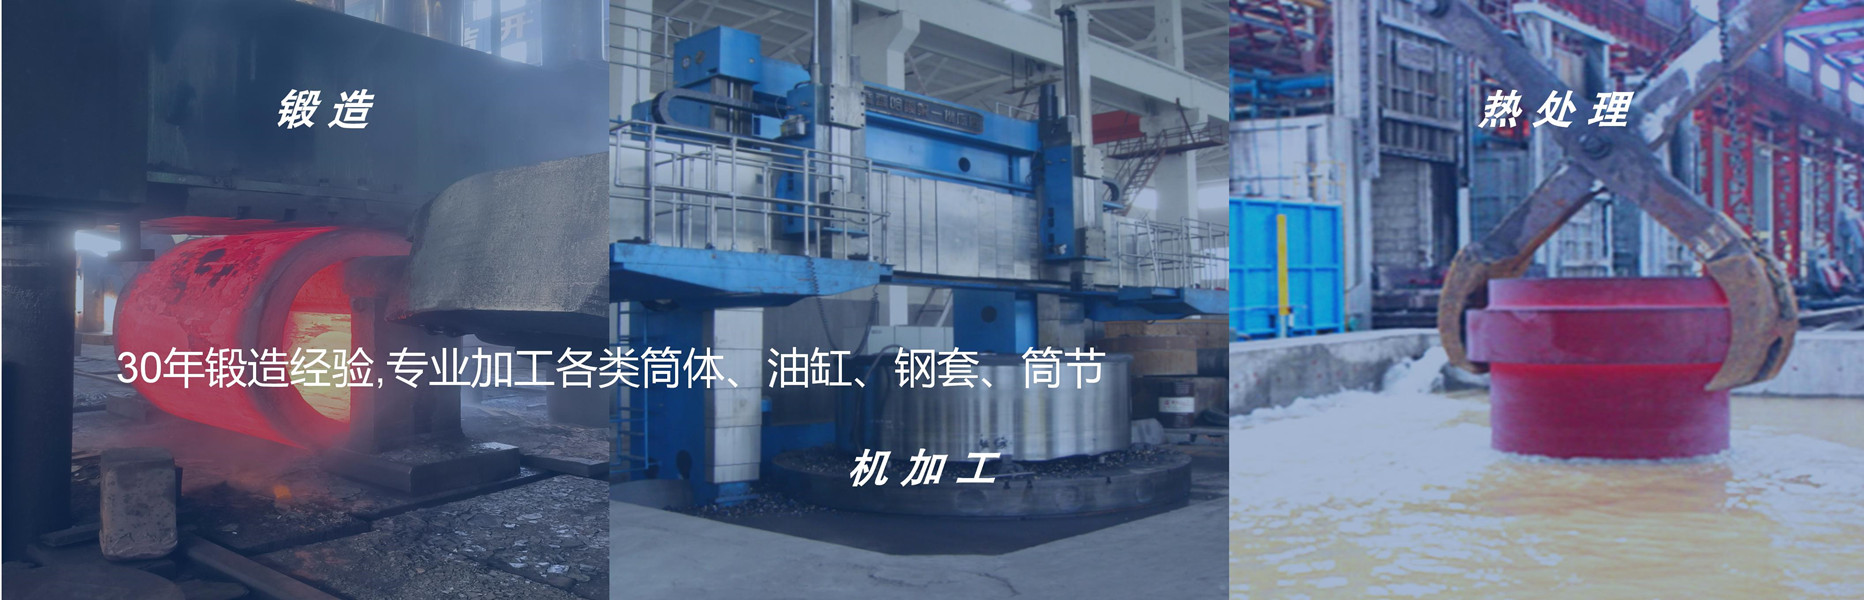
锻造 —— 按规范加热、镦粗、冲孔、拔长,控制锻造比与温度。
热处理 —— 正火加回火,稳定组织、保证性能。
机加工与探伤 —— 粗加工后逐件做超声、磁粉等无损检测,排查内部缺陷和表面裂纹。
性能检验 —— 拉伸、冲击、硬度、金相组织逐项核对,确保合格后才交付。
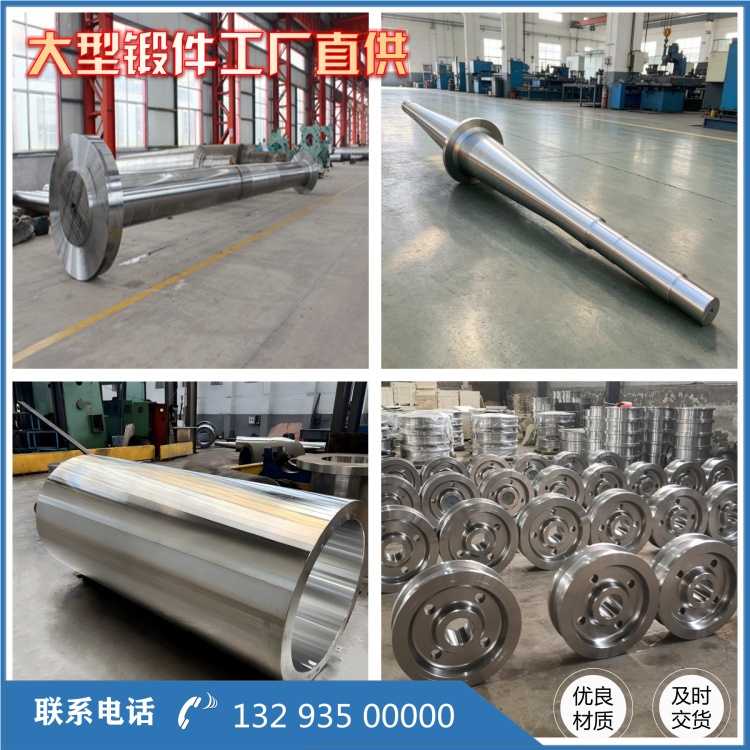
五、为什么说 "工艺严" 对 P91 尤其重要
P91 的坑,往往就藏在 "差不多" 里。锻造温度差一点、回火参数偏一点、焊接前后处理松一点,短期看不出来,但长时间高温运行后,蠕变损伤、硬度退化、组织异常就可能暴露。这也是为什么专业锻件厂在 P91锻筒锻件 产品上必须投入更细的工艺控制、更严的检验制度 —— 因为高压蒸汽设备的失效后果,不允许靠运气。
相关推荐
服务热线