 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-10-15 人气:
液压油缸缸筒是油缸系统中承受内压、传递载荷的核心部件,它的力学性能直接决定了油缸的承压等级、工作寿命和安全裕度。而缸筒***终力学性能的优劣,很大程度上不是锻造决定的,而是由锻后热处理决定的。锻造解决了缸筒的形状和组织致密度问题,热处理则负责把强度、韧性、塑性和硬度调整到适合工况的水平。
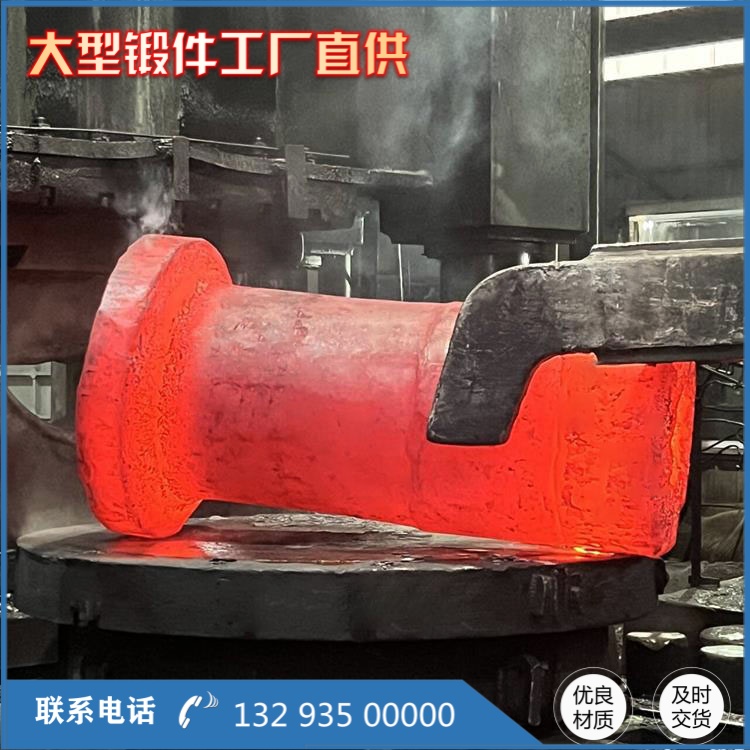
缸筒锻件常用的热处理路线有两条:正火加回火,以及调质处理(淬火加高温回火)。具体走哪条路线,取决于材质和用途。
以工程机械、液压支架中常见的 27SiMn 材质为例,锻后一般先做正火预处理。正火的目的是细化锻造晶粒、消除锻造残余应力、均匀组织,为后续调质打好基础。随后进行淬火加高温回火,得到均匀的回火索氏体组织。经过调质的 27SiMn 缸筒,抗拉强度可稳定在 830MPa 以上,屈服强度不低于 635MPa,伸长率 15% 以上,常温冲击功保持在较好水平,足以满足中高压油缸的承压要求。
对重载、高压油缸,行业普遍选用 42CrMo、35CrMo 等铬钼合金钢。这类钢调质后强度与韧性的匹配更均衡,特别适合承受冲击载荷和交变应力的场合。调质处理的关键在于淬火要充分获得马氏体组织,以建立高强度的基体;随后高温回火消除淬火应力、降低硬度、提高韧性和塑性,避免缸筒过硬而脆裂。
调质后缸筒硬度一般控制在 HB240~320 之间。这个区间是反复实践确定的合理范围:硬度偏高,强度上去了,但韧性下降,缸筒在冲击下容易脆断,机加工也困难;硬度偏低,强度不足,承压能力不达标。HB240~320 恰好能兼顾强度与可加工性,保证缸筒在承压时不屈服、在冲击下不断裂。

需要特别强调的是厚壁缸筒的淬火变形问题。缸筒壁厚大、内外散热不均,淬火时极易产生椭圆、弯曲变形,严重时甚至开裂。因此大厚壁缸筒调质前要合理装炉,多采用立式吊装、梯度升温,保证内外温度均匀;淬火的冷却方式和介质根据材质严格控制,冷却过快易裂、过慢则组织转变不充分。这一步做不好,前面锻造和热处理的所有努力都可能前功尽弃。
热处理对缸筒力学性能的影响,本质是组织对性能的影响。正火细化晶粒、提高强度与韧性的综合水平;淬火获得高强度基体;高温回火则调整塑性韧性。三道工序配合,才能让缸筒在高压下不屈服、冲击下不断裂、长期运行不疲劳。
除了强度韧性,热处理还影响缸筒的组织稳定性和抗疲劳性能。回火索氏体组织稳定,缸筒在高频交变载荷下不易发生组织劣化和疲劳开裂。这也是高端油缸缸筒普遍要求调质处理、并严格控制回火温度和保温时间的原因 —— 疲劳寿命往往比单纯强度更决定油缸的实际使用寿命。
从实际检验看,合格的调质缸筒组织均匀、无白点、内部无缺陷,力学性能批次一致性好。山西永鑫生在油缸缸筒热处理环节,坚持按材质制定独立工艺路线,严格控制淬火、回火温度和保温时长,全程记录炉温曲线,确保每支缸筒力学性能稳定、可追溯。
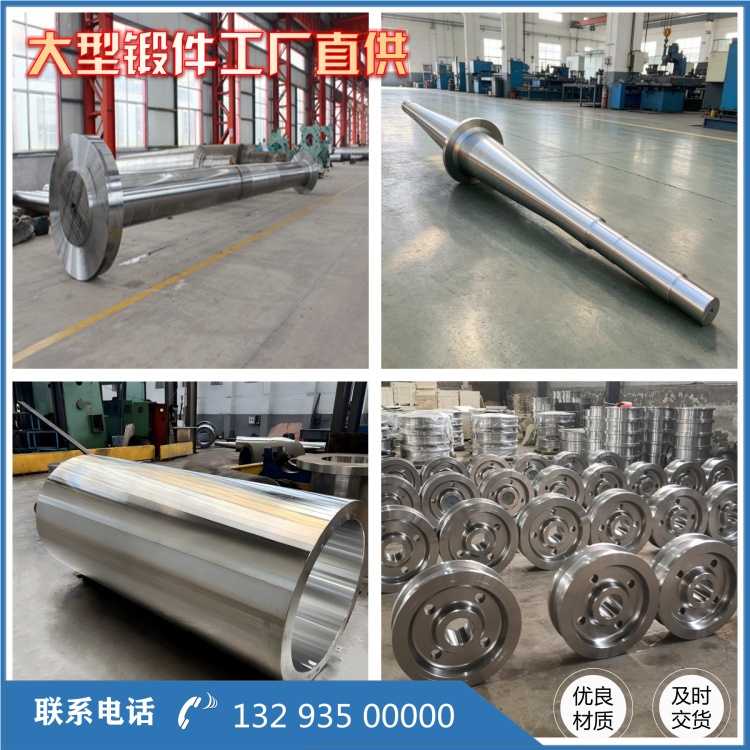
归根结底,油缸缸筒锻件热处理不是追求 "强度越高越好",而是通过组织调控,让强度、韧性、塑性、硬度在适合工况的区间内达到平衡。工艺参数定得准、执行得严,缸筒力学性能才有可靠保障,这正是油缸锻件热处理的核心价值所在。
相关推荐
服务热线