 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-10-12 人气:
液压油缸锻件失效案例统计显示,不少故障并非加工或者装配原因,而是前期选材不合理、锻造过程缺陷没有提前识别导致。山西永鑫生重工深耕油缸筒体、缸底、法兰类锻件制造,在长期生产中形成一套务实的选材体系与锻造缺陷前置防控方案,从图纸评审、原料验收、锻造、热处理到探伤检验,层层把关,减少锻件隐性缺陷。
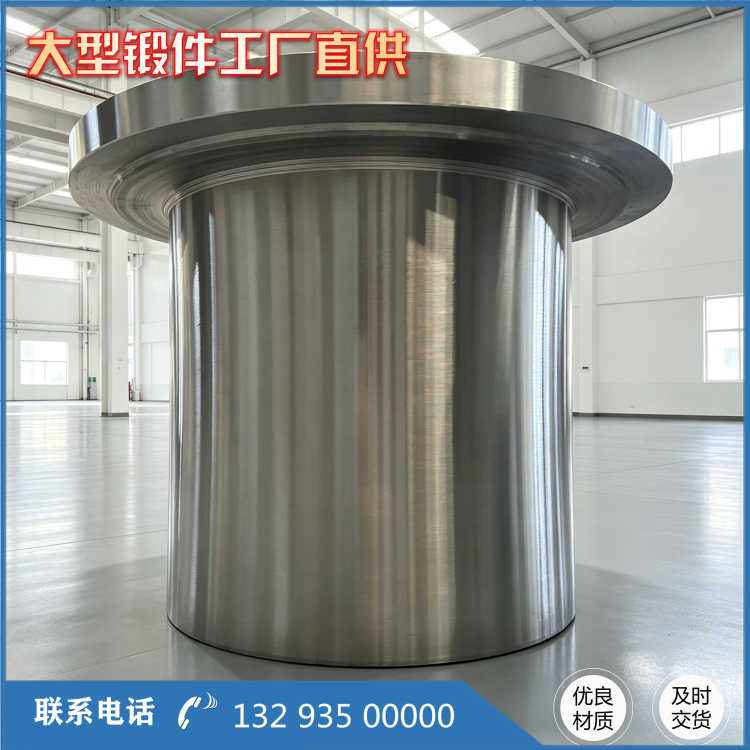
油缸锻件选材,核心是匹配工况,拒绝 “高配低用” 或者 “低配高用”。在接到客户图纸后,技术人员首先确认油缸额定压力、冲击载荷大小、工作环境温度、介质是否存在腐蚀性。45# 钢适合压力较低、冲击小的通用油缸;40Cr 可以用于中等载荷油缸端盖、法兰;高压厚壁筒体锻件优先选用 42CrMo,该材质淬透性好,厚壁截面力学性能均匀,调质后强度、韧性平衡,抗交变载荷能力强;低温环境使用的油缸,还要额外考量材料低温冲击功,防止低温脆断。选材时还要考虑加工性能,部分高合金材料虽然强度高,但锻造难度大、切削加工困难,综合成本更高,需要和客户沟通权衡。
原料验收环节,是阻挡先天缺陷的***道防线。山西永鑫生选用大厂钢锭作为原料,每一批材料附带材质证明,进厂后再次开展光谱复检、非金属夹杂物评级、低倍组织检验。钢锭中心疏松、偏析、大型夹渣,属于原生缺陷,如果坯料本身缺陷严重,即便后续锻造,也很难完全消除,容易在油缸承压使用阶段扩展,造成筒体开裂。很多采购方只关注材质牌号,忽略原料纯净度,这是油缸锻件容易留下隐患的地方。
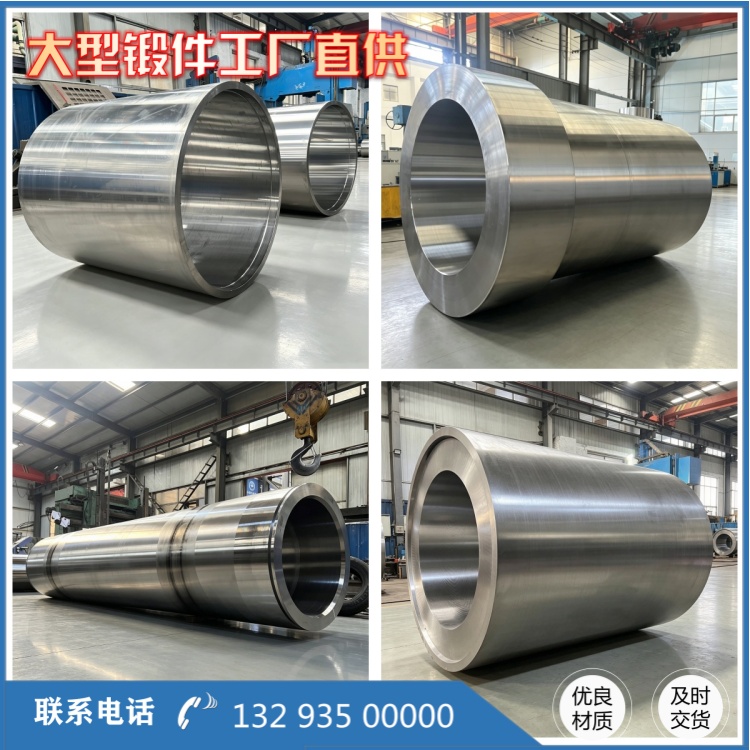
锻造环节的缺陷防控,重点管控加热、变形、冷却三个节点。油缸锻件常见的内部裂纹,多是坯料加热不均、锻造时变形量过大造成;晶粒粗大,主要是始锻温度过高、保温时间过长。生产过程中,严格执行工艺卡,控制始锻温度与终锻温度,终锻温度不能过低,防止塑性不足产生撕裂;同时保证足够锻造比,让金属流线连续,顺着锻件受力方向分布,提升抗疲劳能力。拔长工序控制送进量和压下量,避免金属回流形成折叠缺陷,折叠属于表面开口缺陷,精加工后依然会残留微小裂纹,在液压交变压力下扩展失效。
锻后残余应力也是不可忽视的隐患。锻件冷却过快,内部会留存较大残余应力,后续机加工之后发生变形,导致油缸密封面精度不达标,出现漏油问题。因此油缸锻件锻造完成后,厚壁筒体采用坑冷、堆冷方式缓慢降温,之后进行正火或调质热处理,细化晶粒、均匀组织,释放残余应力。热处理完成后开展无损检测,超声波探伤检查内部缩孔、裂纹,磁粉探伤排查表面、近表面缺陷,不合格锻件直接隔离。
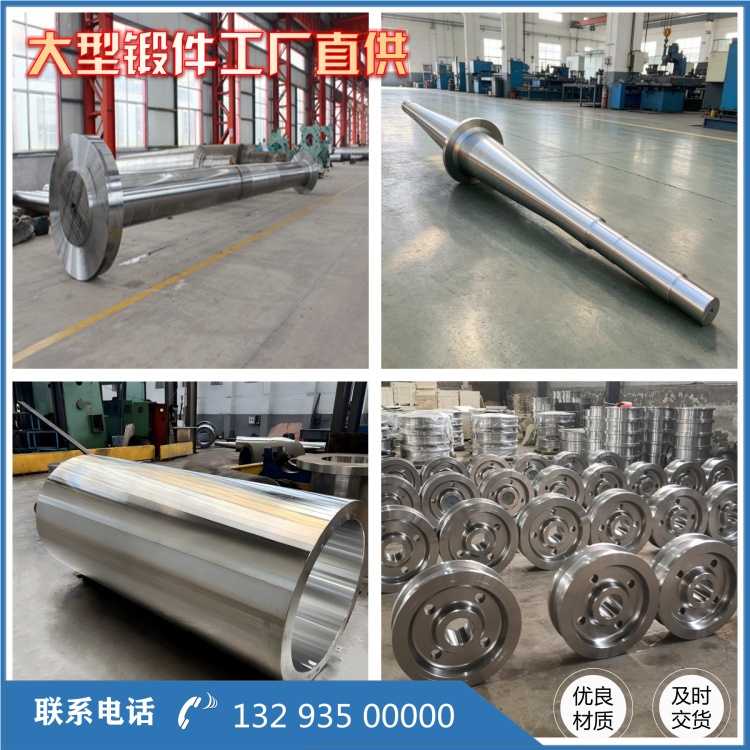
缺陷前置防控,本质是把质量管控从事后检验转移到事前预防。山西永鑫生在生产油缸锻件时,坚持图纸阶段选材评估,原料阶段剔除不合格坯料,锻造过程实时监控温度与变形参数,热处理 + 无损检测双重验证。这套模式可以有效降低锻件隐性缺陷概率,保障油缸锻件在矿山、工程机械等重载场景稳定服役,帮助客户减少锻件失效带来的停机损失。
相关推荐
服务热线