
 咨询电话:13293500000







— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-10-06 人气:
在山西永鑫生重工生产现场,一支支 35CrMo 材质大型实心风电主轴锻件有序摆放,作为风力发电机组核心传动部件,实心主轴承担叶片传递过来全部扭矩,常年承受交变载荷,一旦内部存在隐性缺陷,后期停机维修代价巨大。透过车间实拍画面,抛开宣传化的描述,从毛坯外观、工艺细节、检测环节,客观解析这款主流风电轴锻件实际生产情况。
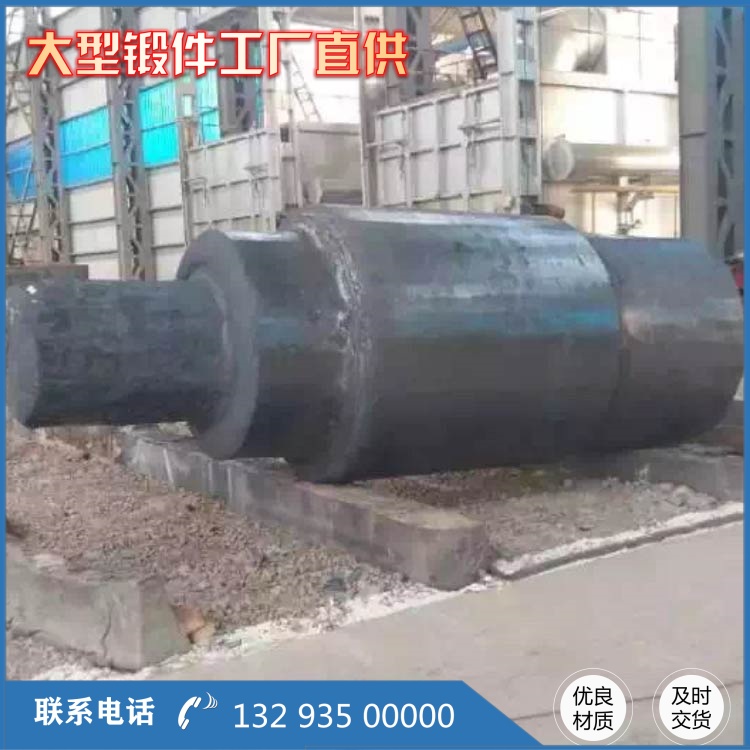
从毛坯实拍外观观察,未精加工的 35CrMo 实心风电主轴锻件,表面覆盖一层黑色锻造氧化皮,轴身存在正常锻造余量,法兰与轴身过渡处圆角尺寸偏大,这是自由锻工艺形成的正常状态。很多客户到厂看货,会误以为表面粗糙就是产品质量差,实际上锻件毛坯评判核心不在表面光亮度,而在于内部晶粒、金属流线、残余应力以及探伤结果,外观余量是留给后续机加工的切削空间。35CrMo 合金结构钢,含有铬钼合金元素,提升淬透性和抗疲劳能力,适合陆上兆瓦级风电实心主轴,也是行业应用比较成熟的选材,但该材质对加热、冷却工艺敏感,工艺控制不当很容易出现组织不合格、裂纹等问题。
实拍锻造工位可见,完整生产流程从合格钢锭下料开始,钢锭切割之后去除冒口、底部质量较差部分,保证投入锻造的坯料本体质量。合金钢坯不能快速升温,需要低温预热,再逐步升到锻造温度,防止厚大截面内部产生热裂纹。依靠大吨位油压机反复镦粗拔长,镦粗用来压实钢锭心部缺陷,拔长把坯料延展成主轴阶梯外形,保证足够锻造压缩比,打碎原始铸态树枝晶。现场操作人员依靠红外测温实时监控坯料温度,一旦终锻温度低于工艺下限,立即回炉重新加热,不勉强锻打。多火次成型之后,锻件不直接露天空冷,入缓冷坑可控降温,规避白点、开裂风险。

不少人会误以为锻造完成产品就基本成型,实际上热处理才是决定 35CrMo 主轴力学性能的关键。实拍热处理车间,大型实心主轴整支入炉调质处理,淬火之后进行高温回火,消除淬火脆性,平衡强度和韧性。大直径实心轴芯部冷却速度慢,很难做到表里组织完全一致,生产中只能通过调整保温时间、冷却速率,把性能差异控制在标准允许范围。热处理结束后部分主轴会产生弯曲变形,必须进行矫直,矫直完成再次去应力处理,避免后期使用过程中发生形变偏移。
实拍质检区域能够看到整套检验工作,这是锻件出厂前***后一道关口。锻件先粗车,打磨探伤工作面,满足探伤粗糙度要求,再开展超声波全方位扫查,重点检测法兰根部、大直径轴身等高危区域,磁粉探伤排查表面和近表面裂纹。每炉锻件配套随炉试样,做力学性能测试,检测屈服强度、抗拉强度、冲击功、硬度等指标。只有探伤、理化、尺寸全部达标,锻件才判定合格,同时整理全套生产记录,包含原料报告、加热曲线、热处理参数、探伤报告,随产品一并交付客户,方便后期质量追溯。

从钢锭到合格实心风电主轴锻件,整个周期较长,没有捷径可以走。山西永鑫生车间实拍所呈现的现实是,大型 35CrMo 风电主轴锻件,拼的不是单一设备,而是全流程稳定管控。原料纯净度、锻造变形量、温度控制、热处理制度、无损检测,任何一个环节出现疏漏,都会埋下使用隐患。工业锻件讲究务实可靠,把每一处工艺控制点落地,才能生产出满足风场长期运行要求的实心轴类锻件产品。
相关推荐
服务热线

