
 咨询电话:13293500000







— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-10-02 人气:
面对轧辊辊轴锻件定制,不少采购方会直接***辊模锻或者传统模锻,忽略产品工况、订单批量、产品结构对工艺的约束。传统模锻和辊模锻各有适用场景,不能简单判定孰好孰坏。山西永鑫生重工在轧辊辊轴项目评审中,会综合产品结构、订货数量、成本预期、后续机加工条件,来确定***终锻造方案,实现质量与成本的平衡。
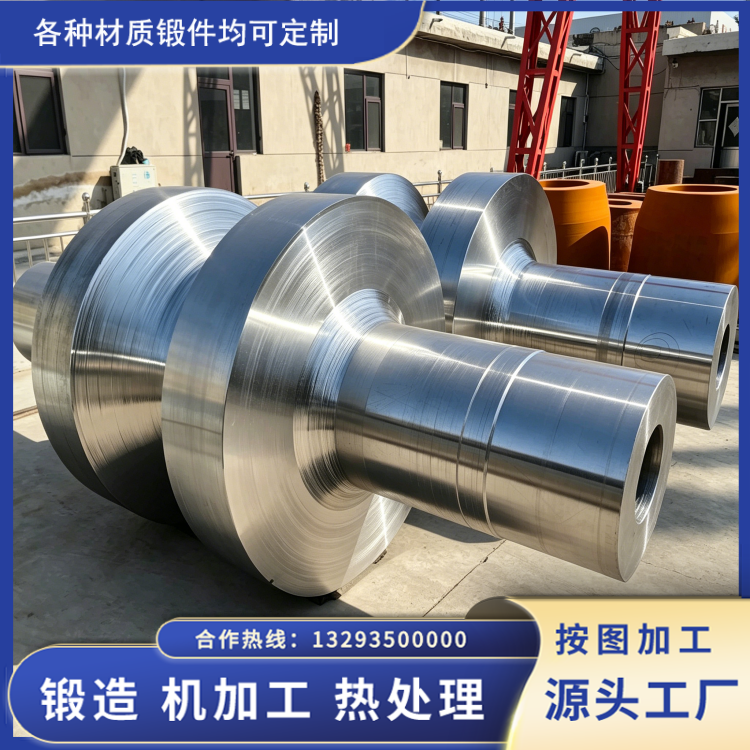
传统模锻是将加热钢坯放入闭合模具型腔,压力机一次性施压,金属充满型腔得到目标锻件。应用在轧辊辊轴上,它***大优势就是对复杂结构包容度高,针对局部带有凸台、偏心结构、非回转特征的辊轴锻件,模锻型腔可以把各类特征一次性成型出来,锻件外形完整。对于单件、小批量的特殊规格轧辊辊轴,若结构复杂,采用模锻可以减少多火次成型工序,减少多次加热带来的脱碳、氧化问题。但是大型轧辊辊轴采用传统整体模锻的痛点很现实:大型锻件需要超大吨位模锻设备,整套模具体积大,模具加工周期长、造价高。如果订单数量少,模具成本分摊到每件产品,毛坯价格会明显上升。长规格辊轴整体模锻时,坯料整体受压,容易出现内部变形不均,如果工艺控制不到位,会出现充型不足、内部流线紊乱等问题,间接影响后续探伤合格率。
辊模锻采用旋转孔型分段碾压成型,属于局部加载、连续变形的工艺方式,专门适配回转式长轴锻件,常规轧辊辊轴、支承辊轴这类多台阶变径回转件,是辊模锻的优势产品。坯料在辊模之间一边旋转一边送进,逐道次完成截面变化,毛坯整体直线度好,台阶同轴度稳定,机加工余量均匀,能够减少钢材切屑损耗,缩短粗加工工时。变形过程金属沿轴向延展,辊轴的金属纤维流畅连续,轴肩应力集中位置缺陷风险低,锻件整体致密度稳定,能够降低半成品机加工之后探伤报废的概率。但辊模锻有明确使用限制,当锻件存在大量非回转异形结构,依靠旋转辊模很难实现金属充型;同时辊模孔型需要定制开发,只有达到合理批量,模具摊销成本才可以被摊薄,极少量定制件使用辊模锻,单件成本反而会升高。

在永鑫生的实际业务当中,工艺取舍遵循一套现实逻辑。大批量标准回转体轧辊辊轴,优先辊模锻,靠毛坯高精度,降低后端全流程综合成本;小批量、多异形特征、非标准特殊辊轴锻件,选用传统模锻;部分中等复杂产品,采用辊模锻制坯加局部模锻整形的复合工艺。同时也会给客户客观交底,辊模锻不是***,不是所有轧辊辊轴用辊模锻就一定省钱,如果订单量很少,盲目选用辊模锻,模具成本会抵消机加工节约下来的费用,整体综合成本反而上升。

轧辊辊轴锻件属于重载关键件,工艺选择***前提要保障锻件力学性能与探伤指标,再结合批量、产品结构、机加工条件权衡。不盲目追捧新工艺,也不固守传统工艺,根据项目实际情况匹配***合适锻造路线,才能够兼顾产品可靠性与综合生产成本。
相关推荐
服务热线

