
 咨询电话:13293500000







— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-10-02 人气:
在轧辊辊轴锻件的全链条成本当中,很多采购单位把关注点放在锻件出厂单价,却忽视毛坯品质对后端机加工成本的连锁影响。一件轧辊辊轴从锻造毛坯到机加工成品,成本包含原材料、车铣工时、刀具耗材、装夹调试、探伤复检、不良返修报废等多个部分,毛坯的成型精度、表面质量、内部组织,每一项都会直接影响机加工车间的实际产出成本,想要真正降本,不能只压低锻件采购价,需要从锻造工艺端进行优化调整。
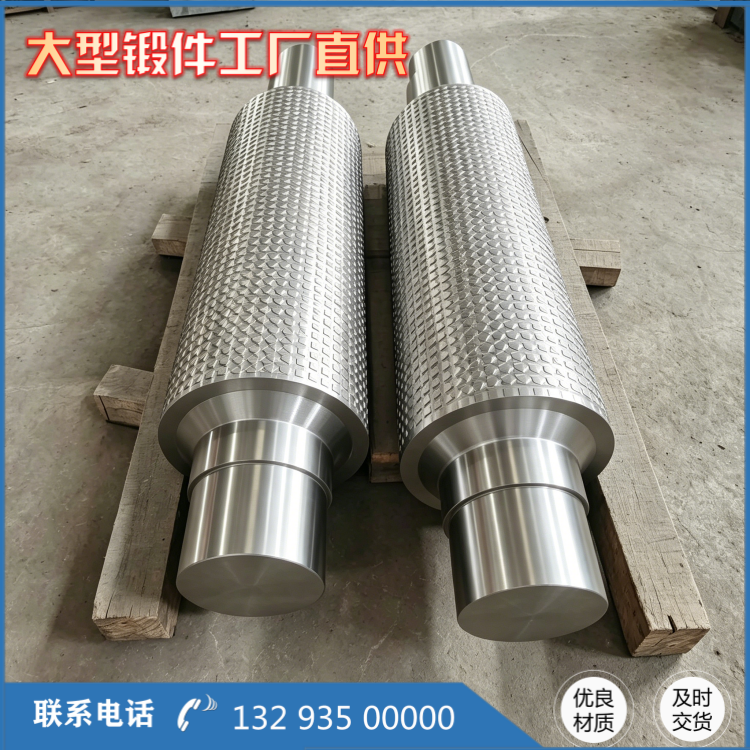
传统自由锻产出的轧辊辊轴毛坯,优点是通用性强,不用定制模具,单件生产灵活。短板在于长轴类锻件整体尺寸一致性差,每一件毛坯的弯曲度、台阶错位、表面凹凸都存在差异。机加工车间拿到毛坯之后,***件工作就是校正找正,弯曲超差的毛坯还要额外增加校直工序;余量不均匀,部分位置切削量大,部分位置余量不足,经常需要多次走刀,加剧刀具冲击磨损,硬质合金刀具更换频次上升。一旦毛坯弯曲严重,甚至会出现加工完成之后,局部位置没有加工到位,锻件直接报废,造成前期所有工序成本全部浪费,推高单件产品的实际成本。
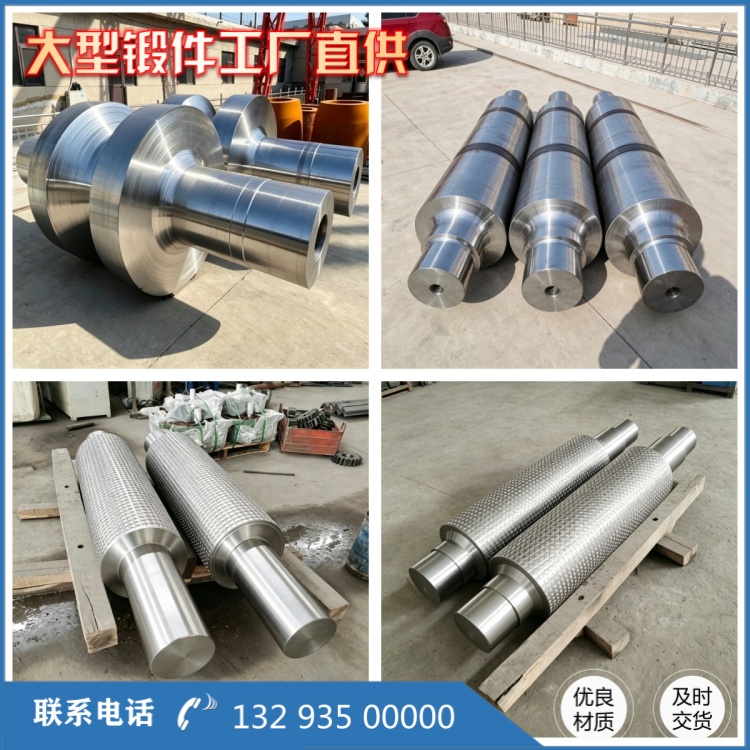
山西永鑫生重工依托大型锻造设备,落地辊模锻工艺生产轧辊辊轴锻件,利用辊模孔型控制金属塑性流动,坯料在旋转模具中逐步成型,辊身、轴颈、过渡台阶的外形轮廓更加规整,锻件直线度、同轴度稳定性优于普通自由锻毛坯,锻件毛坯的尺寸离散度大幅缩小。落实到机加工现场,首先是装夹找正时间缩短,不需要大量时间校正弯曲变形;加工余量分布均匀,不用预留过大的安全余量来弥补毛坯误差,切削去除量下降,不仅节省合金钢原材料,同时降低机床负荷,延长刀具使用寿命,降低刀具采购消耗成本。
与此同时辊模锻变形过程稳定可控,金属流线连续完整,轴肩等应力集中位置不容易出现折叠、夹层缺陷,锻件整体致密度更高。锻件出厂前完成超声波、磁粉探伤,提前筛除内部缺陷,避免将隐患流转到机加工工序,防止毛坯经过粗加工甚至半精加工之后才检出缺陷,避免半成品报废带来的工时、热处理损耗,减少返修、补焊、二次热处理带来的额外开支,降低生产的隐性成本。
需要客观看待辊模锻的适用边界,辊模锻需要投入模具开发成本,大批量标准化轧辊辊轴项目降本效果突出;对于单件、超大特殊规格、非标准异形辊轴,企业依旧采用自由锻工艺来保障交付。很多客户反馈,虽然辊模锻毛坯锻造环节价格相比普通自由锻会略有上浮,但是综合核算原材料、机加工工时、刀具损耗、报废率之后,整体综合成本可以得到有效控制。

锻造毛坯是机加工的前置基础,辊模锻工艺的核心价值,就是产出更高一致性、更稳定的锻件毛坯,把问题解决在锻造环节,减少后道工序的额外损耗,实现轧辊辊轴锻件全流程的成本优化,为冶金装备制造提供更务实的降本方案。
相关推荐
服务热线

