
 咨询电话:13293500000







— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-09-30 人气:
锻造工艺选型直接影响锻件质量、采购成本、供货周期,不少重工制造企业在采购锻件时,常常在传统模锻和辊模锻之间摇摆。网上各类宣传容易放大单一工艺优势,却很少讲清适用边界,一旦选型失误,就会出现质量隐患、成本超支、交付延误等一系列问题。山西永鑫生重工结合大量实际定制项目,从真实生产落地角度,解析传统模锻与辊模锻的差异,给重工企业提供可落地的取舍思路。
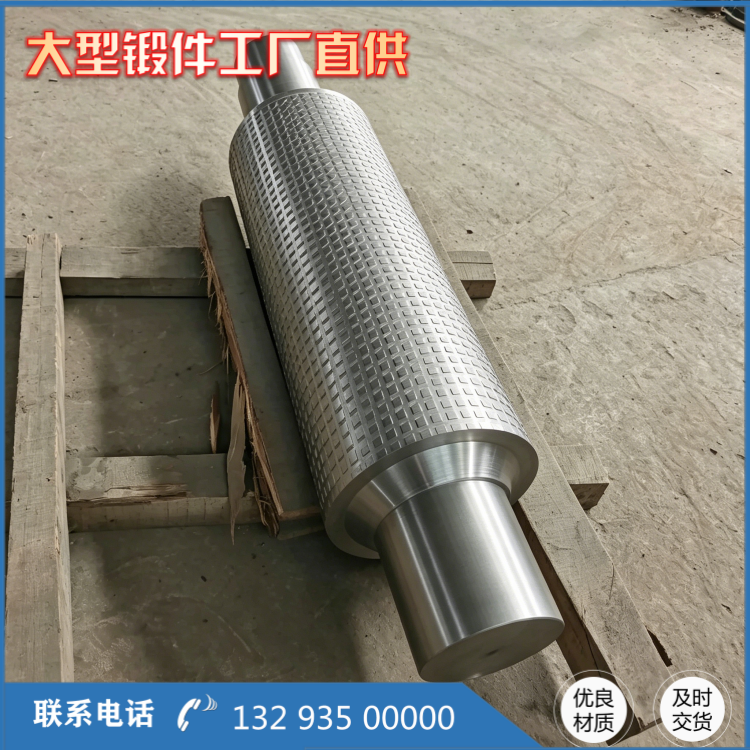
传统模锻,是将高温坯料放入闭合模具型腔,依靠大吨位设备整体施压,金属材料整体流动填满型腔,得到接近成品外形的锻件。它***大的优势是成型包容性强,能够实现复杂外形锻件生产,各类凸台、凹槽、异形截面都可以依靠模膛实现,锻件各部位致密度可控,力学性能均衡稳定。它的短板同样明显,大型模锻模具加工周期长、造价昂贵,需要大吨位压力机配套;小批量订单中,高额模具成本分摊到少量产品,会造成单件毛坯价格显著上升。对于长尺寸辊轴类锻件,整体模锻变形阻力大,设备负荷高,毛坯加工余量压缩空间有限,后续机加工负担较重。
辊模锻采用旋转扇形模具,坯料分段、多道次逐步受压完成成型,属于局部静压变形,变形力小,同等设备可以加工更大规格的长轴辊类锻件。针对阶梯辊、长轴这类以轴向延伸为主的工件,辊模锻可以做到高精度近净成形,缩减单边加工余量,提升材料利用率,减少铁屑损耗;批量生产状态下生产节拍更快,模具磨损小、使用寿命更长,锻件金属流线连续完整,有利于提升抗疲劳性能。但必须客观认清它的短板,辊模锻擅长轴向延伸变形,对于侧向凸起、复杂分叉、深腔类结构,金属横向充型能力不足,很难直接成型到位;如果订单数量少,模具开发摊销成本高,经济价值就会消失,不适合单件试制订单。
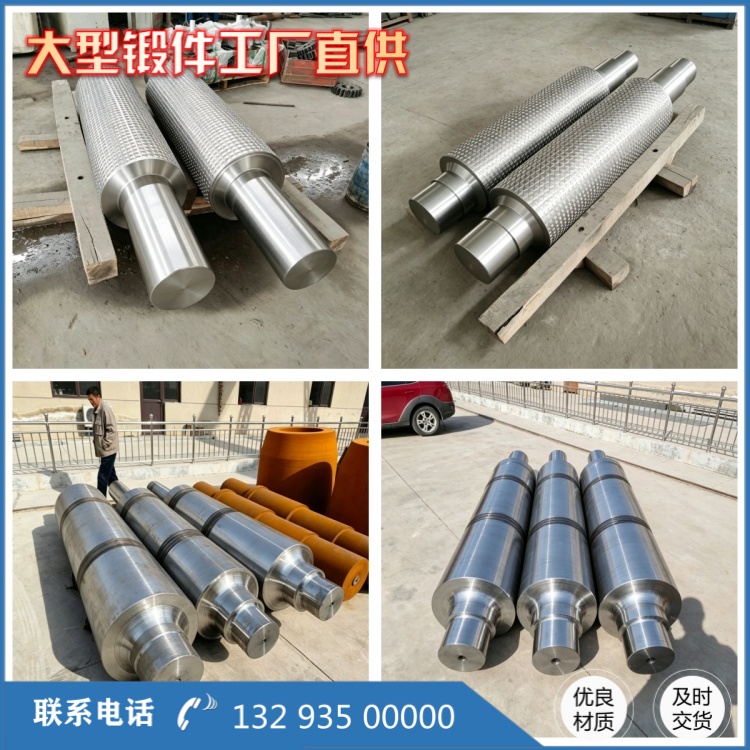
在永鑫生的技术评审流程中,拿到客户图纸之后,不会直接敲定工艺,而是逐项拆解条件。***看零件结构:结构复杂、多异形特征优先传统模锻;长回转体辊轴、阶梯轴优先评估辊模锻可行性。第二看订单批量:大批量订单,两种工艺均可对比测算成本;小批量、单件试制,传统模锻或者自由锻往往更划算,不强行上辊模锻。第三看服役工况:重载交变疲劳工况,两种工艺均可实现,重点核对锻造比、热处理与探伤指标,而不是迷信某一种工艺的宣传。第四算全流程成本,不只看锻件出厂价,同时核算钢材损耗、机加工工时、刀具损耗、模具摊销,对比综合成本,而不是简单对比毛坯单价。
实际生产中也大量使用复合工艺,取长补短。部分工件先用辊模锻完成主体制坯,再用小型模锻完成局部复杂位置整形,既发挥辊模锻高效省料的优势,又弥补其充型不足的短板,兼顾质量、成本与交期。同时明确,无论选用哪种工艺,都不能抵消原材料缺陷带来的风险,钢锭入厂复检、锻造参数管控、热处理、超声波探伤等整套质量管控体系必须完整执行。

制造业工艺选型没有***好,只有***合适。传统模锻和辊模锻件不是替代关系,而是互补关系。山西永鑫生重工坚持不炒作工艺概念,如实向客户告知每种方案的优势、风险、成本区间,帮助重工制造企业避开选型误区,结合自身项目需求选出真正适配的锻造方案,保障锻件产品质量可控、成本可控、供货周期可控。
相关推荐
服务热线

