
 咨询电话:13293500000







— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-09-29 人气:
在冶金、矿山辊压生产中,轧辊属于高价值刚需备件,一旦选型失误,轻则磨损快、频繁更换,重则辊体断裂,引发设备事故。辊模锻工艺轧辊锻件相比铸件综合性能更优,但市场上锻件产品良莠不齐。很多采购人员缺乏对辊模锻工艺的了解,仅凭价格、材质牌号下单,很容易踩坑。山西永鑫生重工基于大量轧辊锻件项目经验,梳理辊模锻轧辊选型避坑要点,从工艺、检测、交付、运维角度,帮助企业建立完整的选型判断逻辑。
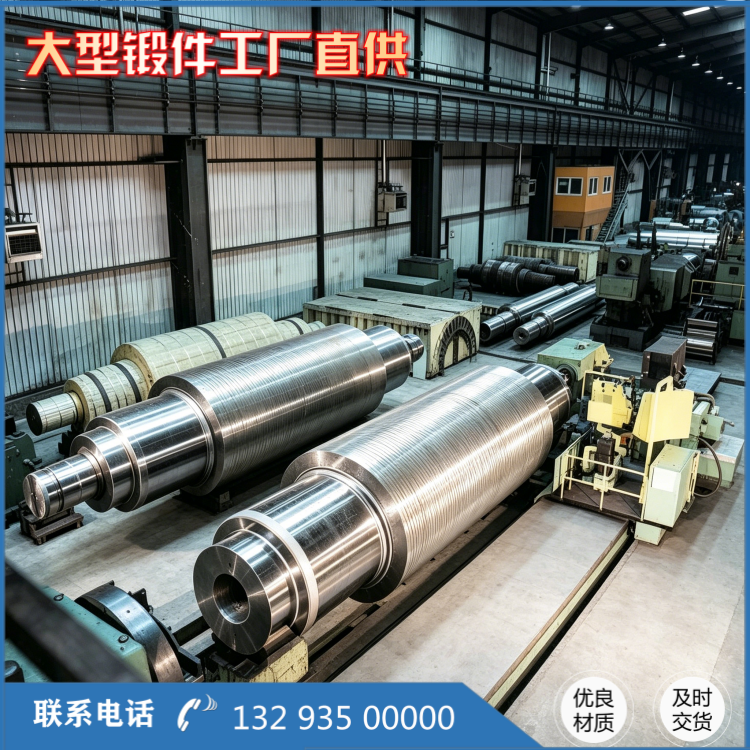
首先要分清概念:锻件不等于辊模锻件。自由锻、辊模锻属于不同锻造成型方式。辊模锻是借助模具约束金属成型,锻件外形尺寸一致性更好,金属流线沿着受力方向分布均匀,适合轧辊这类外形复杂、受力持续交变的部件。普通自由锻轧辊,外形加工余量更大,金属流线连续性较差。选型时要向厂家确认成型工艺,避免商家把普通自由锻件当作辊模锻产品报价,造成货不对板。
其次要核验工艺管控能力,重点关注锻造、热处理两大核心工序。辊模锻轧辊使用寿命,70% 取决于锻造和热处理。锻造环节需要足够锻造比,破碎原始铸态粗大晶粒,压实内部孔隙。如果锻造比不足,锻件内部组织不均匀,即便材质牌号达标,使用中依然容易出现疲劳裂纹。热处理是另一道关键,热处理不能简单套用固定参数,需要结合轧辊尺寸、使用工况调整升温、保温、冷却速率。热处理外包的产品,工艺稳定性很难追溯,一旦出现质量问题责任划分困难。永鑫生重工辊模锻轧辊,锻造、热处理、精加工、无损检测全部在厂区闭环生产,工艺全程可追溯,可根据客户工况调整热处理方案。
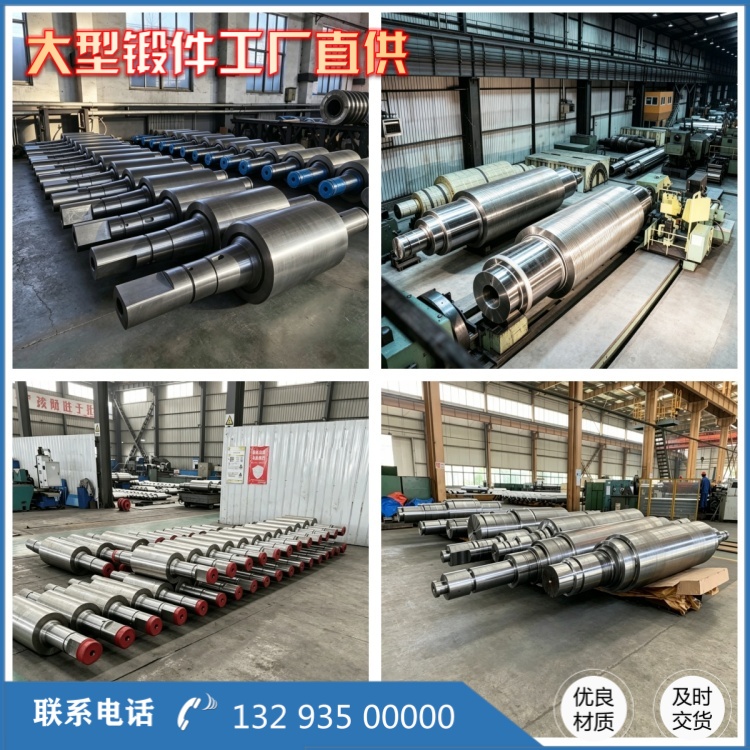
再者,无损检测不能省略,且要明确检测标准。轧辊在重载、交变应力工况下,微小内部缺陷都会持续扩展,***终造成辊体失效。选型阶段需要明确探伤标准,要求厂家提供超声波探伤检测内部缺陷,磁粉探伤检测表面和近表面裂纹。只做外观检查、不做探伤的辊模锻件,存在很大安全隐患。收到货后,有条件的企业可进行复检,核对材质证明,防止材质以次充好。
另外,选型要综合核算全周期成本,不能只对比采购单价。辊模锻轧辊采购价格高于铸钢轧辊,但使用寿命稳定、突发失效概率低。企业核算成本时,要把停机损失、吊装拆装人工、主机次生损坏成本纳入考量。对于低负荷、间歇性作业产线,高价辊模锻轧辊不一定划算;而 24 小时连续轧制、停机损失高昂的产线,辊模锻产品的综合优势才能体现。
***后,确认交付与技术服务。大型轧辊锻件生产周期较长,选型时提前沟通生产排期,保障备件库存周转。靠谱厂家可提供技术对接,协助现场运维人员制定轧辊安装、磨损监测、更换计划。

总结来看,辊模轧辊锻件选型核心不是选***贵的材料,而是匹配工况、核验成型工艺、落实无损检测,综合评估全周期使用成本。做好选型管控,减少轧辊早期失效,保障产线稳定运行。
相关推荐
服务热线

