
 咨询电话:13293500000







— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-09-22 人气:
石油装备用大尺寸筒体锻件的可靠性,本质上由钢锭原生冶金质量、锻造压实效果、热处理组织调控三者共同决定。单纯依靠后期探伤筛选缺陷属于被动管控,山西永鑫生重工在生产中逐步建立起从钢锭冶炼到成品检验的全链条冶金质量调控体系,通过主动控制钢锭纯净度、内部致密度与成分均匀性,降低筒体在承压、腐蚀工况下的失效概率,提升石油装备服役稳定性。
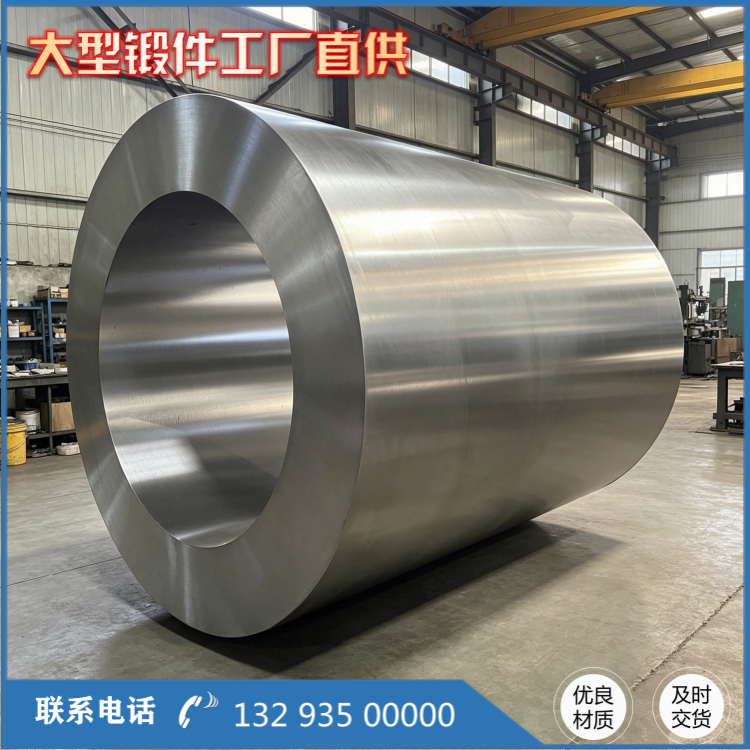
钢锭纯净度调控是提升筒体锻件可靠性的基础。针对石油装备筒体工况特点,选用 LF 精炼 + 电渣重熔工艺生产钢锭。精炼阶段强化脱氧、脱硫操作,降低氧、硫含量,减少氧化物与硫化物夹杂总量;电渣重熔过程实现钢液二次提纯,去除悬浮夹杂物,改善夹杂物分布形态。同时严格管控钢中氢含量,钢锭浇铸完成后实施长时间扩氢退火,避免钢锭内氢聚集形成白点缺陷。白点属于高危害性冶金缺陷,微小白点裂纹在筒体承压时会快速扩展,直接造成筒体脆性开裂,在高压石油装备中属于不允许存在的缺陷。冶炼过程同步管控磷元素,磷会造成钢的低温脆性上升,降低筒体抗冲击性能。
钢锭内部致密度依靠锻造变形实现调控。大尺寸筒体钢锭芯部疏松是凝固固有缺陷,只有施加足够的塑性变形,才能将疏松孔洞焊合。在筒体成型工艺上,采用多火次锻造方案,先镦粗压实钢锭芯部,再冲孔、芯棒拔长、马架扩孔成型,保证筒体全截面锻造比满足技术要求。锻造过程控制加热温度,防止钢锭过热、过烧,避免晶界熔化产生晶间裂纹这类不可逆冶金损伤。同时控制变形速率,避免筒体壁厚方向变形不均,防止金属流线紊乱、流线切断。连续完整的金属流线,能够提升筒体周向力学性能,抑制裂纹沿流线扩展。
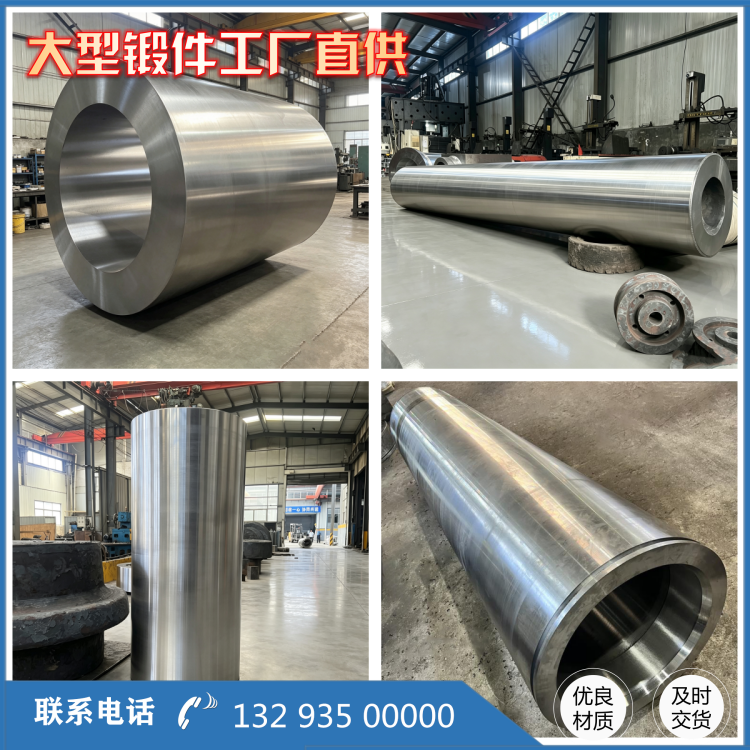
热处理阶段是通过组织调控,进一步释放冶金缺陷带来的性能差异。锻造后的筒体内部存在残余应力,同时壁厚方向因成分偏析造成组织不均。采用调质热处理工艺,合理设置淬火与高温回火参数,获得均匀回火索氏体组织,控制筒体整体硬度水平,缩小筒壁从外壁到芯部的硬度差值。对于存在轻微成分偏析的筒体,通过延长回火保温时间,降低局部硬相组织,改善材料抗氢脆与抗硫化物开裂能力。热处理后随炉试样取样检测,验证组织与力学性能,同时采用超声波探伤对筒体全长度、全壁厚检测,确认内部无超标缺陷。

综合来看,提升大尺寸石油筒体锻件冶金质量,是提高石油装备可靠性***经济有效的手段。冶金质量管控不能只依靠成品检测,必须贯穿冶炼、锻造、热处理全流程。永鑫生持续积累不同规格筒体生产数据,优化冶金与成型工艺参数,减少各类原生冶金缺陷,稳定筒体产品质量,为高压石油装备提供可靠的筒体锻件支撑。
相关推荐
服务热线

