
 咨询电话:13293500000







— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-09-08 人气:
船用轴锻件船级社认证,不只是交付几份报告拿到证书,而是对原材料、工艺执行、试验检测、档案追溯全链条的合规验证。实际生产报验过程中,不少锻件本体性能合格,但因为资料不全、流程执行不规范,导致报验受阻,耽误船厂项目进度。山西永鑫生重工结合艉轴、推力轴、中间轴的实际报验案例,梳理船级社检验规范落地难点以及常见问题,还原真实的船检管控逻辑。
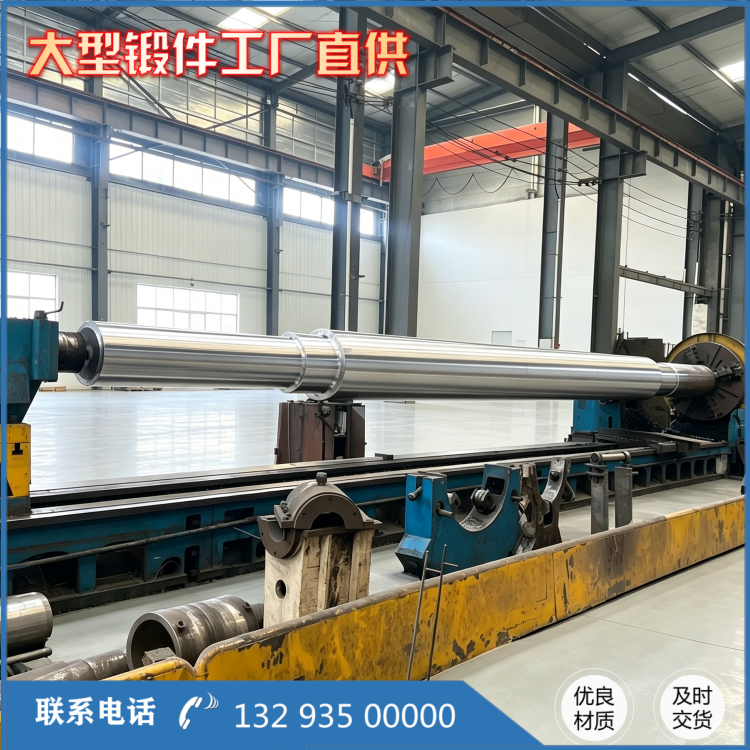
在实际报验工作中,高频出现的几类问题:原材料缺少复验记录、试样取样位置不符合规范、热处理记录不全、探伤报告缺少原始数据、炉号追溯链条断裂。部分厂家认为只要成品锻件检测合格就可以通过船检,忽略过程资料管控,船级社验船师会追溯每一步原始记录,一旦工序记录缺失,即使成品性能达标,同样不予通过检验。
原材料环节,部分供应商只提供钢厂质保书,进厂不做光谱复验,直接用于船轴生产,这不符合 W 05 锻钢件规范要求,锻件厂必须按炉进行化学成分复检,确认实际成分与质保书一致。同时要管控钢锭氢含量,大截面合金钢钢锭氢含量超标,锻件后期容易产生白点缺陷,船级社对氢含量有明确管控要求。钢锭炉号标识必须清晰,下料、锻造、加工全过程做好标识转移,防止不同炉号毛坯混淆,一旦炉号丢失,锻件直接丧失报验基础。
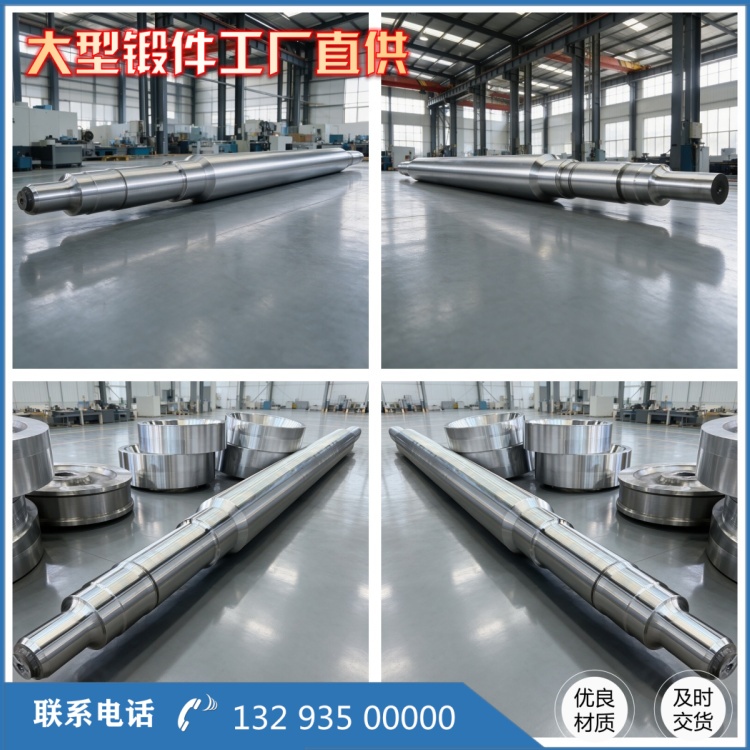
热处理与力学试验是认证的核心核查项。很多人只关注***终抗拉、屈服、冲击数值是否达标,忽视试样的取样位置。船级社规范明确,力学试样不能取自额外单独锻造的小样,应取自锻件本体延长试料段,试样的金属流线方向要和轴实际受力方向一致,这样得到的试验数据,才能够真实反映锻件本体性能。大型船轴锻件,两端都需要预留试料段。热处理炉需要定期校验温度,完整保存每炉升温、保温、冷却曲线,不能后期补做虚假曲线。热处理之后硬度需要多点检测,轴身、法兰位置均要覆盖,防止截面大造成的心部热处理不足,性能分层。低温工况使用的船轴,冲击试验温度要满足项目技术协议,不能直接套用常温冲击数据。
无损检测环节,船级社不接受只在成品阶段做一次探伤。粗加工去除氧化皮之后,就应当开展超声波探伤,提前筛除内部重大缺陷,避免锻件完成热处理、精加工之后,才发现内部超标缺陷,造成大量成本浪费。探伤人员必须具备对应等级资质,设备定期使用标准试块校准,探伤报告不能只写合格 / 不合格,需要标注探伤标准、扫查范围、缺陷位置、缺陷当量,留存原始波形记录。对于轴肩过渡圆角、法兰根部等结构复杂区域,需要调整探头角度完成全覆盖扫查,避免结构盲区造成漏检。
成品标识与档案管理,是容易被忽视但必不可少的环节。船轴成品需要打钢印标记,清晰记录锻件编号、炉号,便于后续追溯。整套报验资料包含原材料质保书与进厂复验报告、锻造工艺记录、热处理完整曲线、力学性能报告、全套无损检测报告、成品尺寸检验记录,所有资料编号和锻件编号一一对应。遇到第三方验船师现场见证,需要配合完成现场复核、见证探伤、见证取样等工作。

船级社认证不是形式化流程,是对船用轴锻件全生产过程的约束。原材料把控源头,热处理保障力学性能,理化与探伤验证内在质量,完整档案实现全程可追溯,每一项规范都是为了规避船轴在交变载荷、海水腐蚀工况下发生失效,保障船舶航行安全。
相关推荐
服务热线

