
 咨询电话:13293500000







— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-08-27 人气:
探伤检测是 42CrMo 合金钢车轮锻件成品出厂验收***重要的一环。车轮经过锻造、热处理、机加工之后,表面以及内部可能产生裂纹、夹层、缩孔残余等隐蔽缺陷。这类缺陷大多肉眼无法识别,却会在矿山重载交变载荷下不断扩展,***终引发车轮突发断裂事故。山西永鑫生重工根据多年矿山锻件供货经验,面向采购客户详解 42CrMo 车轮锻件成品探伤检测项目、验收判定标准以及现场验收注意事项,帮助采购方把控成品质量。
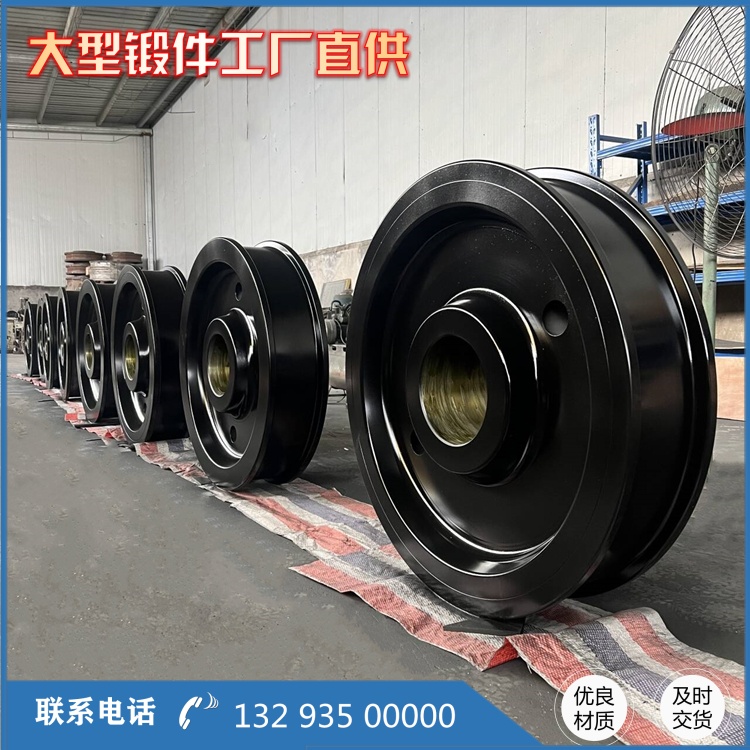
42CrMo 重载车轮锻件成品探伤一般分为超声波探伤(UT)、磁粉探伤(MT)两大核心项目,二者检测范围各不相同,不可相互替代。超声波探伤主要用于检查车轮锻件内部缺陷,包括心部缩孔残余、疏松、夹杂物、内部裂纹等深层缺陷;磁粉探伤主要检测车轮近表面以及表面开口缺陷,例如轮缘根部、轮辐圆角、踏面、轮毂孔位置的锻造裂纹、热处理裂纹、磨削裂纹。采购验收时不能只做一项探伤,两项检测都需要按需执行。
首先是超声波探伤验收要点。车轮锻件探伤时机优先选择在粗加工完成之后、精加工之前开展。粗加工已经去掉锻件表面氧化皮,工件表面平整,超声波探头耦合效果更好,探伤结果***度更高。探伤覆盖区域需要包含轮毂、轮辐、轮缘全部受力区域。采购合同中应提前约定探伤合格等级,矿山重载车轮属于高受力关键件,内部缺陷验收等级不宜过低。对于检测出来的单个缺陷、密集缺陷、条状缺陷,按照缺陷面积、长度进行判定。长条状缺陷危害性***大,它会顺着车轮受力方向延伸,在交变载荷下快速发展成疲劳裂纹,一旦检出超标长条缺陷,锻件必须判定不合格,不得返修放行。
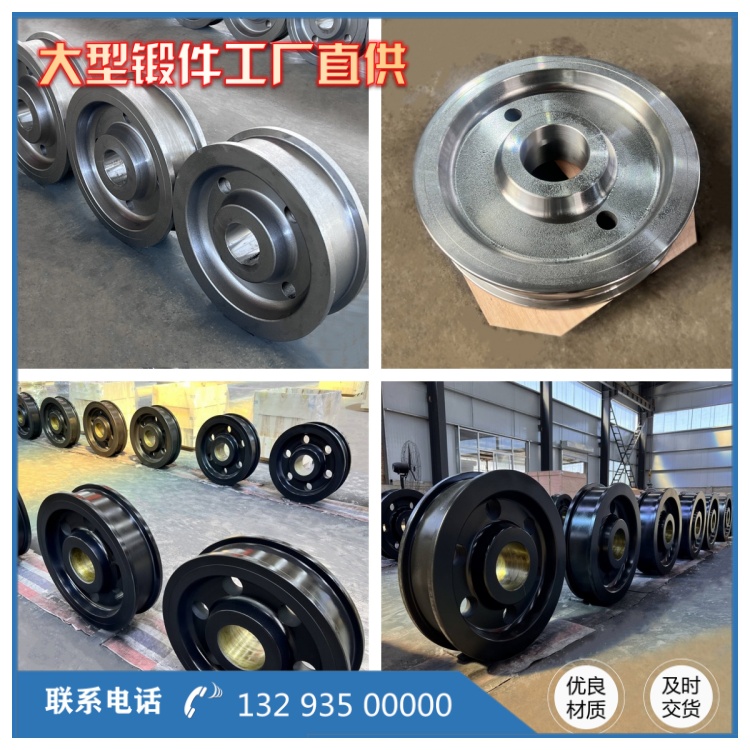
其次为磁粉表面探伤验收标准。车轮锻件应力集中高发位置是验收重点检测区域:轮缘根部过渡圆角、轮辐与轮毂交接处、踏面表层、轮毂内孔边角。这些位置***容易产生锻造折叠裂纹、淬火延迟裂纹。磁粉探伤不允许存在任何横向裂纹缺陷;微小的非危害性表面缺陷,可根据供需双方技术协议判定是否打磨清除。缺陷打磨后,还需要再次复探,确认裂纹完全清除干净,没有残留。
采购方现场验收探伤报告时,不能只看 “合格” 二字。需要核对探伤报告上面的锻件编号、炉批号、探伤标准、探伤时机、检测部位、缺陷记录,探伤人员资质、探伤设备信息。部分供应商只出具合格报告,没有留存缺陷图谱,后期出现质量纠纷缺少追溯依据。采购时可以在合同条款中约定,超标缺陷记录、探伤底片或图谱随产品一并交付。
同时要注意探伤存在一定局限性。车轮圆角、台阶等复杂曲面位置,超声波会出现检测盲区。对于这类死角,除了超声和磁粉探伤,必要时可增加渗透探伤辅助检查。探伤合格并不等于产品终身无故障,探伤验收仅代表交货当时锻件无超标缺陷,后期使用工况超载、安装不当造成的损伤不在出厂探伤覆盖范围之内。

采购方严格落实42CrMo 车轮锻件探伤验收标准,做到材质报告、热处理报告、探伤报告三单齐全,就可以***大限度规避隐性缺陷锻件入库,保障采掘设备行走系统安全可靠运行。
相关推荐
服务热线

