
 咨询电话:13293500000







— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-08-26 人气:
工程机械行走车轮的使用寿命,本质就是锻件抵抗交变疲劳载荷的能力。矿山、基建工地工况复杂多变,设备启停频繁、颠簸冲击载荷多,车轮锻件在没有发生明显塑性变形的前提下,经过长时间循环受力产生疲劳断裂,是行业内普遍遇到的难题。山西永鑫生重工结合多年 35CrMo 车轮锻件生产案例、用户现场失效数据分析,从工艺实践角度,研究如何稳定提升 35CrMo 车轮锻件的抗疲劳性能,让产品更好适配工程机械行走机构的实际工作需求。
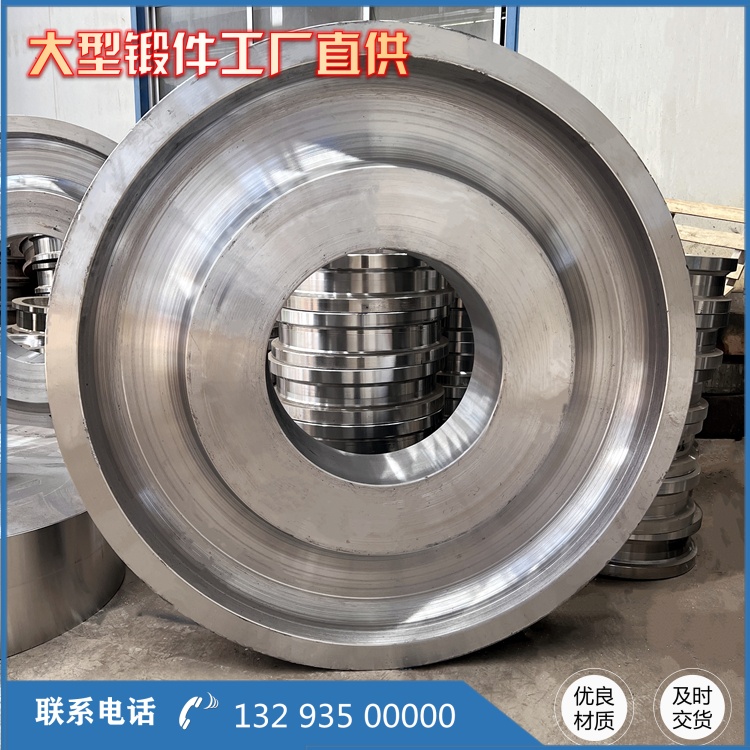
从力学原理来讲,35CrMo 车轮锻件疲劳损伤属于高周疲劳破坏。车轮每转动一圈,踏面与地面接触一次就完成一次应力循环,日复一日循环载荷不断累积,即使实际载荷低于材料静态屈服强度,疲劳裂纹依旧可以缓慢生成。对比静态拉伸断裂,疲劳断裂没有明显塑性变形预兆,属于突发性开裂,安全风险较高。通过失效锻件断口检测发现,绝大多数 35CrMo 车轮疲劳裂源分为三类:***类原材料内部缺陷,钢坯残留气孔、夹杂物;第二类锻造工艺缺陷,加热过烧晶粒粗大、锻压变形量不足,内部组织疏松;第三类热处理缺陷,回火保温时间不足、残余应力过高;第四类结构应力集中,车轮轮毂与轮缘过渡圆角偏小,应力集中加速裂纹萌生。
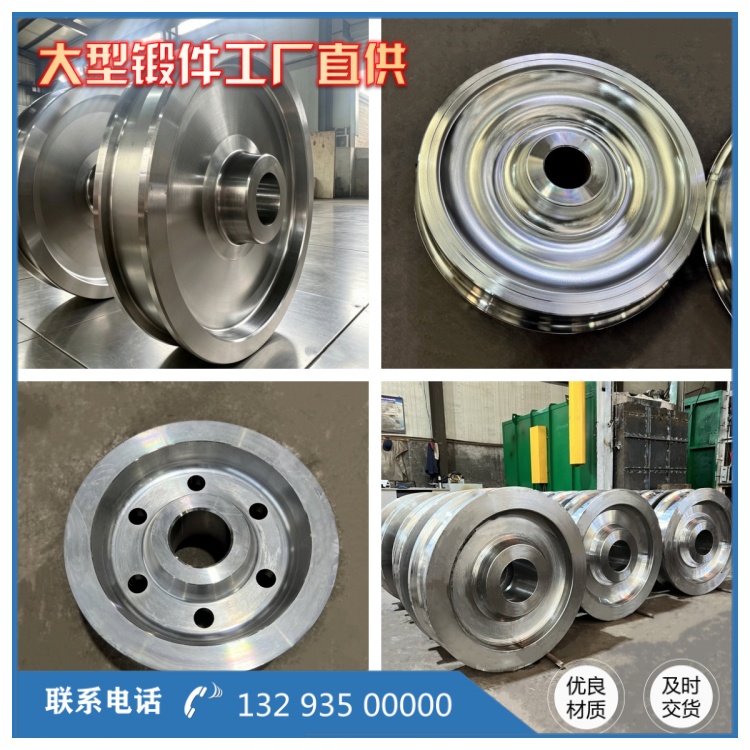
锻造工艺是改善 35CrMo 车轮抗疲劳性能***关键一环。铸造车轮内部组织疏松,疲劳性能差;轧材直接加工的车轮金属流线杂乱,疲劳寿命有限。自由锻成型的车轮锻件,依靠外力锻打焊合钢材内部微小缺陷,让内部组织变得致密均匀。永鑫生重工生产 35CrMo 行走车轮时严格把控加热曲线,低温缓慢预热,防止工件内外温差过大产生热应力裂纹;锻造变形量科学分配,保证车轮轮缘、轮毂、辐板各个部位都得到充分锻透,金属流线顺着车轮受力方向完整排布。实践证明,锻造流线完整连续的车轮,疲劳极限相比流线切断的锻件提升 40%/50%,抗疲劳优势十分显著。
热处理工艺直接决定 35CrMo 车轮强韧性配比,也是抗疲劳性能调控的核心工序。如果淬火之后回火温度偏低,锻件硬度偏高、韧性不足,冲击载荷下很容易快速萌生疲劳裂纹;回火温度过高,强度下降,车轮踏面容易出现压溃变形。永鑫生重工针对工程机械行走车轮的交变冲击工况,定制调质热处理工艺,淬火完成后预留充足回火保温时间,在保证车轮踏面硬度 HRC38/42 区间的同时,保留充足的低温冲击韧性,做到强度和韧性平衡,降低疲劳裂纹扩展速度。热处理结束之后进行超声波探伤,排查热处理阶段产生的内部微裂纹,不合格工件坚决不流入精加工工序。

***后从工况适配角度,35CrMo 车轮锻件更加适合中等载荷工程机械行走机构。如果设备长期超重载运行,交变应力超过锻件疲劳极限,再好的锻造热处理工艺也难以阻止疲劳损伤累积。永鑫生重工在给客户定制车轮锻件时,会根据设备吨位、路面工况、每天运行时长,给出合理的材质选型建议,必要时升级 42CrMo 材质,从选材源头规避疲劳失效风险。未来企业还将继续开展疲劳试验研究,不断优化锻造/热处理工艺参数,为工程机械客户提供寿命更长、稳定性更高的车轮锻件产品。
相关推荐
服务热线

