
 咨询电话:13293500000







— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-08-25 人气:
大型 42CrMo 车轮锻件除肉眼可见的表面缺陷外,晶粒粗大、铸态组织残留、白点、夹杂疏松等内部缺陷隐蔽性强,毛坯阶段很难肉眼识别,大多依靠超声波探伤才会发现。内部缺陷会降低锻件冲击韧性、疲劳性能,即便成品外观合格,设备运行受交变载荷作用,内部缺陷逐步扩展,***终引发车轮突发性断裂事故。结合山西永鑫生重工实际生产案例,分析内部缺陷产生原因以及对应的预防控制手段。

晶粒粗大与晶粒不均是 42CrMo 车轮锻件高频出现的内部组织缺陷。主要诱因是始锻温度过高,超过 1220℃并且高温保温时间过长,奥氏体晶粒发生过热长大;其次锻造变形量不足,锻造比不够,镦粗、成型工序变形量落入临界变形区间,金属动态再结晶不充分,粗大铸态晶粒无法被充分破碎;车轮不同位置变形量不一致,轮辋变形充分,轮毂芯部变形小,就会出现局部晶粒粗大。晶粒粗大不会直接造成锻件开裂,但会大幅降低锻件冲击值,车轮抗冲击疲劳性能明显下降。一旦发生严重过热过烧,晶界发生熔化氧化,该缺陷无法通过后续热处理修复,锻件只能报废处理。
铸态组织残留、疏松、偏析,大多来源于原材料和锻造变形管控不到位。大型车轮使用钢锭坯料,如果总锻造比不足 3/5,镦粗、拔长变形量不够,钢锭内部原有的疏松、显微孔洞不能被锻合,铸态树枝晶组织部分保留,合金元素偏析无法消除,轮体芯部探伤就会出现密集点状缺陷。42CrMo 本身存在合金元素偏析倾向,原材料纯净度不足,钢中硫磷有害元素偏高,非金属夹杂物聚集,也会形成内部夹层类缺陷,严重破坏金属连续性。
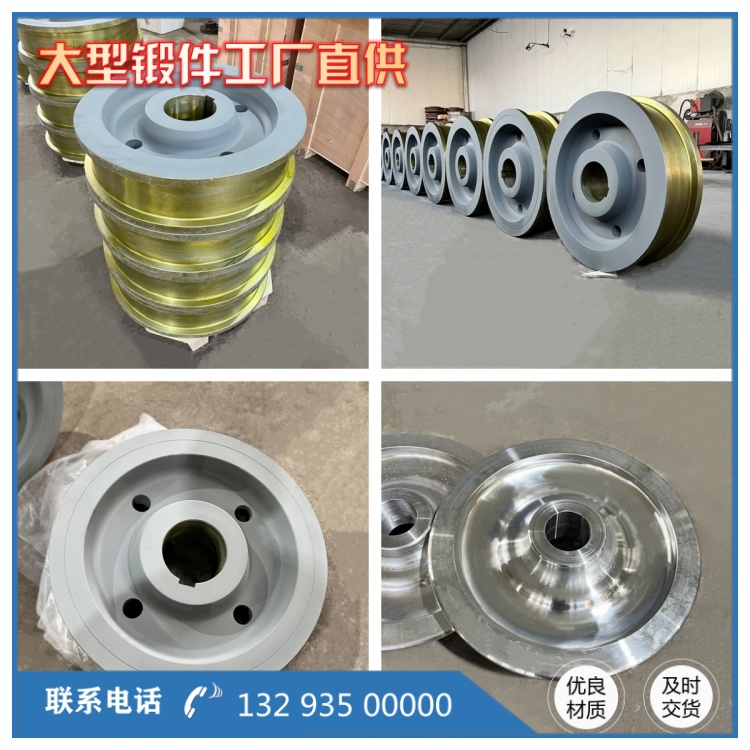
白点(氢致裂纹)属于高风险内部缺陷,42CrMo 属于大截面合金钢,钢液熔炼过程溶入氢气,如果锻后没有及时做去氢处理,氢气析出形成内部微裂纹。白点一般集中在锻件芯部,属于脆性裂纹,在交变载荷下极易快速扩展,重载车轮锻件必须严格规避该类缺陷的产生。
内部缺陷预防需要从原材料、锻造、锻后热处理、探伤检测多维度协同管控。原材料进厂严格复检,光谱核对化学成分,控制有害杂质含量,坯料进行超声波探伤,杜绝自带内部缺陷的坯料投入生产。锻造工艺上严格把控始锻温度控制在 1150/1200℃区间,严控高温保温时长;合理设计锻造工序,镦粗、冲孔、成型多工步成型,保证总锻造比达到 3/5,让轮体芯部获得足够变形量,破碎原始铸态组织,锻合内部疏松孔洞,同时保证终锻温度不低于 850℃,依靠动态再结晶实现晶粒细化,避免局部落入临界变形区间山西永鑫生。

锻后热处理是消除内部隐患关键环节,大截面 42CrMo 车轮锻件锻后不能直接空冷,及时进行正火回火,大规格锻件增加去氢退火处理,合理控温保温,让氢充分扩散逸出,规避白点风险。同时建立完整探伤流程,锻造毛坯完成热处理之后执行超声波探伤,严格按照重型机械车轮锻件标准执行检测,把存在内部超标缺陷锻件筛选出来。同时做好生产过程记录,加热温度、保温时间、锻造变形量、热处理曲线完整留存,实现产品质量可追溯。只有全流程严格管控,才能减少内部组织缺陷,保障 42CrMo 大型车轮锻件运行安全可靠。
相关推荐
服务热线

